Kết luận
Sau khi feeder nhãn lên máy, thường gặp hai vấn đề: một là cấp rỗng, đầu hút máy dán đến lấy không được nhãn; hai là cấp không tới vị trí, vị trí nhãn lệch, đầu hút lấy lệch. Hai loại vấn đề này phần lớn không phải do thiết bị hỏng, mà là ba tham số vị trí cấp liệu, tốc độ cấp liệu, độ trễ cấp liệu chưa khớp với nhịp lấy liệu của máy dán.
Ba tham số mỗi cái quản một đoạn
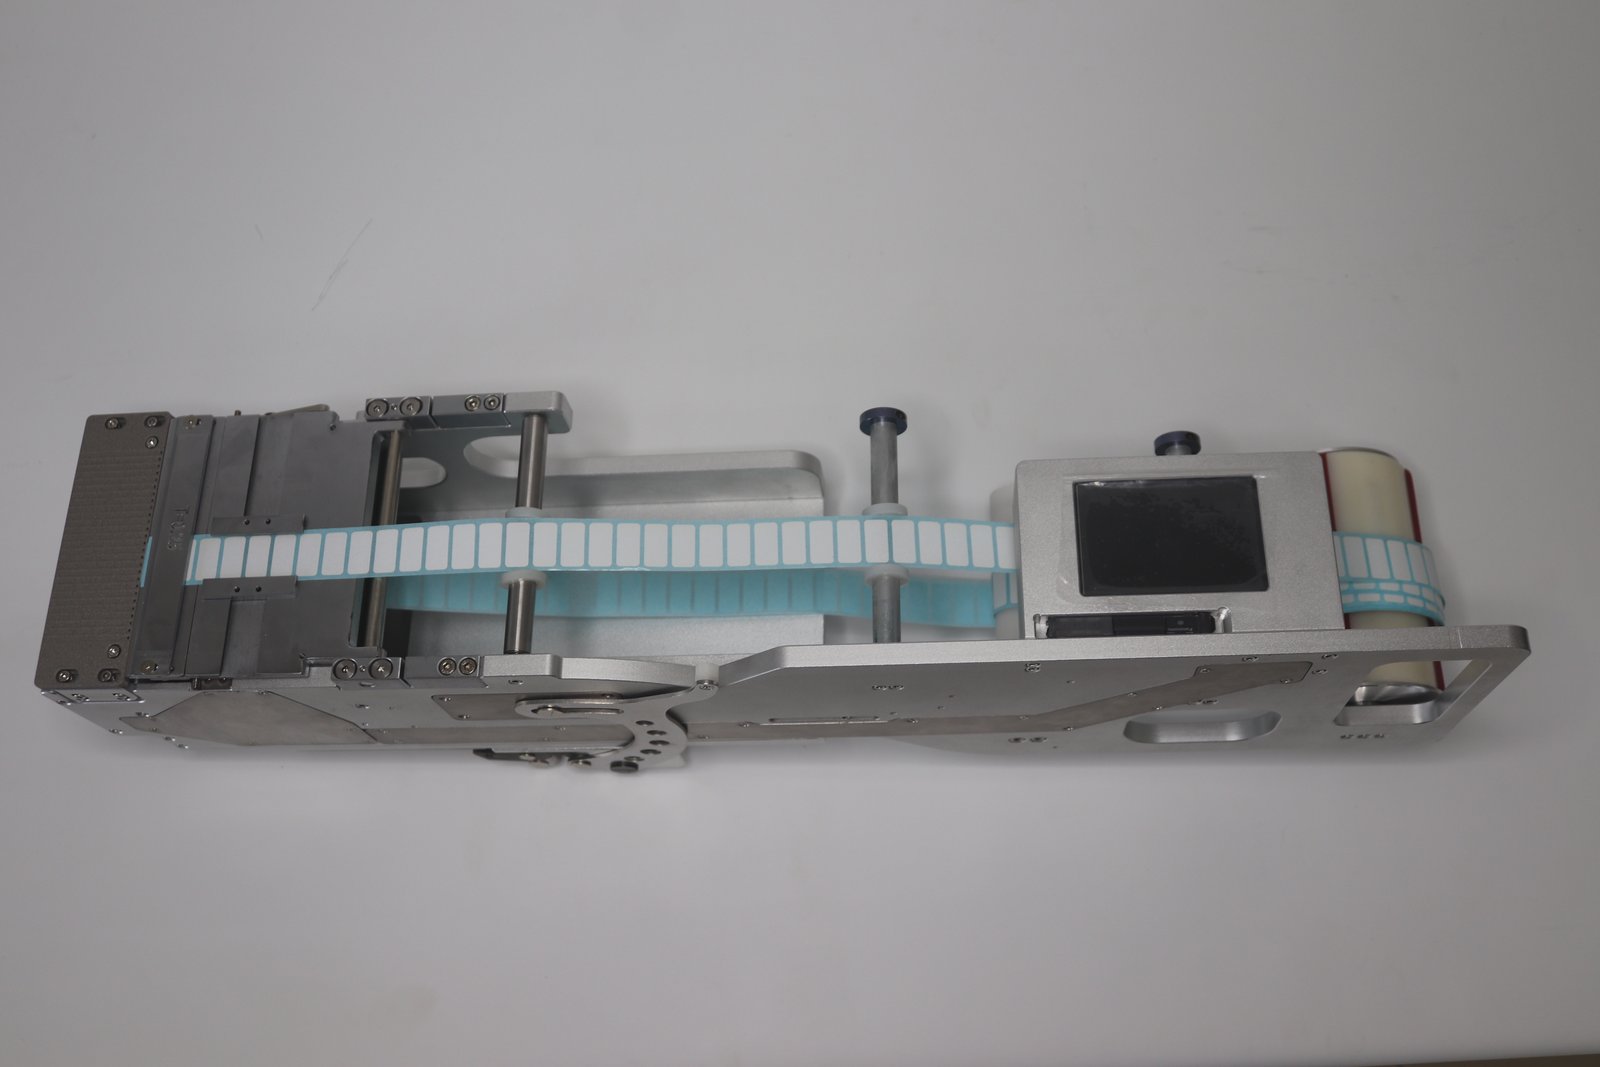
Lấy feeder nhãn BestFeeder LFSID-100 làm ví dụ, tốc độ cấp liệu điều chỉnh được trong khoảng 1–100, hai tham số còn lại đặt theo kích thước nhãn:
- Vị trí cấp liệu: quản khoảng cách cấp liệu, điều chỉnh theo kích thước nhãn. Nhãn hếch lên hoặc cấp quá nhiều, nghĩa là vị trí cấp liệu quá lớn; nhãn cấp không tới vị trí, có thể tăng vị trí cấp liệu;
- Tốc độ cấp liệu: với điều kiện nhãn đã bóc xong, sau khi tăng hoặc giảm tốc độ, vị trí cấp liệu phải tinh chỉnh theo. Khi không theo đuổi tốc độ dán, tài liệu khuyến nghị đặt 30–50, giữ cấp liệu ổn định;
- Độ trễ cấp liệu: sau khi cấp xong một nhãn, chờ một khoảng thời gian rồi cấp nhãn tiếp theo, đơn vị 0.1s. Khi tay máy lấy liệu chậm, tốc độ cấp nhãn nhanh, có thể đặt độ trễ.
Vị trí cấp liệu và tốc độ cấp liệu có quan hệ liên động: đổi một cái, cái kia phải tinh chỉnh theo, đây cũng là lý do nhiều người chỉnh xong lại càng lệch.
Ai quản cấp liệu: hai cách liên động
- Máy dán điều khiển cấp liệu: trên giao diện đặt “chọn tín hiệu cấp liệu” thành “dùng”, máy dán từ dây xanh cấp cho feeder một tín hiệu 0V, feeder mới cấp nhãn. Cách này nhịp cấp liệu đi theo máy dán, phù hợp sản xuất hàng loạt có nhịp cố định;
- Feeder tự động cấp liệu: trên giao diện đặt “chọn tín hiệu cấp liệu” thành “không dùng”, feeder tự động cấp nhãn khi bàn liệu không có nhãn. Phù hợp khi nhịp lấy liệu của máy dán không cố định, hoặc máy dán không cung cấp tín hiệu cấp liệu.
Khi máy dán cần feeder đưa ra tín hiệu có nhãn, đặt “chọn tín hiệu có liệu” thành “dùng”, feeder khi có nhãn sẽ qua dây vàng cấp cho máy dán một tín hiệu 0V.
Thứ tự kiểm tra cấp rỗng và cấp không tới vị trí
- Trước tiên xem phát hiện sợi quang. Giá trị đặt làm việc của sợi quang phải lớn hơn trạng thái không liệu 200, khi giá trị đặt lớn hơn giá trị cảm biến và đèn sáng thì phán định là có liệu. Giá trị này chưa chỉnh tốt, feeder sẽ phán đoán nhầm là có liệu mà cấp rỗng;
- Tiếp theo xem vị trí cấp liệu. Nhãn chưa tới vị trí lấy liệu thì tăng, nhãn hếch lên thì giảm;
- Cuối cùng xem độ trễ cấp liệu. Máy dán lấy liệu chậm, cấp nhãn nhanh, thiếu độ trễ sẽ khiến nhãn bị cấp đi trước.
Cách định chuẩn sợi quang
Cách làm trong tài liệu là: chỉnh giá trị đặt làm việc lớn hơn giá trị cảm biến ở trạng thái không liệu 200. Giá trị đặt làm việc của sợi quang lớn hơn giá trị cảm biến và đèn sáng, phán định là phát hiện có liệu; giá trị đặt nhỏ hơn giá trị cảm biến, phán định là không liệu. Tăng, giảm đều có phím tương ứng.
Độ truyền sáng của nhãn khác nhau, cùng một giá trị đặt không nhất định dùng chung được, sau khi đổi liệu nên kiểm tra lại một lần.
Nhịp khi cấp nhiều cột
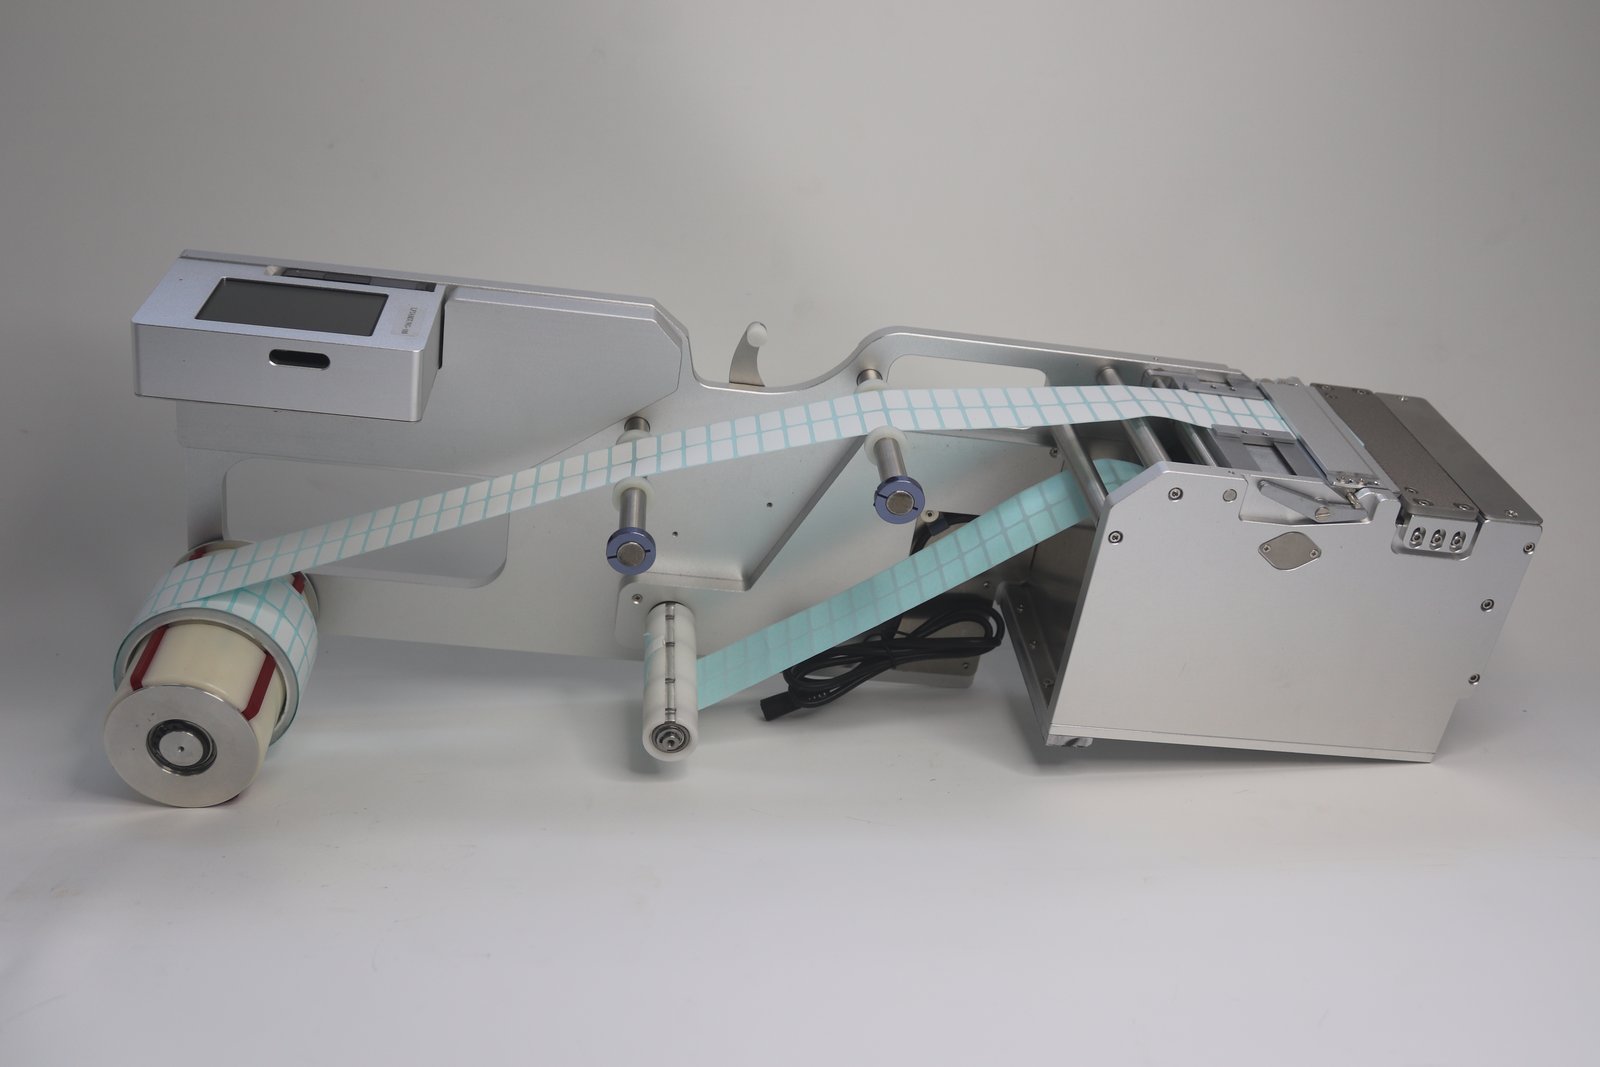
Khi cùng một hàng lấy nhiều cột, một lần cấp liệu phải đồng thời thỏa mãn nhiều vị trí lấy liệu. Số cột liên quan đến chiều rộng nhãn: nhãn càng hẹp, xếp được càng nhiều cột. Dao bóc nhãn và số đường phát hiện sợi quang của loại nhiều cột được cấu hình theo cột, bước cấp liệu phải xác nhận theo bố trí bàn liệu thực tế, nếu không sẽ xuất hiện vài cột cấp tới vị trí, vài cột lệch.
Khi đổi line trước tiên đối chiếu mấy mục này
- Quy cách và lắp đặt bánh liệu: giới hạn vòng chặn, khối giới hạn chiều rộng dẫn hướng, chiều cao miếng ép điều chỉnh theo liệu mới;
- Giá trị đặt sợi quang: kiểm tra lại sau khi đổi liệu;
- Ba tham số cấp liệu: vị trí, tốc độ, độ trễ đặt lại theo kích thước nhãn;
- Tín hiệu liên động: xác nhận cài đặt tín hiệu cấp liệu và tín hiệu có liệu không bị tham số lô trước ghi đè.
Khi báo quy cách mang theo mấy mục này
Chiều rộng và chiều dài nhãn, lượng dùng mỗi bo và số cột, model máy dán và dòng máy, chế độ làm việc của feeder hiện có, có cần dùng tín hiệu máy dán để điều khiển cấp liệu hay không.
Đọc thêm: Feeder nhãn、Chọn kiểu bóc đẩy và kiểu bóc rút lui。