
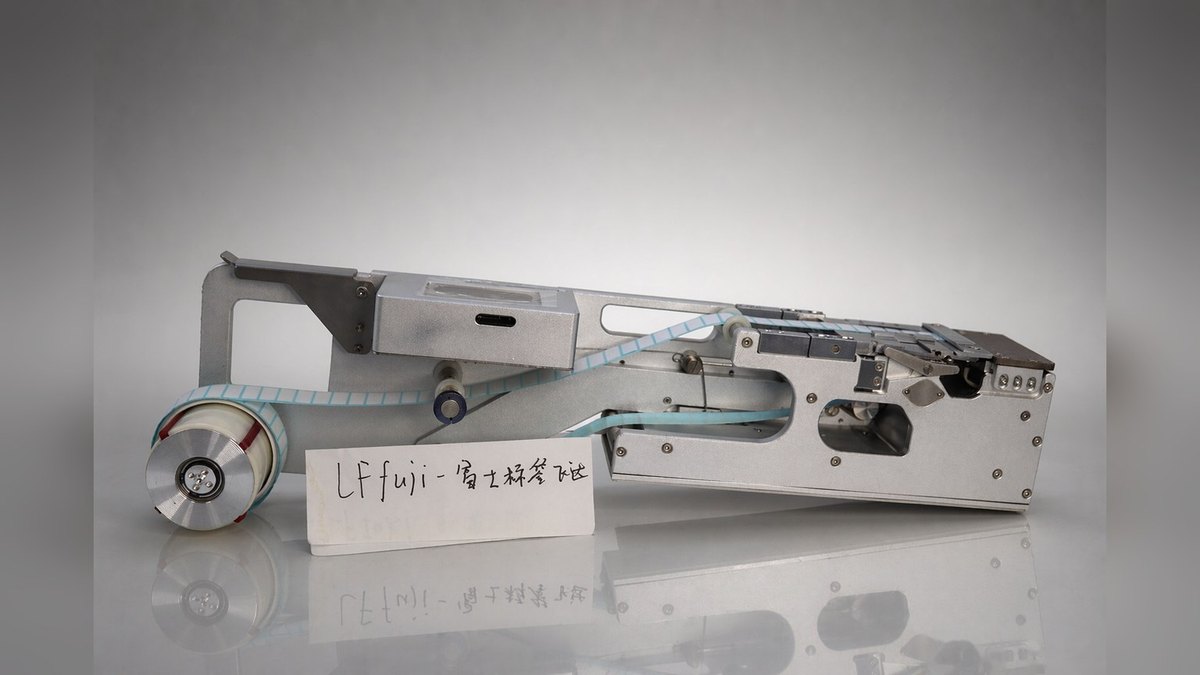
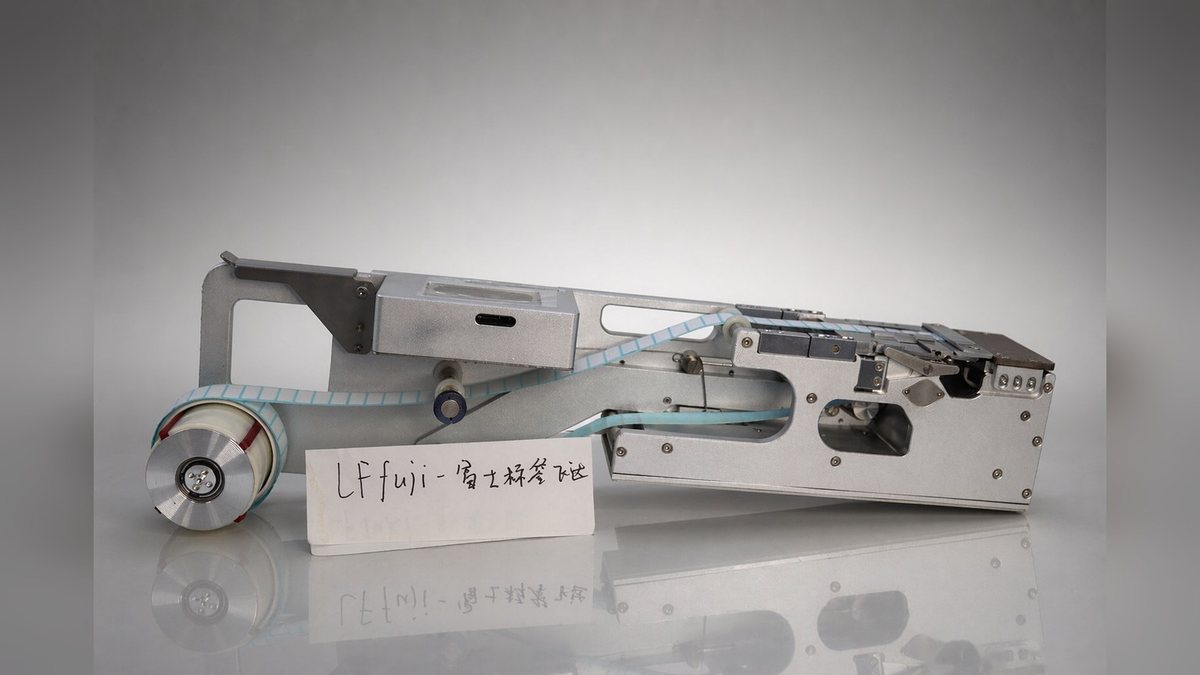
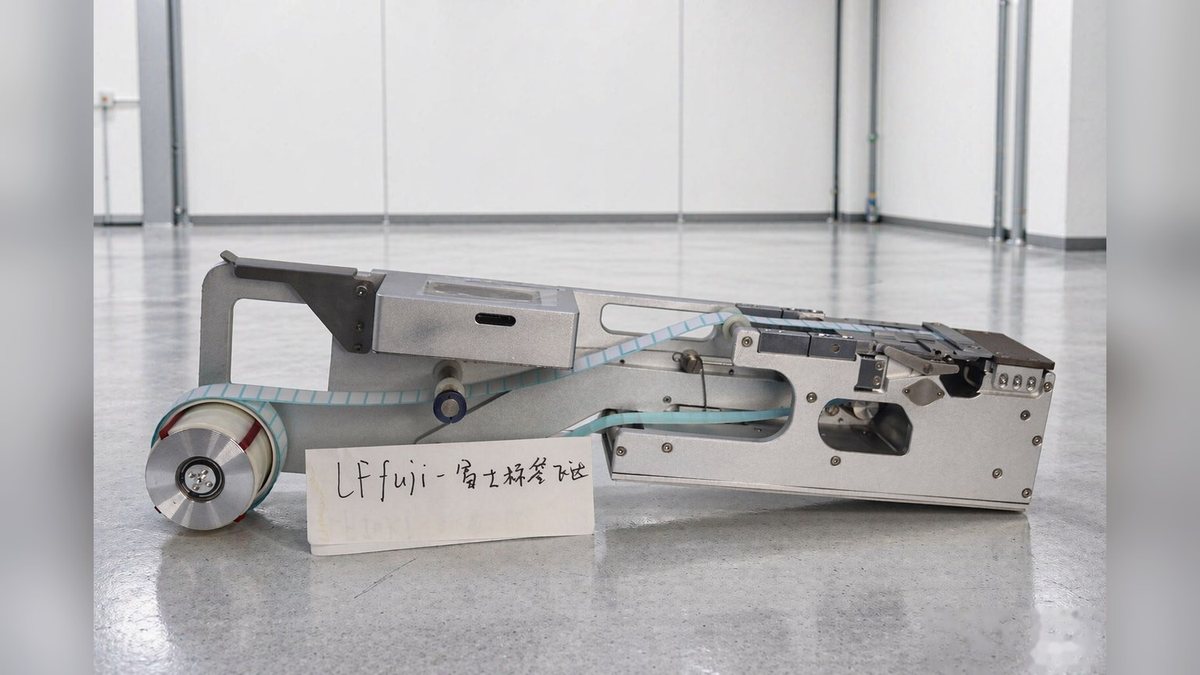
LFFUJI-100 是 BestFeeder 为 FUJI NXT 系列贴片机做的卷料标签飞达,装在贴片机原有的料站上,贴片头取完标签直接贴到板上。标签宽度覆盖 2–58 mm,标签长度 L2–40 mm,单料道配一个光纤传感器,机身 660 × 140 × 170 mm、重 5.6 kg。适合已经在跑 NXT、又不想把标签工序单拎出来做的产线:FPC 补强钢片、麦拉片、防尘网、铭牌标签这类小片物料,都可以跟着贴片节拍一起上板。
主要参数
| 项目 | 数值 |
|---|---|
| 型号 | LFFUJI-100 |
| 适配机型 | FUJI NXT 系列 |
| 外形尺寸 | 660 × 140 × 170 mm |
| 重量 | 5.6 kg |
| 标签宽度 | 2–58 mm |
| 标签长度 | L2–40 mm |
| 料道数 | 1 |
| 光纤传感器 | 1 |
| 工作电压 | 24 V DC,电流需大于 2 A |
结构与配置
料带路径从标签安装轴套开始:料卷套上轴套后经过绕线辊轴,用挡圈给料卷限位,避免左右摆动。导向限宽滑块负责横向定位——松开里面的机米螺丝即可按料卷宽度移动导向块;随后料带穿过压片,压片的高度由四颗机米螺丝按标签厚度调整。压料盖拨杆往下按打开压料盖,料带夹在压料盖与主动轴之间,松开拨杆即夹紧。剥离后的空料带由废料带回收轴套收走。面板一侧是触摸屏,工作状态、供料位置、供料速度、供料延时和生产数量都在屏上设定。整机单料道结构,机身长 660 mm,占一个标准料站宽度。
适用场景
多品种、小批量的板子是这个型号的主要场合:一块板上只有一个或几个小标签,用飞达随贴片机上料,省掉单独一台贴标机和一次上下料。产品换型频繁时,标签飞达跟着贴片程序一起切换,不需要额外排产。若标签面积较大、贴附位置需要视觉对位,或者工件不是 PCB,则应改看贴标机产线。
安装与调试
装机前排确认料站可用高度与承重,LFFUJI-100 机身长 660 mm,装位需留出这段长度。电源为 24 V,电流要大于 2 A,不要与大功率设备共用同一个电源插头。穿料按上一节的路径走,料带角度保持正直,走偏会导致剥离位置不稳。光纤放大器的设定值是调试的重点:把设定值调到比无料状态时的感应值大 200 左右,此时有料亮灯即为稳定检测。屏上参数建议按这个顺序调:工作模式先切手动做上料与换料,供料位置按标签大小调到位;供料速度不追求贴片节拍时可以放在 30–50,供料更稳;标签尺寸小、机械手取料慢的场合可加一点供料延时,单位是 0.1 s。需要与贴片机联机时,在参数里设定通讯信号并接好信号线。难剥离的小标签可以把剥离刀片换到角度更小的一面使用。
常见问题
问:标签送不到位怎么办? 答:加大供料位置数值。数值偏小料带送不够,偏大则标签上翘或送太多,按实际状态小步微调。
问:光纤检测不到料? 答:检查工作设定值是否比无料状态的感应值大 200 左右,设定值偏低会一直判为有料,偏高则误判无料。
问:换料时怎么操作? 答:切到手动模式再上料、换料,手动模式下可单步送料或让料卷前进、后退一小步,换完切回自动模式继续生产。
问:供料速度调快后剥离不稳? 答:速度改变后供料位置要跟着微调,两者是联动的;优先保供料稳定,再谈速度。
问:能跟贴片机联动吗? 答:可以。屏上参数支持设定与贴标机的通讯信号,前提是接好信号线,线序与信号要求可对照接线与通讯说明。
售后与备件
产品出货前会根据客户提供的样品调好参数,收到后接上电源即可使用;操作不熟的地方可安排线上远程指导,需要更换配件时把产品寄回处理。保修期自购买之日起一年,保修期内因产品本身质量问题导致的故障提供免费维修;超过保修期、非授权人员拆装、接触溶剂酸碱或潮湿环境、异常外力冲撞等情形不在免费范围内,保修期外仍可提供维修服务,按实际更换的配件与工时计费。
LFFUJI-100 的适配确认只需要两个信息:你在跑的 FUJI NXT 机型,以及标签的最大宽度。把这两项发给潘兴隆(Kenny Pan),销售经理,手机/微信 +86 134 2139 1163,Sales@baxida-tech.com,我们会给出装位口径与配套清单。