
결론
라벨 피더의 고장 중 실제로 부품을 교체해야 하는 비율은 높지 않다. 대부분은 세 가지 조정 가능한 부분이 맞지 않는 경우다: 신호가 제대로 연결되지 않음, 광섬유 여유가 정확히 설정되지 않음, 재료 통과 경로와 공급 거리가 어긋남. 순서를 거꾸로 점검하면 헛수고하기 쉽다—처음부터 공급 속도와 지연을 바꾸면 원래 올바른 파라미터까지 함께 틀어져 현상이 오히려 더 혼란스러워진다.
먼저 현상을 세 가지로 나눈다: 전혀 송料하지 않음, 한 번에 두 장 배출, 배출되었지만 위치가 맞지 않음. 세 가지는 각각 다른 점검 경로에 대응하며, 아래 순서는 설명서의 조작 인터페이스에 따라 구성했다.
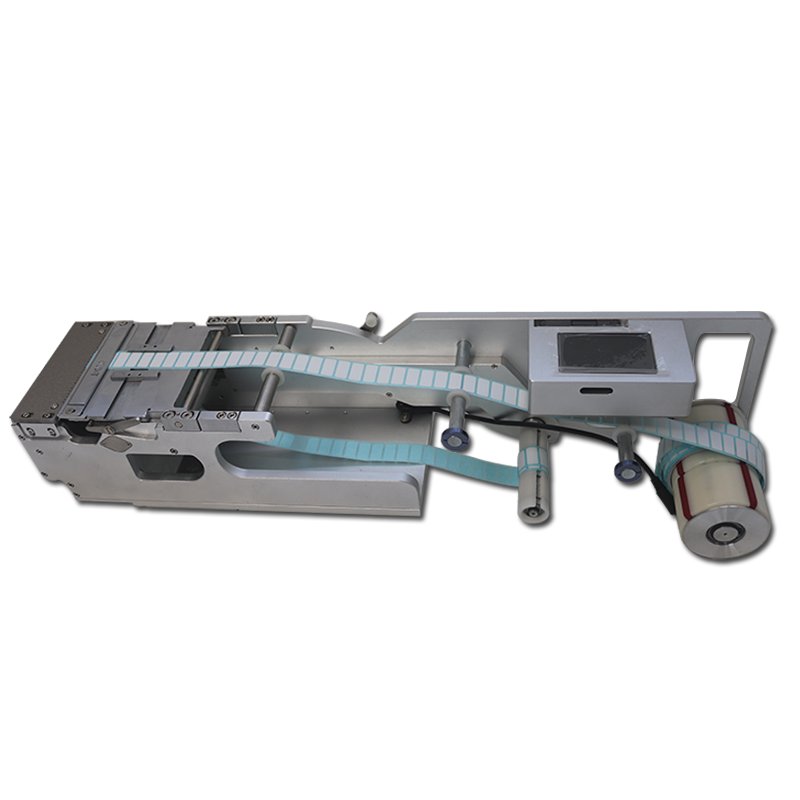 라벨 피더 본체 외관(JUKI 어댑터 시리즈)
비송料: 먼저 전원과 신호, 다음 감지
피더의 작동 전압은 24V이며, 함께 사용하는 전원의 전류는 2A를 초과해야 한다. 설명서에서는 대전력 장비와 전원 플러그를 공유하지 말라고 특별히 당부한다—전압이 낮아지면 화면은 켜지지만 송料 동작이 간헐적으로 되어 프로그램 문제처럼 보인다.
신호 배선은 피더가 누구에 의해 송料를 트리거하는지 결정하며, 인터페이스에는 세 가지 설정이 있다:
- 칩 마운터가 피더로부터 자재 있음 신호를 받아야 할 때는 노란색 선을 연결하고, 인터페이스에서 「자재 있음 신호」를 「사용」으로 설정하면, 피더에 라벨이 있을 때 칩 마운터에 0V 신호를 보낸다;
- 칩 마운터가 라벨 배출 상태를 제어해야 할 때는 녹색 선을 연결하고, 인터페이스에서 「송料 신호」를 「사용」으로 설정하면, 칩 마운터가 0V 신호를 보내야 피더가 라벨을 송料한다;
- 「송料 신호」를 「사용 안 함」으로 설정하면, 피더는 기본적으로 자재대에 라벨이 없을 때 자동으로 송料한다.
이 세 가지 설정은 한 가지 대응 연결 방식만 선택할 수 있다. 선은 녹색에 연결했는데 인터페이스는 「사용 안 함」으로 설정하면, 기기는 오류를 보고하지 않고 피더가 명령을 기다리지 않고 스스로 송料한다—나타나는 현상은 자재대에 자재가 쌓이고, 흡착 노즐이 가져갈 때 이미 한 장이 더 나와 있는 것이다.
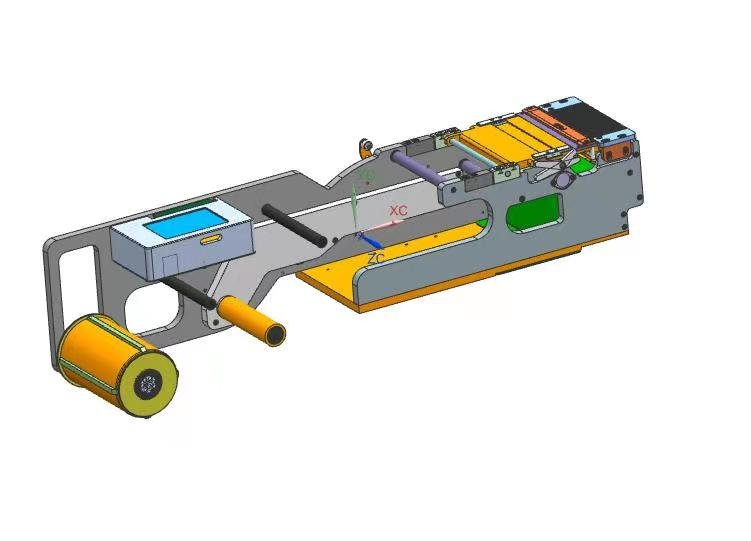 피더 본체와 상料 측 외관
감지 단계: 광섬유 여유 200은 시작점이지 고정값이 아니다
광섬유 센서는 자재대에 라벨이 있는지 판단한다. 설정 규칙은 단 하나: 작동 설정값은 자재 없음 상태의 감지값보다 여유만큼 높아야 하며, 설명서의 예시는 200이다; 작동 시 설정값이 감지값보다 크고 표시등이 켜지면 자재 있음으로 판정한다.
여유는 모든 자재에 200을 그대로 적용하는 것이 아니다. 이형지가 빛을 투과하고, 라벨 면적이 작고, 색이 연하면 자재 있음과 없음의 차이 자체가 작으므로 여유를 넓게 잡아야 한다; 라벨이 두껍고 차광이 강하면 여유가 너무 클 때 자재 없음을 늦게 보고하여 피더가 계속 빈 송料를 한다. 빈 픽업과 잦은 오보고가 발생하면 먼저 이 여유를 확인한 후 기계적 문제를 고려한다.
편차와 이중 장: 재료 통과 경로와 압料 구조
재료를 통과시킬 때 재료 테이프의 각도는 항상 정직하게 유지해야 하며, 이것이 위치 편차의 원인 중 하나이다. 가이드 폭 제한 슬라이더는 재료 롤을 제한하는 데 사용되며, 육각 렌치로 내부의 무두 나사를 풀고 재료 롤 폭에 맞춰 가이드 블록을 적절한 위치로 이동시켜 좌우 흔들림을 방지한다; 압料편 네 모서리의 무두 나사로 라벨 두께에 맞춰 높이를 조정하고, 재료 롤을 압料 커버와 구동축 사이에 끼우고 압料 커버를 눌러 조인다.
이중 장은 대부분 조임 단계에서 발생한다: 압料 커버가 제대로 눌리지 않음, 가이드 블록이 재료 테이프 폭보다 넓게 배치됨, 박리 시 이형지가 반발하여 한 번에 두 장이 나온다. 재료와 관련된 두 가지 세부 사항이 설명서에 적혀 있다—큰 라벨이나 박리가 쉬운 라벨은 스프링 와인딩 축을 거치지 않아 각도가 너무 커서 조기 박리되는 것을 방지할 수 있다; 박리가 어려운 작은 라벨은 박리 칼날을 각도가 더 작은 면으로 교체하여 사용할 수 있다.
배출된 라벨이 위로 들리거나 너무 많이 나오면 공급 위치가 큰 것을 의미한다; 라벨이 제대로 나오지 않으면 공급 위치를 증가시켜야 한다. 공급 속도가 변하면 공급 위치도 따라 미세 조정해야 한다. 칩 마운팅 박자를 추구하지 않을 때는 속도를 30–50으로 설정하면 된다; 공급 지연은 0.1 s 단위이며, 로봇 픽업이 느릴 때 이것으로 박자를 벌린다.
기종에 따라 조정 범위가 다르다
위의 파라미터는 모든 롤 라벨 피더에 존재하지만, 조정 가능 범위는 기종에 따라 다르다. 모델 총표의 몇 가지를 예로 들면: LFSID-100은 ASM D 시리즈에 적합하며, 라벨 폭 2–98 mm, 열 수 1–14; LFJUKI-32는 JUKI에 적합하며, 라벨 폭 5–23 mm, 단일 열; LFSUMSUNG-60은 삼성(한화)에 적합하며, 라벨 폭 2–58 mm, 열 수 1–8. 열 수가 많고 라벨이 좁은 기종은 가이드 블록의 제한 정밀도가 더 빠듯하므로, 재료 통과 시 먼저 정렬한 후 조이는 것이 더 중요하다.
권한과 보증
박리 칼날과 접料 플랫폼은 충격을 받거나 오염된 상태로 작동해서는 안 된다; 외壳, 화면, 인터페이스 부위는 벌레, 쥐, 이물질을 방지해야 한다. 설명서는 설치, 수리, 추가 또는 분해 조립을 당사가授权한 인원이 수행하도록 명확히 요구한다—비授权 분해 조립으로 인한 손상은 무료 보증 범위에 포함되지 않으며, 보증 기간은 1년이다. 자체 점검은 파라미터 수준까지만 하면 충분하며, 칼날과 전동 구조까지 분해하는 단계는 제조사에 맡기는 것이 더 안전하다.
장비 선정과 적합 기종은 라벨 피더 제품 라인에서 먼저 확인할 수 있다; 감지 단계의 설정 세부 사항은 광섬유 센서 설정 방법을 참조한다.