
Kết luận
Trong các sự cố của feeder nhãn, tỷ lệ thực sự phải thay linh kiện không cao. Phần lớn là ba chỗ có thể điều chỉnh chưa khớp: tín hiệu chưa đấu đúng, dư lượng quang chưa đặt chuẩn, đường luồn liệu và khoảng cách cấp liệu bị lệch. Kiểm tra theo thứ tự ngược lại dễ làm việc vô ích — vừa vào đã sửa tốc độ cấp liệu và thời gian trễ, thường kéo theo cả những tham số vốn đã đúng bị lệch, hiện tượng càng rối hơn.
Trước tiên chia hiện tượng thành ba loại: hoàn toàn không cấp liệu, một lần ra hai nhãn, cấp ra được nhưng vị trí không đúng. Ba loại tương ứng ba đường kiểm tra khác nhau, thứ tự dưới đây tổ chức theo giao diện vận hành trong tài liệu.
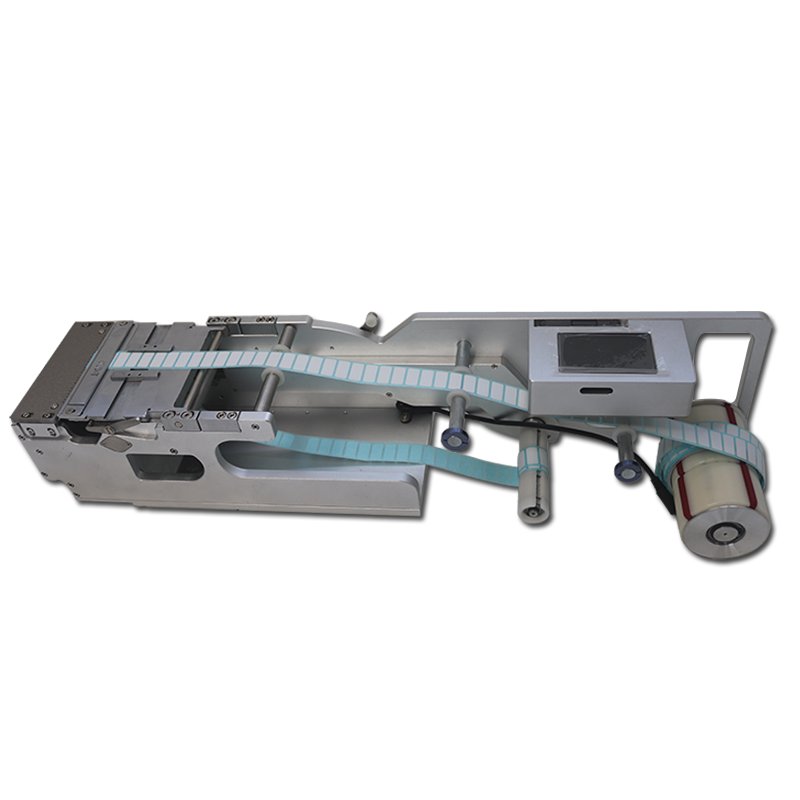 Ngoại hình toàn bộ feeder nhãn (dòng tương thích JUKI)
Không cấp liệu: trước xem nguồn và tín hiệu, sau xem phát hiện
Điện áp làm việc của feeder là 24V, dòng của nguồn đi kèm phải lớn hơn 2A. Tài liệu còn nhắc riêng, không dùng chung ổ cắm nguồn với thiết bị công suất lớn — khi điện áp bị kéo xuống, màn hình vẫn sáng, nhưng động tác cấp liệu sẽ chập chờn, trông như lỗi chương trình.
Đấu dây tín hiệu quyết định feeder do ai kích hoạt cấp liệu, trong giao diện có ba thiết lập:
- Khi máy dán cần feeder cung cấp tín hiệu có liệu, đấu dây vàng, giao diện đặt “tín hiệu có liệu” thành “dùng”, khi trên feeder có nhãn thì cấp cho máy dán một tín hiệu 0V;
- Khi máy dán cần điều khiển trạng thái ra nhãn, đấu dây xanh lá, giao diện đặt “tín hiệu cấp liệu” thành “dùng”, máy dán đưa ra tín hiệu 0V thì feeder mới cấp nhãn;
- Đặt “tín hiệu cấp liệu” thành “không dùng”, feeder mặc định tự động cấp liệu khi bàn liệu không có nhãn.
Ba thiết lập này chỉ được chọn một cách đấu tương ứng. Dây đấu là xanh lá, nhưng giao diện lại đặt thành “không dùng”, máy sẽ không báo lỗi, chỉ là feeder không đợi lệnh, tự cấp — biểu hiện ra là bàn liệu đầy liệu, khi đầu hút đến lấy đã thừa ra một nhãn.
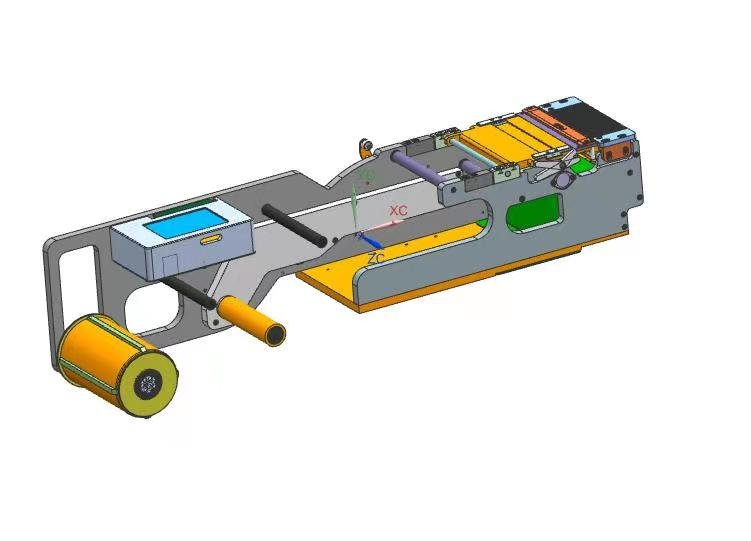 Ngoại hình thân feeder và phía cấp liệu
Khâu phát hiện: dư lượng quang 200 là điểm khởi đầu, không phải giá trị cố định
Cảm biến quang phán đoán trên bàn liệu có nhãn hay không. Quy tắc thiết lập chỉ có một: giá trị đặt làm việc phải cao hơn giá trị cảm nhận ở trạng thái không có liệu một dư lượng, ví dụ trong tài liệu là 200; khi làm việc, giá trị đặt lớn hơn giá trị cảm nhận và đèn chỉ thị sáng, thì phán đoán là có liệu.
Dư lượng không phải loại liệu nào cũng chép theo 200. Giấy đế trong suốt, diện tích nhãn nhỏ, màu nhạt, chênh lệch giữa có liệu và không liệu vốn đã nhỏ, dư lượng phải để rộng hơn; nhãn dày, che sáng mạnh, dư lượng quá lớn sẽ khiến không liệu mãi không báo, feeder tiếp tục cấp rỗng. Lấy rỗng và báo nhầm thường xuyên, trước tiên quay lại xác nhận dư lượng này, rồi mới xét đến cơ khí.
Lệch và hai nhãn: đường luồn liệu và kết cấu ép liệu
Khi luồn liệu, góc của dải liệu phải luôn giữ thẳng, đây là một trong những nguồn gốc của lệch vị trí. Khối trượt giới hạn dẫn hướng dùng để giới hạn cuộn liệu, dùng lục giác mở vít định vị bên trong, theo chiều rộng cuộn liệu di chuyển khối dẫn hướng đến vị trí phù hợp, ngăn lắc trái phải; vít định vị bốn góc của tấm ép liệu điều chỉnh độ cao theo độ dày nhãn, cuộn liệu được kẹp giữa nắp ép liệu và trục chủ động, nhấn nắp ép liệu để kẹp chặt.
Hai nhãn phần lớn xuất hiện ở đoạn kẹp chặt: nắp ép liệu chưa ép tới, khối dẫn hướng đặt rộng hơn dải liệu, giấy đế bật lại khi bóc, đều sẽ mang ra hai nhãn một lần. Hai chi tiết khác liên quan đến vật liệu được ghi trong tài liệu — nhãn lớn hoặc nhãn dễ bóc, có thể không qua trục quấn lò xo, tránh góc quá lớn bóc sớm; nhãn nhỏ khó bóc, có thể đổi lưỡi bóc sang mặt có góc nhỏ hơn để dùng.
Nhãn cấp ra bị cong lên hoặc cấp ra quá nhiều, cho thấy vị trí cấp liệu lệch lớn; nhãn cấp không tới vị trí, thì phải tăng vị trí cấp liệu. Sau khi tốc độ cấp liệu thay đổi, vị trí cấp liệu phải điều chỉnh theo. Khi không theo đuổi nhịp dán, tốc độ đặt 30–50 là được; thời gian trễ cấp liệu lấy đơn vị 0.1 s, khi tay máy lấy liệu chậm dùng nó để giãn nhịp.
Máy khác nhau, phạm vi điều chỉnh khác nhau
Các tham số trên đều tồn tại trên mọi feeder nhãn cuộn, nhưng khoảng điều chỉnh phải xem kiểu máy. Lấy vài mẫu trong bảng tổng hợp model làm ví dụ: LFSID-100 tương thích dòng ASM D, chiều rộng nhãn 2–98 mm, số cột 1–14; LFJUKI-32 tương thích JUKI, chiều rộng nhãn 5–23 mm, một cột; LFSUMSUNG-60 tương thích Samsung (Hanwha), chiều rộng nhãn 2–58 mm, số cột 1–8. Kiểu máy nhiều cột, nhãn hẹp, độ chính xác giới hạn của khối dẫn hướng càng căng, khi luồn liệu càng phải căn chỉnh trước rồi mới ép chặt.
Quyền hạn và bảo hành
Lưỡi bóc và bàn nhận liệu không được bị va đập, cũng không được chạy khi có bẩn; vỏ, màn hình, cổng kết nối phải phòng côn trùng, chuột và dị vật. Tài liệu yêu cầu rõ, việc lắp đặt, sửa chữa, thêm hoặc tháo lắp do nhân viên được công ty ủy quyền thực hiện — hư hỏng do tháo lắp không được ủy quyền không thuộc phạm vi bảo hành miễn phí, thời hạn bảo hành là một năm. Tự kiểm tra đến tầng tham số là đủ, tháo đến lưỡi bóc và kết cấu truyền động, giao cho nhà sản xuất xử lý sẽ ổn thỏa hơn.
Chọn thiết bị và kiểu máy tương thích có thể xem trước dòng sản phẩm feeder nhãn; chi tiết thiết lập khâu phát hiện, xem cách đặt cảm biến quang.