
结论
标签飞达的故障里,真正要换零件的比例不高。多数情况是三个可调的地方没对上:信号没接对、光纤余量没定准、穿料路径和供料距离偏了。顺序反过来查容易白折腾——一上手就改供料速度和延时,往往把原本正确的参数一起带偏,现象反而更乱。
先把现象分成三类:完全不送料、一次出两张、送出来了但位置不对。三类对应三条不同的检查路径,下面的顺序按说明书里的操作界面组织。
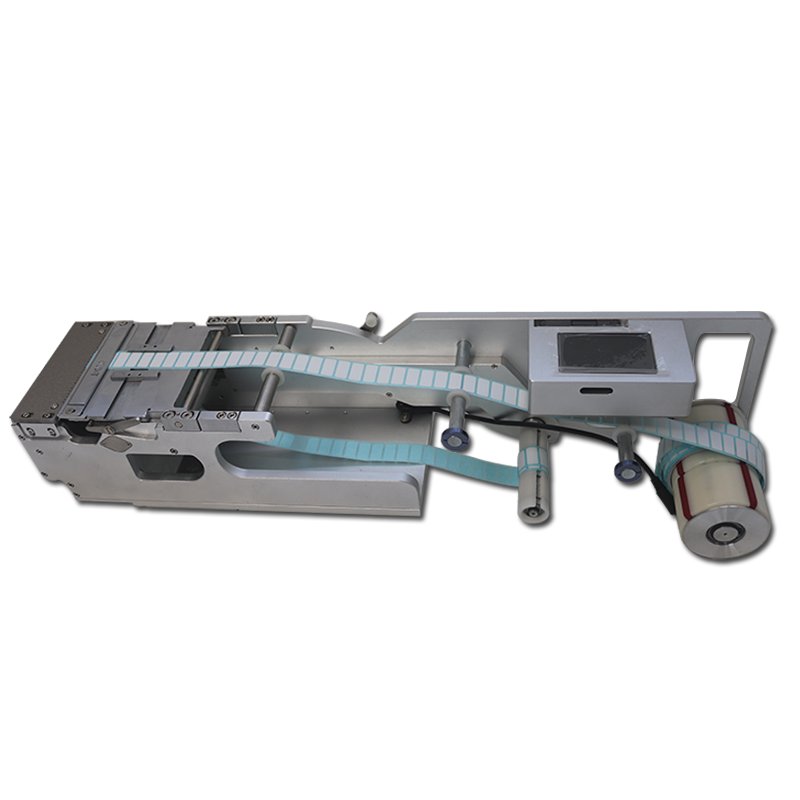 标签飞达整机外观(JUKI 适配系列)
不送料:先看供电与信号,再看检测
供料器的工作电压是 24V,配套电源的电流要大于 2A。说明书还专门提醒,不要和大功率设备共用一个电源插头——电压被拉低时,屏幕能亮,但送料动作会断续,看起来像程序问题。
信号接线决定飞达由谁触发送料,界面里有三种设定:
- 贴片机需要飞达提供有料信号时,接黄色线,界面把「有料信号」设为「用」,供料器上有标签时给贴片机一个 0V 信号;
- 贴片机要控制出标状态时,接绿色线,界面把「送料信号」设为「用」,贴片机给出 0V 信号,飞达才送标;
- 把「送料信号」设为「不用」,飞达默认在料台无标时自动送料。
这三种设定只能选一种对应接法。线接的是绿色、界面却设成「不用」,机器不会报错,只是飞达不等指令,自己送——表现出来就是料台堆料、吸嘴来取时已经多出一张。
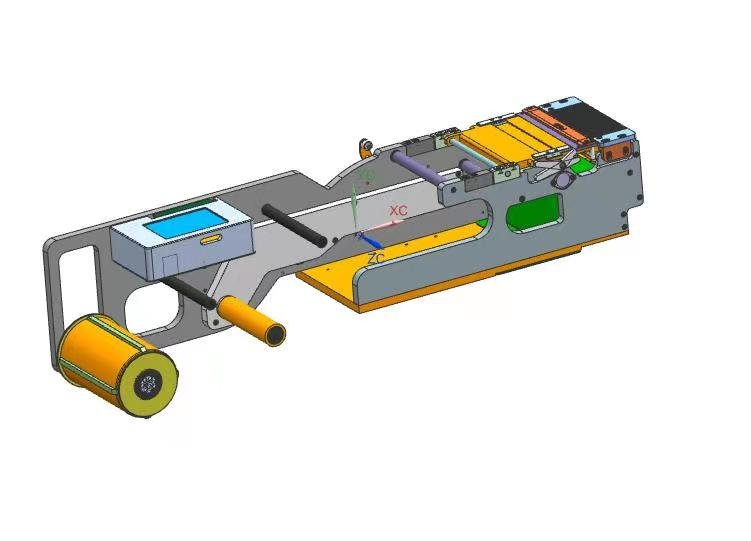 供料器机身与上料侧外观
检测环节:光纤余量 200 是起点,不是定值
光纤感应器判断料台上有没有标签。设定规则只有一条:工作设定值要比无料状态下的感应值高出一个余量,说明书的示例是 200;工作时,设定值大于感应值且指示灯亮,即判定有料。
余量不是所有料都照抄 200。底纸透光、标签面积小、颜色浅,有料与无料的差值本身就小,余量要留宽一些;标签厚、遮光强,余量过大会让无料迟迟不报,飞达继续空送。空取和频繁误报,先回这个余量上确认一次,再考虑机械。
送偏与双张:穿料路径和压料结构
穿料时料带的角度要始终保持正直,这是位置偏的来源之一。导向限宽滑块用来给料卷限位,用内六角松开里面的机米螺丝,按料卷宽度把导向块移到合适位置,防止左右摆动;压料片四角的机米螺丝按标签厚度调高度,料卷夹在压料盖和主动轴之间,按下压料盖夹紧。
双张多数出在夹紧这一段:压料盖没压到位、导向块放得比料带宽、剥离时底纸回弹,都会一次带出两张。另外两个和材料有关的细节写在说明书里——大标签或容易剥离的标签,可以不经过弹簧绕线轴,避免角度过大提前剥离;难剥离的小标签,可以把剥离刀片换到角度更小的一面使用。
送出来的标签上翘或送得太多,说明供料位置偏大;标签送不到位,则要增加供料位置。供料速度变化后,供料位置要跟着微调。不追求贴片节拍时,速度设 30–50 即可;供料延时以 0.1 s 为单位,机械手取料偏慢时用它把节拍拉开。
不同机型,可调范围不同
上面这些参数在所有卷料标签飞达上都存在,但可调区间要看机型。以型号总表里的几款为例:LFSID-100 适配 ASM D 系列,标签宽 2–98 mm、列数 1–14;LFJUKI-32 适配 JUKI,标签宽 5–23 mm、单列;LFSUMSUNG-60 适配三星(韩华),标签宽 2–58 mm、列数 1–8。列数多、标签窄的机型,导向块的限位精度更吃紧,穿料时更要先对准再压紧。
权限与保修
剥刀和接料平台不能受撞击,也不能带脏污运行;外壳、屏幕、接口这些部位要防虫鼠和异物。说明书明确要求,安装、修理、添加或拆装由本公司授权的人员进行——非授权拆装造成的损坏不在免费保修范围内,保修期为一年。自己排查到参数层就够了,拆到刀片和传动结构这一步,交给厂家处理更稳妥。