
結論
ロールフィーダーが解決するのは連続供給です。家電・電源工場には、事前にカットされた枚葉シート材という別の材料があります——銘板、絶縁スペーサー、発泡材スペーサーで、サイズが大きく、数量が少なく、ロットごとに異なります。この種の材料に対してPLF-300は別のアプローチを取ります:マガジンに積層し、1枚ずつ送り出して剥離する方式で、幅300 mm以下のシート材なら実装できます。
生産ラインと従来のラベリング方法
この工場は電源モジュールと家電制御ボックスを製造しており、製品外殻に銘板を貼り、内部に絶縁スペーサーを貼ります。銘板はアルミ箔またはPETで、枚葉に事前カットされ、台紙ごと裁断されています。絶縁スペーサーは青稞紙やマイラーで、サイズがより大きく、形状は切り欠き付きの矩形が大半です。
この種の材料はロール化すると割に合いません:製品ごとに数十枚から数百枚で、ロール金型を一度起こすコストを分散できません。そのためサプライヤーはすべて枚葉で事前カットして納品しています。従来の貼り方は手作業でした:台紙を剥がし、位置を合わせ、平らに押さえる。1人1日でそれほど多くはできず、位置も揃いません。
選定:なぜPLF-300なのか
PLF-300はシートフィーダーで、本体970 × 483 × 260 mm、重量60 kg、材料はマガジンに積層され、1枚ずつ送り出された後に剥離されます。
3つのパラメータが対応可能な材料サイズを決めます:台紙長50~350 mm、剥離幅300 mm以下、マガジン深さ150 mm。銘板も絶縁スペーサーもこの範囲内にあるため、サイズごとに専用治具を作る必要はなく、マガジンをシート材の外形に合わせて調整するだけです。
ロールフィーダーと比較して、その価値は速度ではなく材料の種類にあります。事前カット枚葉、切り欠き付き形状、小ロット、ロット間でサイズが変わる——これらの状況はロールフィーダーでは対応できません。
実装と調整
材料を装填する前に、シート材の外形に合わせてマガジンのリミットを調整します。シート材の積層は端を揃える必要があり、少しでもずれると後で連続して引き出されます。剥離口の高さは台紙の厚さに合わせて調整し、高すぎると送れず、低すぎるとシート材が押し曲げられます。
調整で時間がかかるのは切り欠き付きの絶縁スペーサーです。切り欠きの位置がシート材の中心を決めるため、マガジンのリミットを外枠に合わせると、取り出し位置がずれます。解決方法は切り欠きを基準に位置決めし、逆に取り出し座標を調整することです。
銘板の類は扱いやすく、サイズが規則的で剛性も十分なため、パラメータは通常設定で問題ありません。
実装後の変化
銘板とスペーサーの貼付が手作業から設備による取り出しに変わり、位置は座標で決まり、目視で合わせる必要がなくなりました。この工場にとってより現実的な変化は段取り替えです:製品を切り替える際にシート材の山を交換し、リミットを一度調整するだけで、治具を作り直す必要がありません。
シート材の受入公差はロール材より大きいため、調整時に余裕を見ておく必要があります。具体的なタクトと良率の数値は顧客の統計に基づくものであり、本文では引用しません。
よくある質問
シートフィーダーはどのくらいの大きさの材料を貼れますか? PLF-300の剥離幅は300 mm以下、台紙長は50~350 mmで、それ以上のサイズは非標準方案で評価する必要があります。
チップマウンターに直接取り付けられますか? 機種に応じたインターフェースと取り付け構造を製作でき、独立したラベリングステーションに配置することも可能です。生産ラインの構成によります。
事前カットシート材の公差はどう扱いますか? 受入公差は調整時に余裕を見ておく必要があり、マガジンのリミットと取り出し座標は実際の材料の積層に合わせて調整し、図面通りに設定してはいけません。
シート材のサイズと受入方法に合わせて確認が必要な場合は、直接お問い合わせください:潘興隆(Kenny Pan)・営業マネージャー・電話/WeChat +86 134 2139 1163・Sales@baxida-tech.com
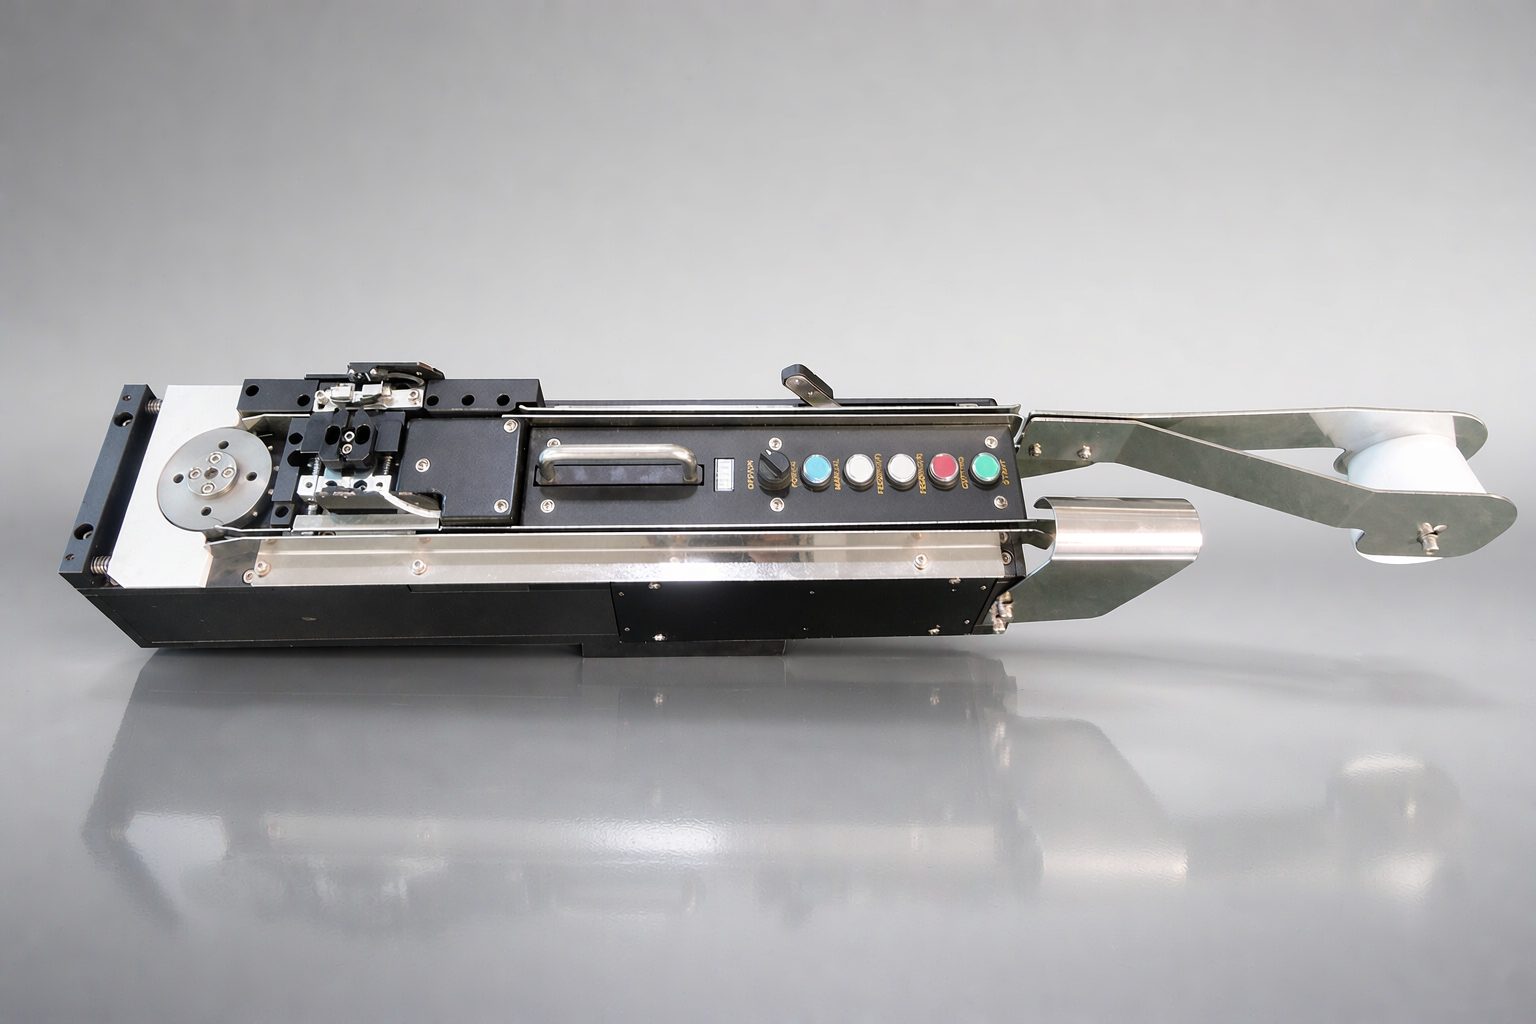
工場実写:シート材・異形材フィーダー
本文は同種生産ラインの典型的な構成に基づいて整理したものであり、具体的なパラメータと構成は実際の受入材料と機種によります。