
Conclusión
La premisa del alimentador de etiquetas es que el producto pueda entrar en la máquina de montaje SMT. Las carcasas plásticas, las piezas metálicas y los módulos moldeados no pueden entrar en la máquina de montaje SMT, y las etiquetas sobre este tipo de productos solo pueden seguir otro camino. Esta fábrica de módulos utiliza la etiquetadora visual multicabezal LM402: el producto llega desde la línea de transporte, la cámara localiza la posición, el cabezal de montaje toma la etiqueta y la presiona; la posición se determina por visión, no depende de utillajes.
Línea de producción y el método original de etiquetado
Esta fábrica fabrica módulos de alimentación y comunicación, con formas de producto no fijas: hay carcasas plásticas tras el encapsulado, cubiertas metálicas de apantallamiento estampadas y semiproductos con conectores. Las etiquetas van sobre la superficie de la carcasa, con tamaños que van desde códigos QR de unos pocos milímetros hasta placas de identificación de cincuenta milímetros.
El método original era etiquetado manual con posicionamiento por utillaje. Se fabricaba un juego de utillaje de posicionamiento para cada tipo de carcasa, se colocaba el producto dentro y la etiqueta se adhería guiándose por el borde del utillaje. Con la multiplicación de variedades, los utillajes se acumulaban formando una pared; cuando salía una muestra nueva, el utillaje no llegaba a tiempo y se etiquetaba primero a ojo, con la posición dependiendo de la suerte.
Selección: por qué la LM402
La LM402 es una etiquetadora visual multicabezal, con cuerpo de 950 × 950 × 1200 mm, rango de pieza de 1×1 a 50×50 mm, que cubre justamente la placa de identificación más grande de esta fábrica.
Su método de posicionamiento es la clave de este caso: 6 cámaras se reparten el trabajo, 1 observa la referencia del producto, 4 observan piezas pequeñas y 1 observa piezas grandes; el eje XY es servo y el eje Z es paso a paso. El producto no necesita colocarse con mucha precisión; una vez que la cámara encuentra el punto de referencia, las coordenadas de montaje se corrigen en consecuencia. El utillaje pasa así de «ser la base del posicionamiento» a «encargarse solo de la colocación».
En el lado de alimentación hay tres grupos de canales disponibles: un canal de 100 mm, tres canales de 60 mm, o cuatro canales de 32 mm. Esta fábrica eligió tres canales de 60 mm, porque los tres anchos de etiqueta de uso común están dentro de 60 mm y el cambio de modelo solo requiere cambiar el rollo.
Puesta en marcha y ajuste
El ajuste se divide en dos etapas: primero hacer que la cámara reconozca el producto, luego hacer que el cabezal de montaje coloque con precisión.
En la etapa de cámara hay que definir las características de referencia. Las carcasas plásticas suelen ser piezas de molde, con bordes y esquinas nítidos, y basta usar el contorno exterior como referencia; la superficie de las cubiertas metálicas de apantallamiento refleja la luz, y tomar directamente el contorno provoca desviaciones, por lo que se cambió a usar la relación relativa entre dos orificios de posicionamiento como referencia. Terminado este paso, la desviación del ángulo de colocación del producto en la estación puede corregirse.
En la etapa de montaje se ajustan la presión y la altura. El eje Z es paso a paso, y la distancia de descenso debe configurarse según el material de la superficie del producto: en las carcasas plásticas se puede presionar un poco para que la etiqueta quede bien adherida; en las piezas metálicas, presionar demasiado las deforma. Cuando la etiqueta es de tipo película fina, debe dejarse un pequeño intervalo entre la toma y la presión para que la etiqueta se separe del papel base.
Durante el ajuste también se utilizó la función opcional de lectura de códigos: la cámara lee el código de barras del producto, vincula el contenido de la etiqueta con el producto según el formato especificado y luego lo sube al MES. El significado de este paso para esta fábrica es cerrar la cadena de trazabilidad, de modo que se pueda detectar un etiquetado erróneo.
Cambios tras la puesta en marcha
El utillaje pasó de «un juego por cada producto» a un utillaje de colocación universal; las muestras nuevas no necesitan esperar utillaje, y basta ajustar una vez la referencia para la prueba de producción. Se eliminó la operación de etiquetado manual, y la consistencia de la posición se determina por visión.
Posteriormente, esta fábrica colocó las tres etiquetas de uso común en los canales; al cambiar de modelo se modifica el programa y se cambia el rollo, sin necesidad de desmontar el equipo. El ritmo concreto y la tasa de rendimiento se basan en las estadísticas del cliente, y este artículo no los cita.
Preguntas frecuentes
¿Qué hacer si el tamaño del producto supera 50×50 mm? El rango de pieza de la LM402 es de 1×1 a 50×50 mm, el área de montaje es X 100 mm × Y 500 mm y la carrera puede personalizarse según necesidad; lo que exceda el rango debe evaluarse mediante una solución no estándar.
¿El posicionamiento visual requiere marcas en el producto? No se necesitan marcas especiales; basta usar el contorno exterior del propio producto o los orificios de posicionamiento como referencia. Para materiales reflectantes debe confirmarse por separado el método de toma de puntos.
¿Se puede conectar al MES? La lectura de códigos y la carga son funciones opcionales, que se configuran según el formato de código de barras requerido.
Si necesita una evaluación según la forma de su producto y las especificaciones de etiqueta, puede contactarnos directamente: Pan Xinglong (Kenny Pan) · Gerente de ventas · Teléfono/WeChat +86 134 2139 1163 · Sales@baxida-tech.com
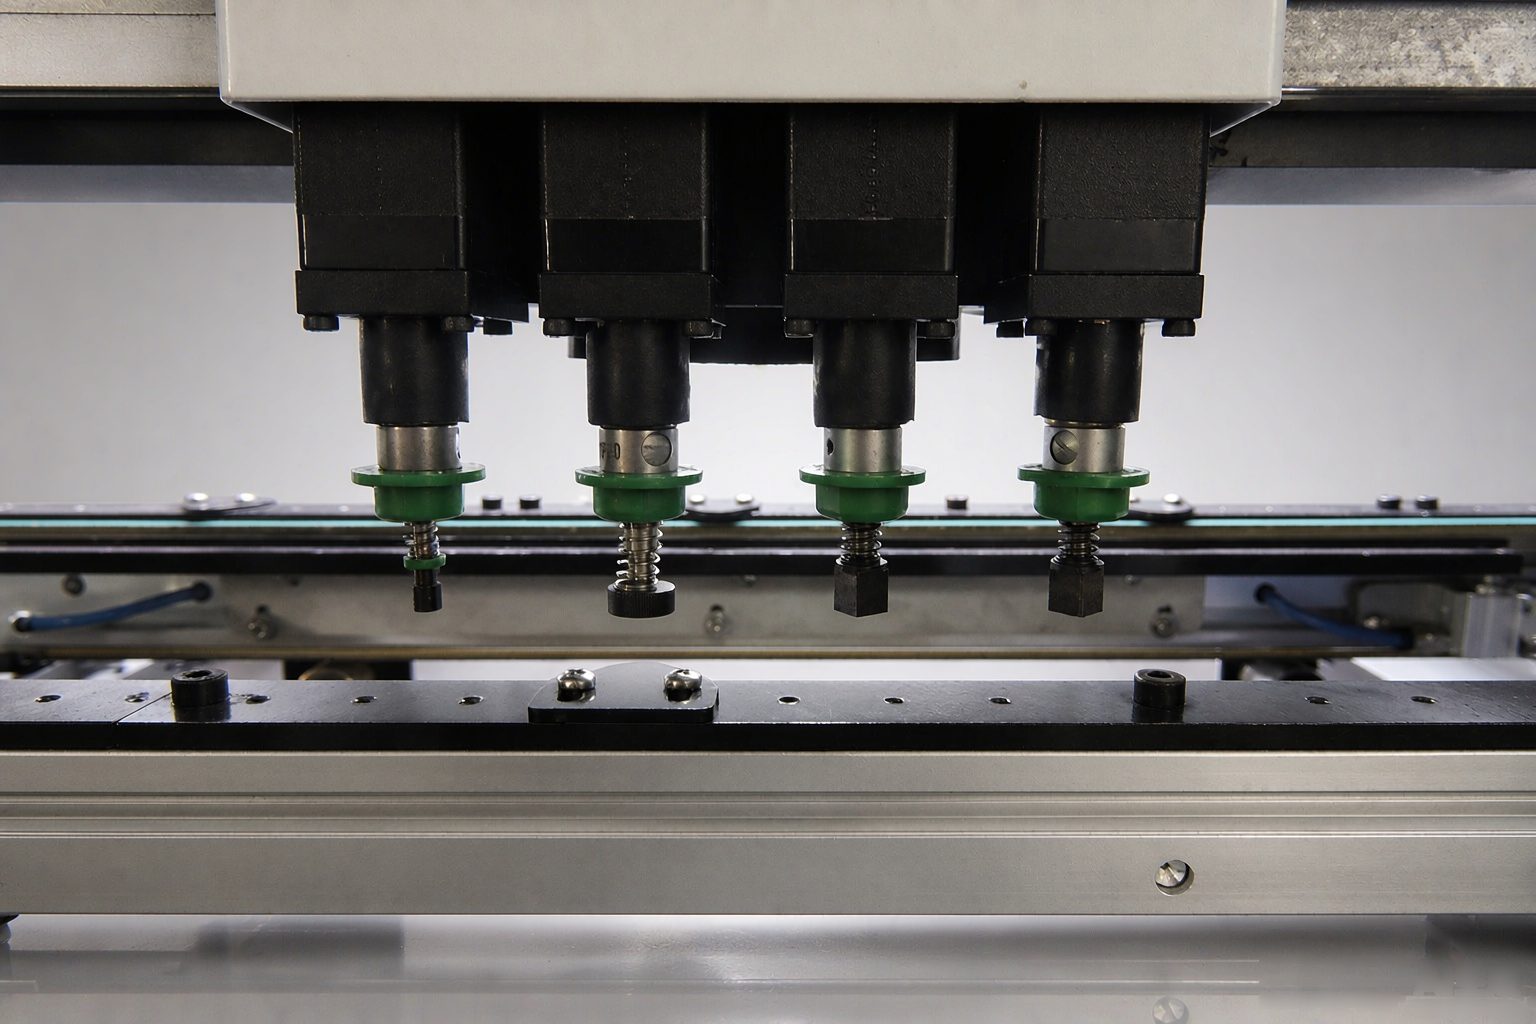
Foto real del taller: la entrada de material y la parte de cámaras de la etiquetadora visual
Este artículo se ha organizado según la configuración típica de líneas de producción similares; los parámetros y configuraciones concretos están sujetos al material entrante real y al modelo de la máquina.