
Fazit
Die Voraussetzung für einen Etikettenzuführer ist, dass das Produkt in den Bestückungsautomaten passt. Kunststoffgehäuse, Metallteile und geformte Module passen nicht in den Bestückungsautomaten; Etiketten auf solchen Produkten müssen einen anderen Weg gehen. Dieses Modulwerk verwendet den LM402 Mehrkopf-Vision-Etikettierer: Das Produkt kommt über die Förderlinie, die Kamera findet die Position, der Bestückkopf nimmt das Etikett auf und drückt es auf, die Position wird visuell bestimmt, nicht durch Vorrichtungen.
Produktionslinie und bisheriges Etikettierverfahren
Dieses Werk stellt Stromversorgungs- und Kommunikationsmodule her, die Produktformen sind nicht einheitlich: Es gibt vergossene Kunststoffgehäuse, gestanzte Metallschirmbleche und auch Halbfertigprodukte mit Steckverbindern. Die Etiketten befinden sich auf der Gehäuseoberfläche, die Größen reichen von wenigen Millimetern großen QR-Codes bis zu fünfzig Millimeter großen Typenschildern.
Die bisherige Methode war manuelles Etikettieren mit Vorrichtungspositionierung. Für jedes Gehäuse wurde eine Positioniervorrichtung angefertigt, das Produkt eingelegt und das Etikett an der Kante der Vorrichtung ausgerichtet. Bei vielen Varianten stapelten sich die Vorrichtungen zu einer Wand; bei neuen Mustern konnte die Vorrichtung nicht rechtzeitig gefertigt werden, also wurde zunächst manuell nach Sicht etikettiert, die Position war Glückssache.
Auswahl: Warum LM402
Der LM402 ist ein Mehrkopf-Vision-Etikettierer, Gehäuse 950 × 950 × 1200 mm, Werkstückbereich 1×1 bis 50×50 mm, was genau das größte Typenschild dieses Werks abdeckt.
Seine Positionierungsmethode ist der Schlüssel dieses Falls: 6 Kameras teilen sich die Arbeit, 1 betrachtet die Produktreferenz, 4 betrachten kleine Teile, 1 betrachtet große Teile; XY läuft über Servo, Z-Achse über Schrittmotor. Das Produkt muss nicht genau ausgerichtet werden; nachdem die Kamera den Referenzpunkt gefunden hat, werden die Bestückkoordinaten entsprechend korrigiert. Die Vorrichtung rückt dadurch von „darauf kommt es an" zu „nur für die Ablage zuständig" zurück.
Auf der Zufuhrseite stehen drei Bahngruppen zur Wahl: eine 100-mm-Bahn, drei 60-mm-Bahnen oder vier 32-mm-Bahnen. Dieses Werk wählte drei 60-mm-Bahnen, da alle drei gängigen Etikettenbreiten innerhalb von 60 mm liegen und beim Umrüsten nur die Rolle gewechselt werden muss.
Inbetriebnahme und Einrichtung
Die Einrichtung erfolgt in zwei Abschnitten: Zuerst soll die Kamera das Produkt erkennen, dann soll der Bestückkopf genau platzieren.
Im Kameraabschnitt werden die Referenzmerkmale festgelegt. Kunststoffgehäuse sind meist Formteile mit klaren Kanten, die Außenkontur als Referenz genügt; Metallschirmbleche sind an der Oberfläche reflektierend, die direkte Konturabnahme driftet, daher wird die Relativbeziehung zweier Positionierbohrungen als Referenz verwendet. Nach diesem Schritt kann die Winklabweichung des Produkts an der Station korrigiert werden.
Im Bestückabschnitt werden Druck und Höhe eingestellt. Die Z-Achse ist ein Schrittmotor, die Absenktiefe muss nach dem Oberflächenmaterial des Produkts eingestellt werden: Kunststoffgehäuse können etwas tiefer abgesenkt werden, damit das Etikett fest haftet, Metallteile verformen sich bei zu starkem Druck. Bei Folienetiketten muss zwischen Aufnahme und Andrücken etwas Zeit gelassen werden, damit sich das Etikett vom Trägerpapier löst.
Bei der Einrichtung wurde auch die optionale Lesefunktion genutzt: Die Kamera liest den Barcode auf dem Produkt, bindet den Etiketteninhalt im vorgegebenen Format an das Produkt und lädt ihn an das MES hoch. Die Bedeutung dieses Schritts für das Werk ist der geschlossene Rückverfolgbarkeitskreis, falsch bestücktes Material kann aufgedeckt werden.
Veränderungen nach der Inbetriebnahme
Die Vorrichtungen wandelten sich von „eine pro Produkttyp" zu universellen Ablagevorrichtungen, neue Muster müssen nicht auf die Vorrichtung warten, eine einmalige Referenzeinrichtung ermöglicht die Testproduktion. Der manuelle Etikettierschritt entfällt, die Positionskonsistenz wird visuell beurteilt.
Das Werk legte anschließend alle drei gängigen Etiketten in die Bahnen, beim Umrüsten werden Programm geändert und Rollen gewechselt, die Anlage wird nicht mehr umgebaut. Konkrete Taktzeiten und Ausbeuten richten sich nach der Kundenstatistik und werden in diesem Artikel nicht zitiert.
Häufige Fragen
Was tun, wenn die Produktgröße 50×50 mm überschreitet? Der Werkstückbereich des LM402 ist 1×1 bis 50×50 mm, der Bestückbereich X 100 mm × Y 500 mm, der Verfahrweg kann nach Bedarf angepasst werden; Überschreitungen sind nach einer Sonderlösung zu bewerten.
Müssen Markierungen am Produkt für die visuelle Positionierung angebracht werden? Spezielle Markierungen sind nicht erforderlich, die Außenkontur oder Positionierbohrungen des Produkts selbst dienen als Referenz; bei reflektierenden Materialien ist die Punktaufnahmemethode gesondert zu klären.
Kann eine Anbindung an das MES erfolgen? Codieren und Hochladen sind optionale Funktionen, konfiguriert nach dem benötigten Barcode-Format.
Für eine Bewertung nach Ihrer Produktform und Etikettenspezifikation kontaktieren Sie uns direkt: Pan Xinglong (Kenny Pan) · Vertriebsleiter · Telefon/WeChat +86 134 2139 1163 · Sales@baxida-tech.com
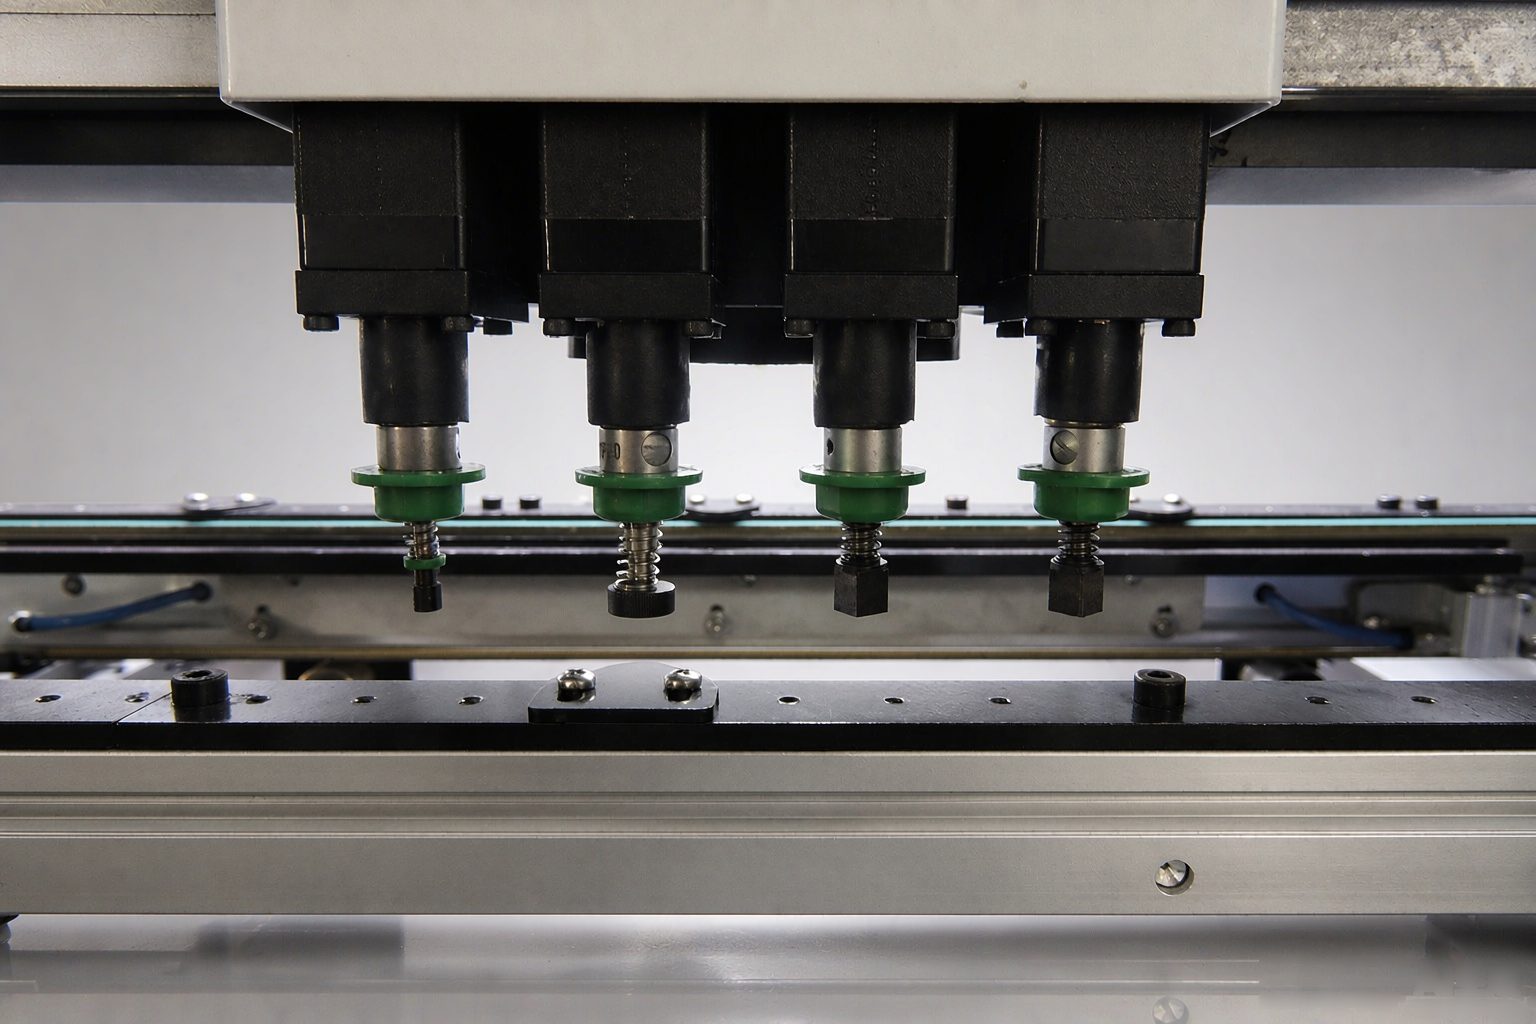
Werkstattaufnahme: Zufuhr und Kamerabereich des Vision-Etikettierers
Dieser Artikel wurde nach typischen Konfigurationen vergleichbarer Produktionslinien zusammengestellt; konkrete Parameter und Konfigurationen richten sich nach dem tatsächlichen Zulaufmaterial und Modell.