
結論
標籤飛達的前提是產品能進貼片機。塑料外殼、金屬件、成型模組進不了貼片機,這類產品上的標籤只能走另一條路。這家模組廠用的是 LM402 多頭視覺貼標機:產品從輸送線過來,相機找位置,貼裝頭取標籤壓上去,位置由視覺確定,不靠治具。
產線與原來的貼標方式
這家廠做電源與通信模組,產品形態不固定:有灌封後的塑料殼,有沖壓成型的金屬屏蔽罩,也有帶接插件的半成品。標籤在殼體表面,尺寸從幾毫米的二維碼到五十毫米的銘牌都有。
原來的做法是人工貼加治具定位。每種殼體做一套定位治具,把產品放進去,標籤靠在治具上的邊貼。品種一多,治具堆成一面牆;新樣品出來,治具來不及做,先人工目視貼,位置看運氣。
選型:為什麼是 LM402
LM402 是多頭視覺貼標機,機身 950 × 950 × 1200 mm,工作物範圍 1×1 到 50×50 mm,正好覆蓋這家廠最大的銘牌。
它的定位方式是這個案例的關鍵:6 個相機分工,1 個看產品基準,4 個看小件,1 個看大件;XY 走伺服,Z 軸步進。產品放上去不用對得很準,相機找到基準點之後,貼裝坐標跟著修正。治具因此從「定位靠它」退到「只負責擺放」。
供料側有三組料道可選:一條 100 mm 道、三條 60 mm 道,或者四條 32 mm 道。這家廠選了三條 60 mm 道,因為三種常用標籤寬度都在 60 mm 以內,換型時換捲料就行。
上機與調試
調試分兩段:先讓相機認得產品,再讓貼裝頭放得準。
相機這一段要設定基準特徵。塑料殼多為模具件,邊角清晰,用外輪廓做基準就夠;金屬屏蔽罩表面反光,直接取輪廓會漂,改成用兩個定位孔的相對關係做基準。這一步做完,產品在工位上的擺放角度偏差就能被修正。
貼裝這一段調的是壓力和高度。Z 軸是步進,壓下去的距離要按產品表面材質設:塑料殼可以壓下一點讓標籤貼牢,金屬件壓多了會變形。標籤是薄膜類時,取料和壓料之間要留一點時間,讓標籤從底紙分離。
調試中還用了選配的讀碼功能:相機讀到產品上的條碼,按指定格式把標籤內容和產品綁定,再上傳到 MES。這一步對這家廠的意義是追溯鏈閉合,貼錯料能查出來。
上機後的變化
治具從「每種產品一套」變成通用的擺放治具,新樣品不用等治具,調一次基準就能試產。人工貼標的那道工序取消,位置一致性由視覺判定。
這家廠後續把三種常用標籤都放進了料道,換型時改程序、換捲料,不再拆裝設備。具體的節拍與良率以客戶統計為準,本文不引用。
常見問題
產品尺寸超出 50×50 mm 怎麼辦? LM402 的工作物範圍是 1×1 到 50×50 mm,貼裝區 X 100 mm × Y 500 mm、行程可按需定制,超出範圍要按非標方案評估。
視覺定位需要產品上做標記嗎? 不需要專門做標記,用產品本身的外輪廓或定位孔做基準即可,反光材質要單獨確認取點方式。
能不能對接 MES? 讀碼與上傳是選配功能,按需要的條碼格式配置。
需要按你的產品形態和標籤規格評估,可以直接聯繫我們:潘興隆(Kenny Pan)· 銷售經理 · 電話/微信 +86 134 2139 1163 · Sales@baxida-tech.com
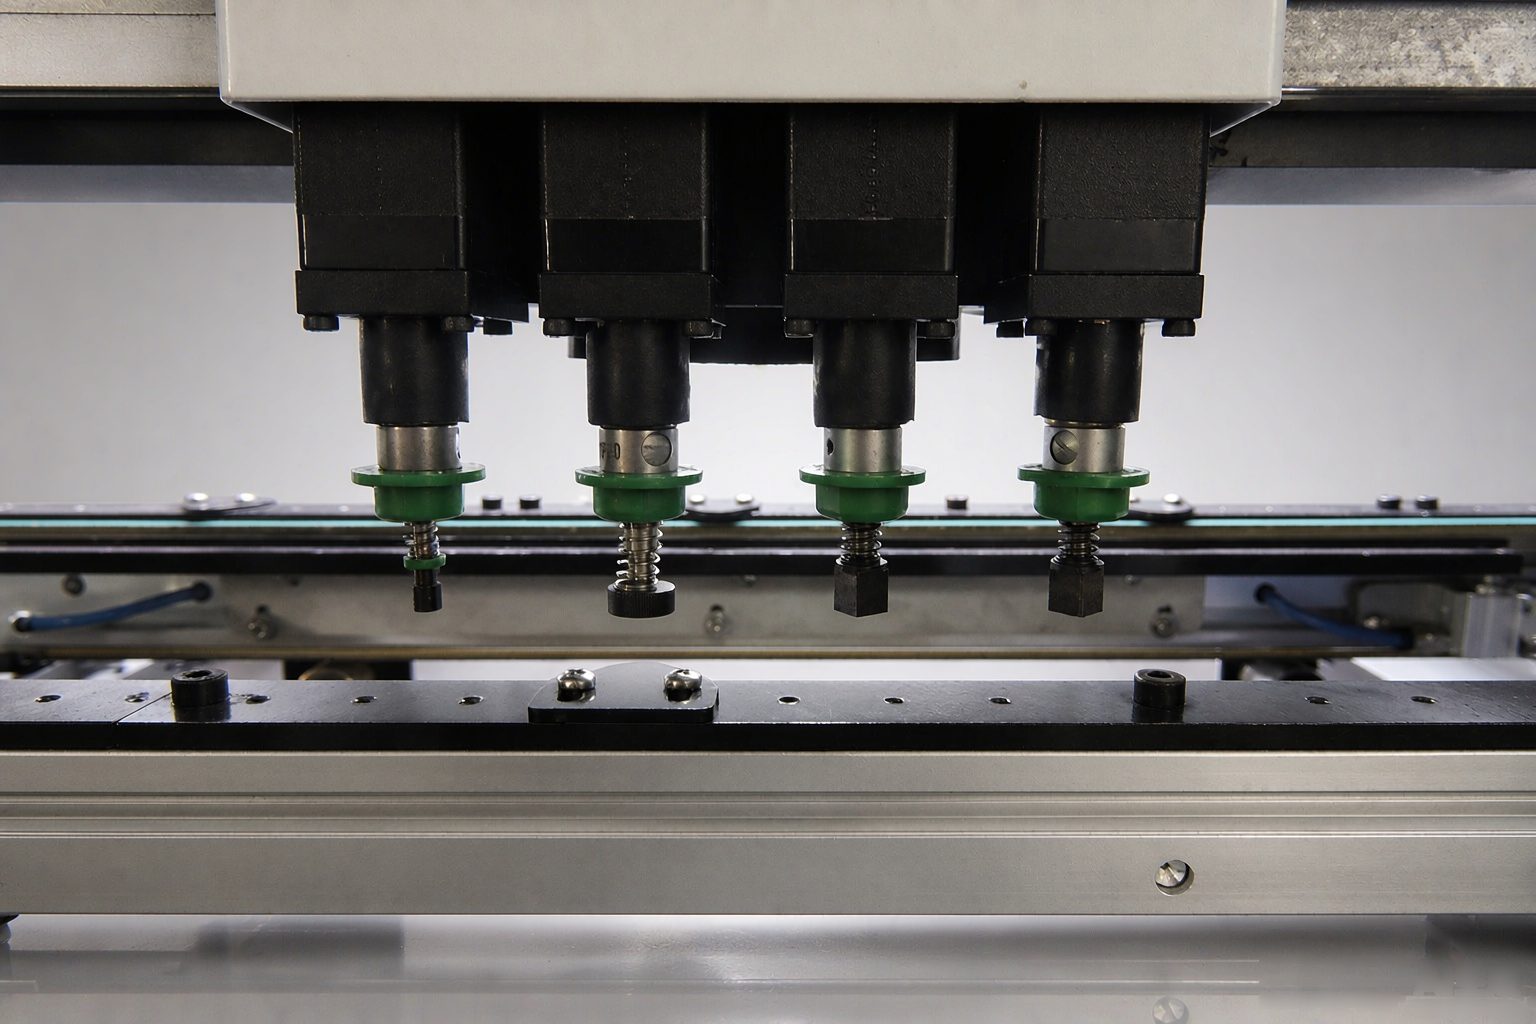
車間實拍:視覺貼標機的進料與相機部分
本文按同類產線的典型配置整理,具體參數與配置以實際來料和機型為準。