
결론
클래식 모델(LFS 시리즈)은 3단으로 나뉩니다: LFS-60은 5–58 mm, LFS-100은 5–98 mm, LFS-150은 5–148 mm를 커버하며, 세 단 모두 라벨 길이는 L2–40 mm, 열 수는 1–12입니다. 이 유형의 기기는 맞춤형 라벨링기, 비표준 지그, 독립 박리 공정에 장착되며, 칩 마운터 피더 스테이션에는 들어가지 않습니다.
단계 선택은 하나의 수치만 봅니다: 노출 라벨 폭. 폭이 선택한 단계의 상한을 넘으면 기종을 바꿔야 하며, 파라미터 조정으로 해결하지 않습니다.
세 단계 각각 어디까지 커버하는가
단계 간 경계는 58, 98, 148 mm입니다. 58 mm 이내 라벨은 LFS-60, 초과하면 LFS-100; 98 mm 이상 148 mm까지는 LFS-150을 사용합니다. 세 단계의 길이 범위는 동일하며 모두 L2–40 mm이므로, 단계 교체는 주로 폭을 기준으로 봅니다.
하나의 피더로 해당 단계 내 모든 사이즈의 자재를 운용할 수 있으며, 단열과 다열 모두 지원하고 열 수는 12까지입니다. 한 보드에 라벨을 몇 장 붙이는지, 교대조마다 자재를 몇 번 교체하는지가 다열 적용 여부를 결정합니다: 단열로 충분하면 열을 추가하지 말고, 열을 추가하면 기기 부피와 디버깅 항목이 함께 늘어납니다.
폭을 잴 때는 라벨 자체를 재며, 이형지 양쪽 여백은 포함하지 않습니다. 둥근 모서리 라벨, 이형 윤곽은 외접 사각형 기준으로 수치를 보고합니다. 길이도 라벨 실제 길이 기준이며, 테이프 피치가 아닙니다.
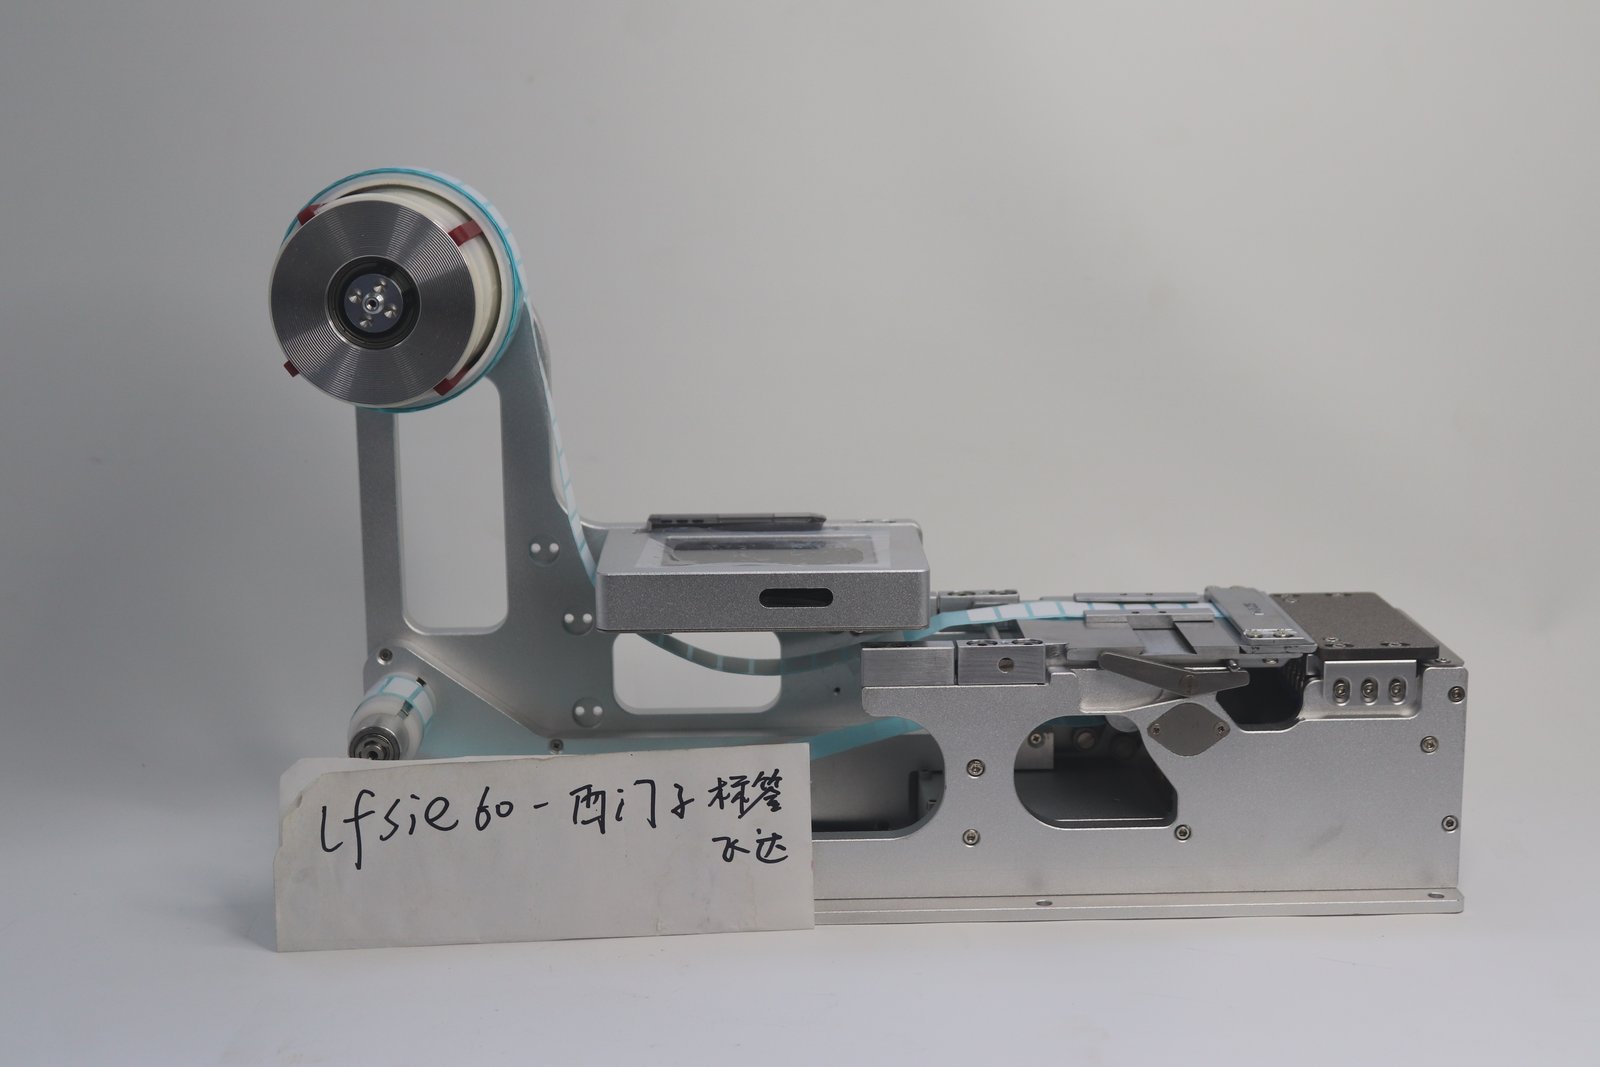
장착 위치: 기기 폭은 라벨 단계를 따라감
세 단계의 기기 길이와 높이는 변하지 않으며, 폭만 라벨 단계에 따라 넓어지고 무게도 함께 증가합니다. 장착 위치를 배치할 때는 기기 실제 폭 기준으로 자리를 확보하고, 라벨 폭 기준으로 확보하지 마십시오 — 기기가 라벨보다 상당히 넓습니다.
이 유형의 기기는 대부분 지그 테이블이나 독립 공정에 장착되며, 전방에는 자재 공급과 관찰을 위한 손 공간을, 상방에는 라벨 롤 외경 공간을 확보해야 하며, 라벨 롤 교체 시 사람이 닿을 수 있어야 합니다. 기기 전체 무게는 명판 기준으로 테이블과 클램프의 하중 지지력을 확인하고, 빈 자재 상태로 확인하지 마십시오.
자재 공급 구조가 칩 마운터 전용 모델과 다름
클래식 모델의 자재 공급은 배출대 슬라이더와 자재 클램프 레버로 이루어집니다: 배출대 슬라이더를 바깥으로 젖혀 자재 공급 틈을 만들고; 라벨 롤은 종동축과 구동축 사이에 끼우며, 자재 클램프 레버를 안쪽으로 조입니다. 상부 디스플레이 모델은 자재 누름 커버를 사용하며, 레버를 아래로 눌러 열고, 라벨 롤을 누름 커버와 구동축 사이에 끼운 뒤 다시 눌러 조입니다. 두 구조의 동작이 다르므로, 작업자에게 자재 교체를 교육할 때 혼동하여 설명하지 마십시오.
가이드 블록 위치는 라벨 롤 폭에 따라 조정합니다: 육각 렌치로 상면 나사를 풀고, 폭 제한 슬라이더를 적절한 위치로 옮긴 뒤 잠급니다. 누름판 높이는 라벨 두께에 따라 조정하며, 네 개의 세트 스크루를 조이거나 풀면 됩니다. 라벨 롤을 설치 축 슬리브에 장착할 때는 스톱 링으로 위치를 제한하여 자재 공급 시 좌우로 흔들리지 않도록 해야 합니다.
두 가지 세부 사항. 테이프 각도는 반듯해야 하며, 비스듬히 지나가면 박리 칼날에서 편향됩니다; 박리가 어려운 소형 라벨은 박리 블레이드를 각도가 더 작은 면으로 교체하여 사용하십시오. 대형 라벨이나 쉽게 떨어지는 라벨은 스프링 권선축을 거치지 않아도 되며, 각도가 커지면 조기 박리를 방지할 수 있습니다.
파라미터는 어느 항목에서 조정하는가
디스플레이上的 조정 가능 항목은 다섯 곳이며, 조정 순서에 의존 관계가 있습니다:
광섬유 작동값을 설정하고, 「무자재 상태 판독값 + 200」 정도로 잡으면, 자재가 있을 때 점등되고 감지값 미만이면 무자재를 보고합니다. 그다음 자재 공급 위치를 조정하며, 공급 거리를 관리합니다: 라벨이 들뜨거나 과도하게 공급되면 편차가 큰 것이고, 공급이 부족하면 늘립니다. 이어서 자재 공급 속도를 조정하며, 클래식 모델 설명서에서 제시하는 범위는 5–50이고, 칩 마운터 속도를 추종하지 않을 때는 낮게 설정하면 자재 공급이 더 안정적입니다. 속도를 변경한 후에는 자재 공급 위치를 한 번 미세 조정해야 합니다. 자재 공급 지연 단위는 0.1 s이며, 하류 매니퓰레이터의 자재 픽업이 느리고 라벨 공급이 빠를 때 지연을 추가합니다. 무자재 경보에는 공회전 거리도 있으며, 라벨 롤에 라벨이 없어진 후 얼마나 공회전한 뒤 무자재를 보고할지 현장 택트에 맞춰 설정합니다.
자재 방출축 정·역회전은 옵션 항목이며, 장착된 기종은 메뉴에서 방향을 변경할 수 있습니다.
언제 사용하고, 언제 플랫폼 전용 모델을 사용하는가
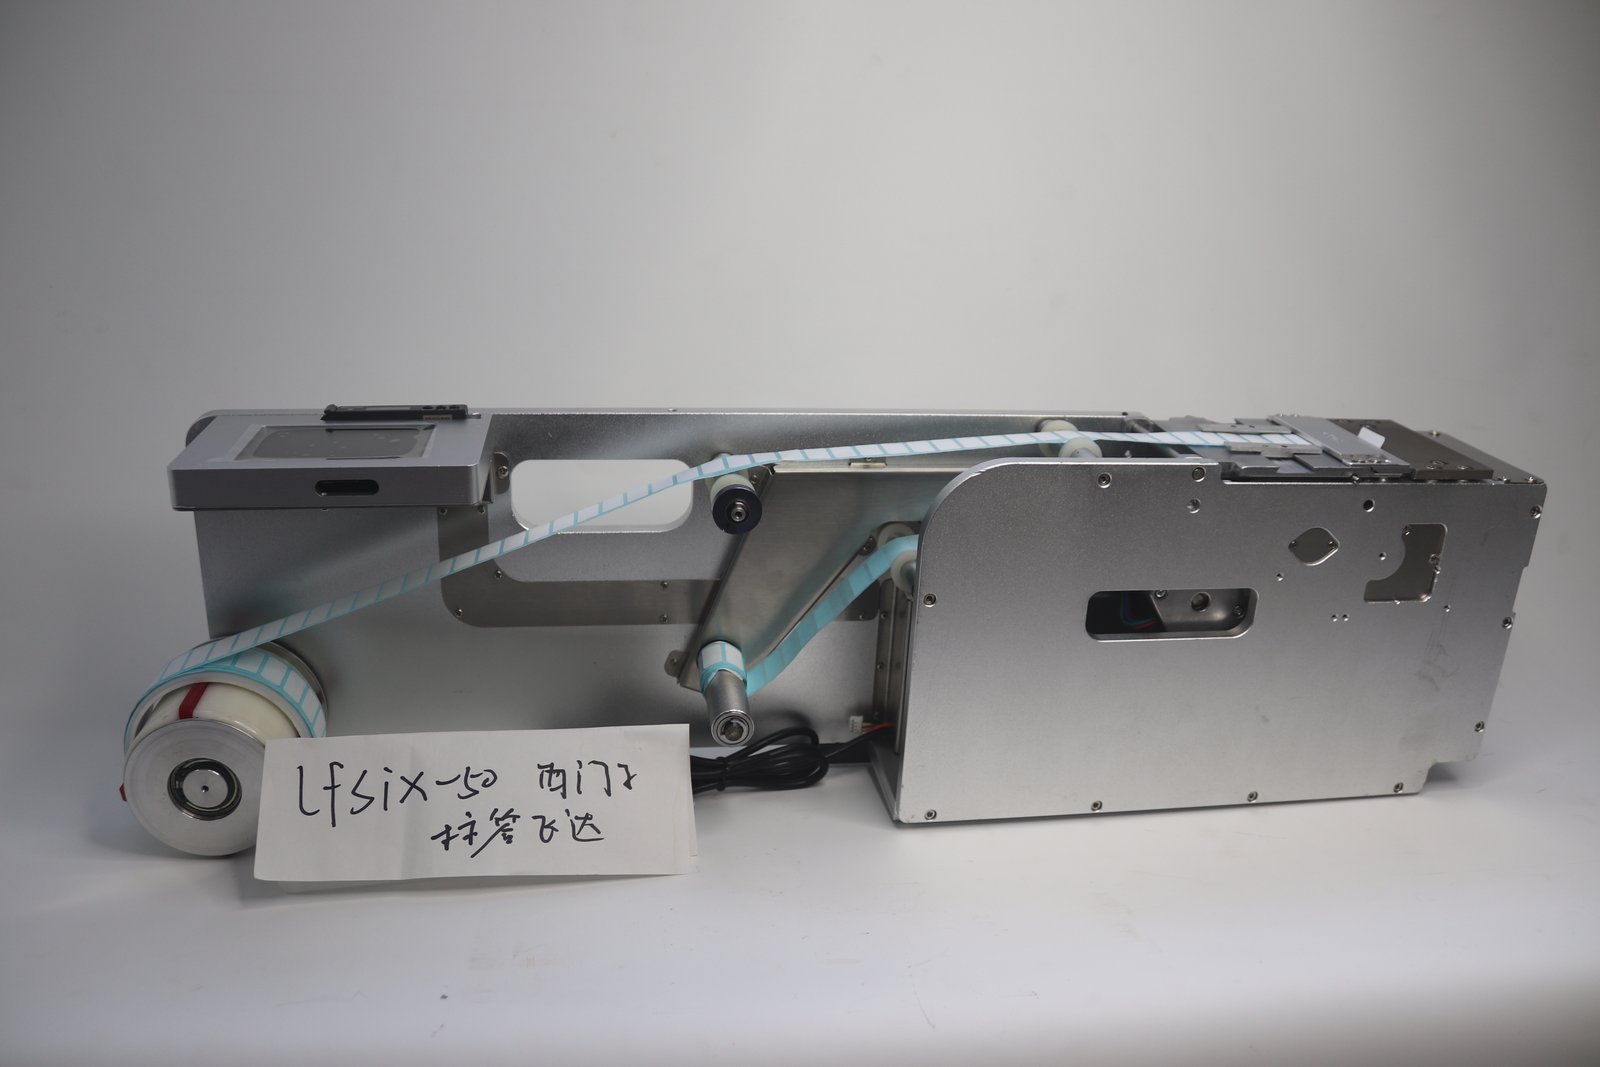
칩 마운터 피더 스테이션에는 플랫폼 전용 모델이 장착되며, 기기 브랜드별로 분류됩니다: 지멘스 D 플랫폼은 LFSID 시리즈, X 플랫폼은 LFSIX 시리즈, 후지, JUKI, 파나소닉, 야마하, 삼성은 각각 대응 모델이 있습니다. 맞춤형 라벨링기, 비표준 박리 공정, 데스크 위에 별도로 한 세트를 설치하는 경우에는 클래식 모델이 더 적합하며, 구조가 단순하고 장착 위치가 자유롭습니다. 화면이 위를 향하고 보면서 조정해야 하는 경우에는 상부 디스플레이 모델을 사용합니다.
박리 방식에 따른 분류, 각 구조가 어떤 라벨에 적합한지는 라벨 피더 구조 선택 방법에서 별도로 다루었으며; 구체적 모델과 단계 대조는 라벨 피더 제품 라인을 참조하십시오.
공장에 보고할 네 가지 수치
노출 라벨 폭과 길이(외접 사각형 기준), 다열 필요 여부, 어떤 기기에 장착하는지(칩 마운터 모델, 지그 또는 독립 공정), 라벨 롤 내경·외경과 단일 롤 라벨 수. 네 가지 수치를 모두 제공하면 단계를 한 번에 결정할 수 있습니다. 나머지 자재 공급 경로와 파라미터는 출하 전에 고객 샘플에 맞춰 조정되며, 도착 후 전원을 연결하면 바로 작동하고, 방향이 맞지 않으면 설명서에 따라 미세 조정하면 됩니다.