
Fazit
Die klassische Baureihe (LFS-Serie) ist in drei Stufen unterteilt: LFS-60 deckt 5–58 mm ab, LFS-100 deckt 5–98 mm ab, LFS-150 deckt 5–148 mm ab. Die Labellänge beträgt bei allen drei Stufen L2–40 mm, die Spaltenzahl 1–12. Diese Modelle werden an kundenspezifischen Etikettierern, Sondervorrichtungen und separaten Abziehstationen montiert und nicht in Feeder-Plätzen von Bestückungsautomaten eingesetzt.
Bei der Stufenwahl zählt nur ein Wert: die Breite des nackten Labels. Überschreitet die Breite die Obergrenze der gewählten Stufe, ist ein Modellwechsel nötig – nicht über Parameteranpassung lösbar.
Wie weit die drei Stufen jeweils reichen
Die Grenzen zwischen den Stufen liegen bei 58, 98 und 148 mm. Labels bis 58 mm werden mit dem LFS-60 verarbeitet, darüber bis zum LFS-100; ab 98 mm bis 148 mm kommt der LFS-150 zum Einsatz. Der Längenbereich ist bei allen drei Stufen identisch, nämlich L2–40 mm, daher entscheidet beim Stufenwechsel hauptsächlich die Breite.
Ein Feeder kann alle Materialgrößen innerhalb seiner Stufe verarbeiten, sowohl einreihig als auch mehrspaltig, bis zu 12 Spalten. Wie viele Labels pro Platine geklebt werden und wie oft pro Schicht ein Materialwechsel erfolgt, bestimmt, ob Mehrspaltigkeit nötig ist: Reicht eine Spalte, keine weiteren hinzufügen – mit zusätzlichen Spalten wachsen sowohl Gehäusevolumen als auch Einstellaufwand.
Gemessen wird die Breite des Labels selbst, ohne die Randstreifen des Trägerpapiers an beiden Seiten. Bei abgerundeten Labels und unregelmäßigen Konturen wird das umschreibende Rechteck angegeben. Die Länge richtet sich ebenfalls nach der tatsächlichen Labellänge, nicht nach der Teilung des Materialbands.
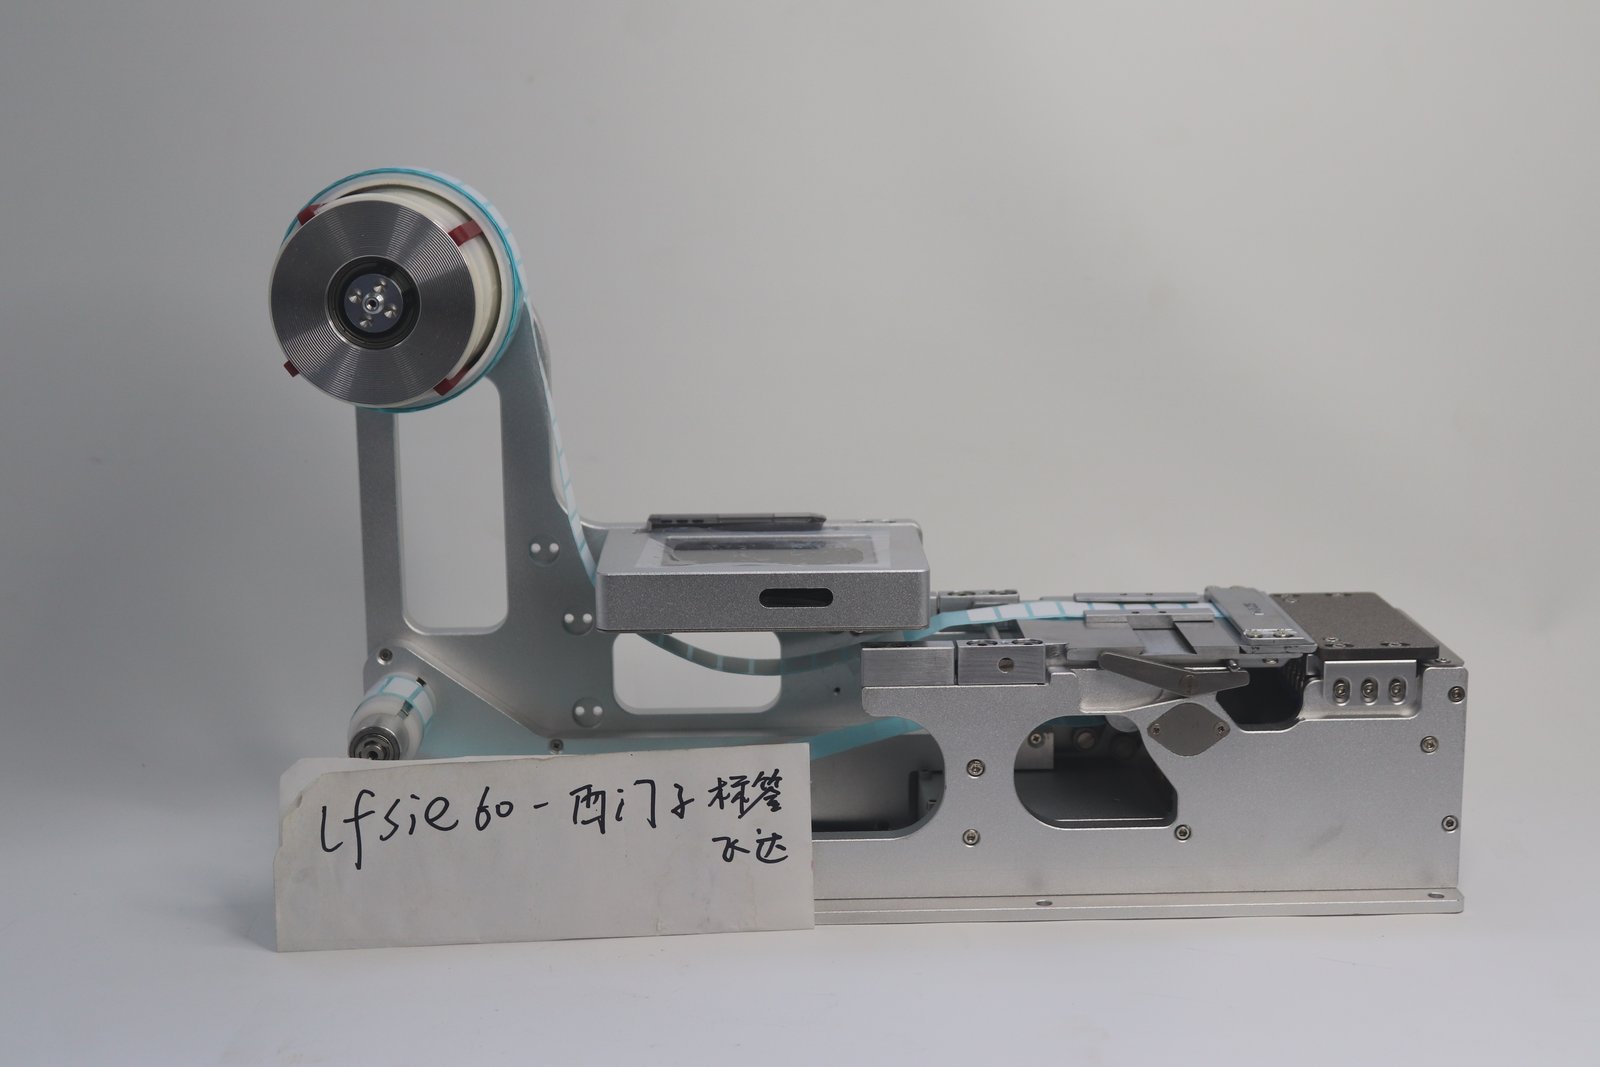
Montageplatz: Gehäusebreite folgt der Labelstufe
Länge und Höhe des Gehäuses sind bei allen drei Stufen unverändert, nur die Breite wächst mit der Labelstufe, und das Gewicht nimmt entsprechend zu. Bei der Montageplanung ist die tatsächliche Gehäusebreite zu berücksichtigen, nicht die Labelbreite – das Gehäuse ist deutlich breiter als das Label.
Diese Modelle werden meist auf Vorrichtungstischen oder an separaten Arbeitsplätzen montiert. Vorne ist Platz für Materialeinführung und Sichtkontrolle freizuhalten, oben Raum für den Außendurchmesser der Materialrolle, damit die Rolle beim Wechsel erreichbar ist. Das Gesamtgewicht ist anhand des Typenschilds gegen die Tragfähigkeit von Tisch und Halterung zu prüfen, nicht im Leerzustand.
Materialeinführung unterscheidet sich von Bestückungsautomaten-Modellen
Beim klassischen Modell erfolgt die Materialeinführung über den Auslauftisch-Schieber und den Klemmhebel: Den Auslauftisch-Schieber nach außen ziehen, um den Einführspalt freizugeben; die Materialrolle wird zwischen Abtriebs- und Antriebswelle geklemmt, der Klemmhebel nach innen gespannt. Beim Modell mit Display wird ein Niederhalter verwendet: Hebel nach unten drücken zum Öffnen, Materialrolle zwischen Niederhalter und Antriebswelle einlegen, dann zum Spannen erneut drücken. Die beiden Mechanismen arbeiten unterschiedlich – bei der Einweisung von Bedienern zum Materialwechsel nicht vermischen.
Die Position des Führungsblocks wird nach der Rollenbreite eingestellt: Inbusschlüssel lösen die Schrauben an der Oberseite, den Breitenbegrenzungsschieber in die passende Position bringen und wieder festziehen. Die Höhe der Andruckplatte wird nach der Labeldicke eingestellt, die vier Madenschrauben genügen zum Lockern und Anziehen. Die Materialrolle wird auf die Montagehülse gesteckt und mit einem Sicherungsring begrenzt, damit sie beim Lauf nicht seitlich pendelt.
Zwei Details. Der Materialbandwinkel muss gerade sein, schräger Lauf führt zu Abweichung an der Abziehklinge; bei schwer abziehbaren kleinen Labels die Abziehklinge auf die Seite mit dem kleineren Winkel drehen. Bei großen oder leicht ablösenden Labels kann der Federwickelachse ausgelassen werden, damit bei großem Winkel kein vorzeitiges Ablösen erfolgt.
Welche Parameter verstellt werden
Auf dem Display gibt es fünf einstellbare Punkte, deren Reihenfolge voneinander abhängt:
Den Faser-Arbeitswert einstellen, etwa „Messwert im Leerzustand + 200"; bei Material leuchtet die Anzeige, unter dem Erfassungswert wird Materialmangel gemeldet. Dann die Zufuhrposition einstellen, die den Vorschubweg regelt: Aufgebogene oder über den Punkt hinaus geförderte Labels bedeuten zu groß, unzureichender Vorschub bedeutet vergrößern. Dann die Zufuhrgeschwindigkeit einstellen; die Anleitung des klassischen Modells gibt 5–50 an, bei nicht Bestückungsgeschwindigkeit-angepasstem Betrieb niedriger einstellen für stabileren Vorschub. Nach Änderung der Geschwindigkeit muss die Zufuhrposition einmal nachjustiert werden. Die Zufuhrverzögerung hat die Einheit 0,1 s; wenn der nachgelagerte Roboterarm langsam entnimmt und das Label schnell zugeführt wird, Verzögerung erhöhen. Für die Materialmangel-Meldung gibt es zudem eine Leerlaufstrecke: Wie weit nach dem Ende der Labels auf der Rolle leer gefördert wird, bevor Materialmangel gemeldet wird, richtet sich nach dem Takt vor Ort.
Die Drehrichtungsumkehr der Abwickelachse ist eine Option; bei damit ausgestatteten Modellen lässt sich die Richtung im Menü ändern.
Wann dieses Modell, wann das plattformspezifische Modell
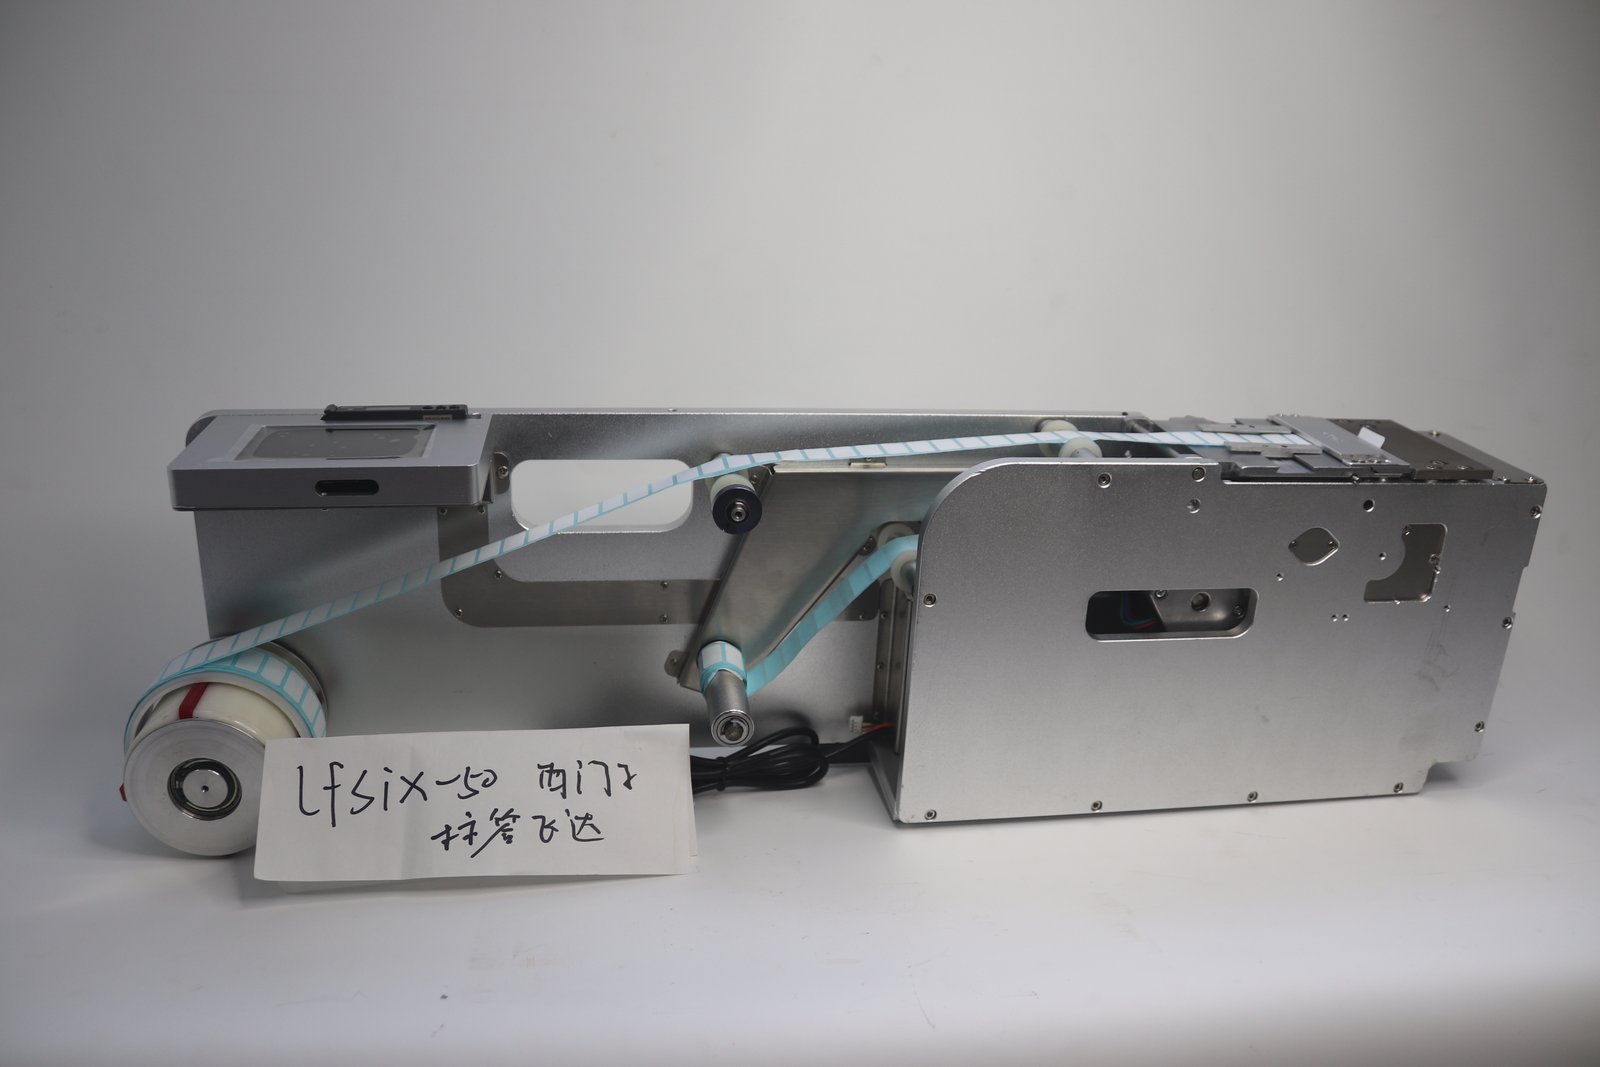
In Feeder-Plätzen von Bestückungsautomaten werden plattformspezifische Modelle eingesetzt, aufgeteilt nach Maschinenmarke: Siemens-D-Plattform verwendet die LFSID-Serie, X-Plattform die LFSIX-Serie; Fuji, JUKI, Panasonic, Yamaha und Samsung haben jeweils entsprechende Modelle. Für kundenspezifische Etikettierer, Sonder-Abziehstationen und einzeln auf dem Tisch aufgestellte Einheiten ist das klassische Modell besser geeignet – einfacher Aufbau, freie Montage. Wer das Display nach oben gerichtet und Einstellungen im Blick braucht, nimmt das Display-Modell.
Wie nach Abziehverfahren unterschieden wird und welche Struktur für welche Labels geeignet ist, wurde separat in Wie die Struktur des Label-Feeders gewählt wird behandelt; konkrete Modelle und Stufenzuordnung siehe Label-Feeder-Produktlinie.
Vier Angaben für das Werk
Breite und Länge des nackten Labels (nach umschreibendem Rechteck), ob Mehrspaltigkeit erforderlich ist, an welchem Gerät montiert wird (Bestückungsautomaten-Modell, Vorrichtung oder separater Arbeitsplatz), Innen- und Außendurchmesser der Materialrolle sowie Labelanzahl pro Rolle. Sind alle vier Angaben vollständig, lässt sich die Stufe in einer Runde festlegen. Der restliche Einführweg und die Parameter werden vor Auslieferung anhand des Kundenmusters eingestellt; nach Ankunft kann nach Anschluss der Stromversorgung direkt gestartet werden, bei abweichender Richtung gemäß Anleitung nachjustieren.