
Conclusión
El modelo clásico (serie LFS) se divide en tres niveles: LFS-60 cubre 5–58 mm, LFS-100 cubre 5–98 mm, LFS-150 cubre 5–148 mm; los tres niveles tienen una longitud de etiqueta de L2–40 mm y de 1 a 12 columnas. Este tipo de máquinas se instala en etiquetadoras personalizadas, utillajes no estándar y estaciones de despegado independientes, y no entra en los carros de alimentación de las máquinas de montaje.
Para elegir el nivel solo hay que fijarse en un dato: el ancho de la etiqueta sin soporte. Si el ancho supera el límite superior del nivel elegido, se cambia de modelo; no se resuelve ajustando parámetros.
Hasta qué ancho cubre cada nivel
Los límites entre niveles son 58, 98 y 148 mm. Las etiquetas de hasta 58 mm usan el LFS-60; si se supera, se pasa al LFS-100; por encima de 98 mm y hasta 148 mm se usa el LFS-150. Los tres niveles comparten el mismo rango de longitud, L2–40 mm, por lo que el cambio de nivel depende principalmente del ancho.
Un alimentador puede procesar todos los tamaños de material dentro de su nivel, tanto en una como en varias columnas, hasta 12 columnas. Cuántas etiquetas se colocan en una placa y cuántas veces se cambia de material por turno determina si conviene usar varias columnas: si con una columna es suficiente, no se añaden; al añadir columnas aumentan el volumen del cuerpo y los puntos de ajuste.
El ancho se mide sobre la etiqueta misma, sin incluir los márgenes laterales del papel soporte. Las etiquetas redondeadas y los contornos irregulares se reportan según su rectángulo circunscrito. La longitud también se toma según la longitud real de la etiqueta, no según el paso de la cinta.
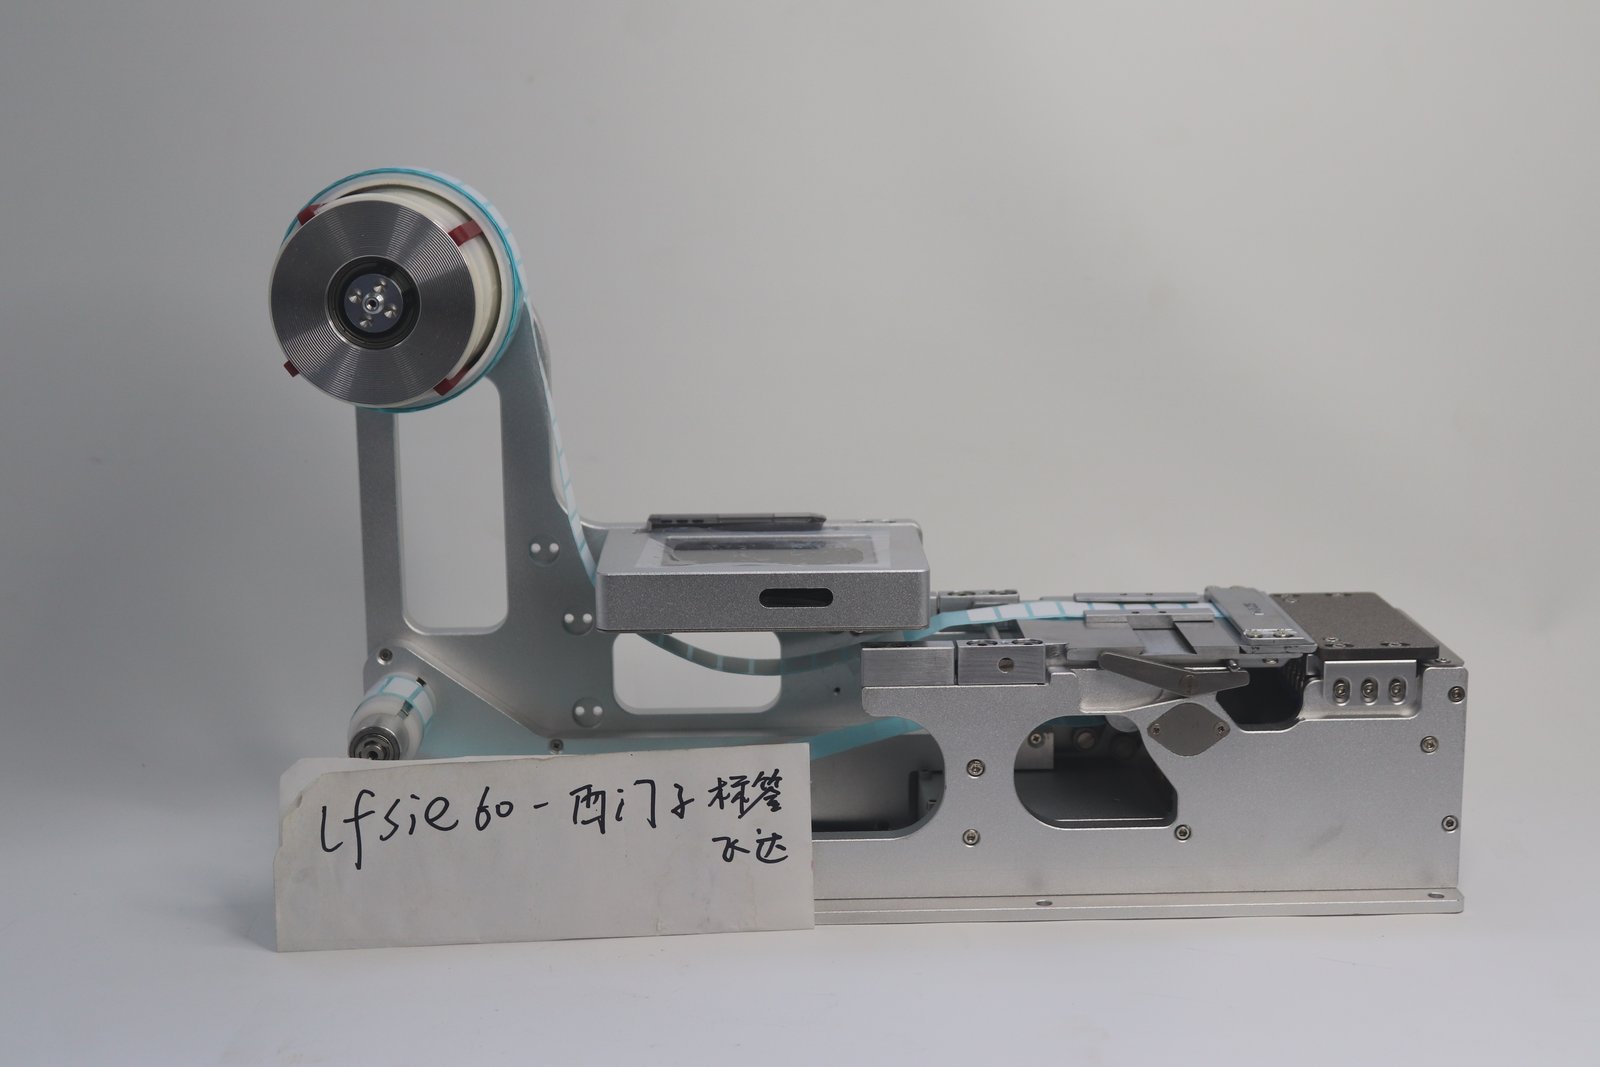
Posición de montaje: el ancho del cuerpo sigue al nivel de etiqueta
Los tres niveles mantienen la misma longitud y altura del cuerpo; solo el ancho aumenta con el nivel de etiqueta, y el peso también crece en consecuencia. Al planificar la posición de montaje, se debe reservar espacio según el ancho real del cuerpo, no según el ancho de la etiqueta: el cuerpo es bastante más ancho que la etiqueta.
La mayoría de estos modelos se instalan sobre la mesa de utillaje o en estaciones independientes; hay que dejar espacio al frente para el enhebrado y la observación, y espacio arriba para el diámetro exterior del rollo, de modo que al cambiarlo la persona pueda alcanzarlo. El peso total de la máquina se verifica según la placa de características para la capacidad de carga de la mesa y los utillajes, no en estado de rollo vacío.
La estructura de enhebrado es distinta a la del modelo específico para máquinas de montaje
El enhebrado del modelo clásico se realiza mediante el deslizador de la mesa de salida y la palanca de sujeción: se separa el deslizador de la mesa de salida hacia afuera para dejar la ranura de enhebrado; el rollo se sujeta entre el eje conducido y el eje motriz, y la palanca de sujeción se aprieta hacia adentro. El modelo con pantalla usa una tapa de presión: la palanca se presiona hacia abajo para abrir, el rollo se sujeta entre la tapa de presión y el eje motriz y luego se presiona hacia abajo para fijar. Las dos estructuras funcionan de forma diferente; al enseñar al operario a cambiar el material, no se deben explicar mezcladas.
La posición del bloque guía se ajusta según el ancho del rollo: con una llave Allen se aflojan los tornillos de la cara, se desplaza el deslizador de limitación de ancho a la posición adecuada y se vuelve a apretar. La altura de la placa de presión se ajusta según el grosor de la etiqueta, aflojando o apretando los cuatro tornillos prisioneros. El rollo se monta en el casquillo del eje de instalación y se limita con un anillo de retención para evitar que oscile lateralmente durante el avance.
Dos detalles. El ángulo de la cinta debe ser recto; si avanza inclinada, se desvía en el filo de despegado. Para etiquetas pequeñas difíciles de despegar, se cambia la cuchilla de despegado al lado con menor ángulo. Para etiquetas grandes o que se desprenden con facilidad, se puede prescindir del eje de bobinado con resorte, para evitar que un ángulo grande provoque un despegado prematuro.
En qué parámetros se ajusta
En la pantalla hay cinco puntos ajustables, y el orden de ajuste tiene dependencias:
Se configura el valor de trabajo de la fibra óptica, tomando aproximadamente «lectura en estado sin material + 200»; con material se enciende la luz, y por debajo del valor de detección se reporta falta de material. Luego se ajusta la posición de alimentación, que controla la distancia de avance: si la etiqueta se levanta o avanza demasiado, el valor es excesivo; si no llega a la posición, se aumenta. Después se ajusta la velocidad de alimentación; el manual del modelo clásico indica un rango de 5–50; si no se busca igualar la velocidad de la máquina de montaje, se ajusta más bajo para una alimentación más estable. Tras modificar la velocidad, la posición de alimentación debe reajustarse finamente una vez. La unidad del retardo de alimentación es 0,1 s; cuando el robot aguas abajo toma el material despacio y el etiquetado es rápido, se añade retardo. La alarma de falta de material también tiene una distancia de marcha en vacío: cuánta distancia se avanza sin material después de que el rollo se queda sin etiquetas para reportar la falta, se ajusta según el ritmo del sitio.
La inversión del eje de suministro es una opción; en los modelos que la incluyen, la dirección se puede cambiar en el menú.
Cuándo usarlo y cuándo usar el modelo específico de plataforma
En los carros de alimentación de las máquinas de montaje se instala el modelo específico de plataforma, que se divide según la marca de la máquina: la plataforma D de Siemens usa la serie LFSID, la plataforma X usa la serie LFSIX, y Fuji, JUKI, Panasonic, Yamaha y Samsung tienen cada una su modelo correspondiente. Para etiquetadoras personalizadas, estaciones de despegado no estándar y montajes individuales sobre mesa, el modelo clásico es más adecuado: estructura simple y posición de montaje libre. Si se necesita la pantalla hacia arriba para ajustar mientras se observa, se usa el modelo con pantalla.
La clasificación según el método de despegado y qué etiquetas convienen a cada tipo de estructura se explican por separado en Cómo elegir la estructura del alimentador de etiquetas; la correspondencia concreta entre modelos y niveles se encuentra en Línea de productos de alimentadores de etiquetas.
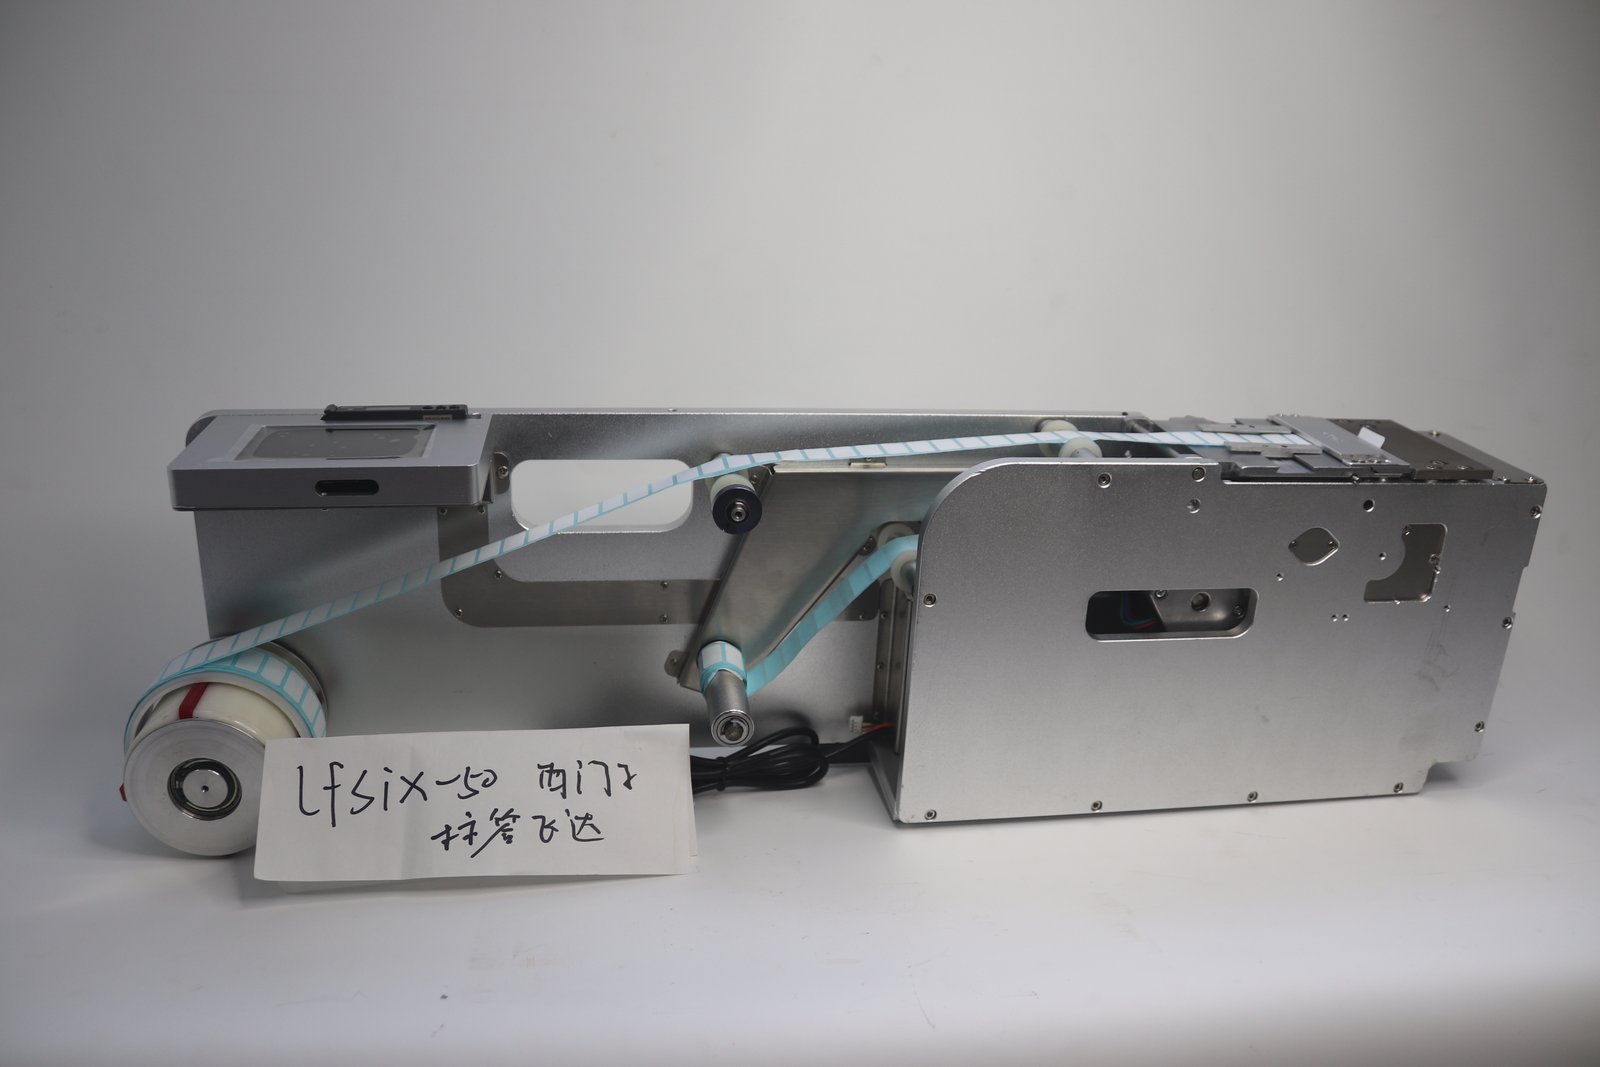
Los cuatro datos que se reportan a la fábrica
Ancho y longitud de la etiqueta sin soporte (según el rectángulo circunscrito), si se necesitan varias columnas, en qué equipo se instala (modelo de máquina de montaje, utillaje o estación independiente), diámetro interior y exterior del rollo y número de etiquetas por rollo. Con los cuatro datos completos, el nivel se determina en una sola ronda. La ruta de enhebrado y los parámetros restantes se ajustan según la muestra del cliente antes del envío; al recibir el equipo, basta con conectarlo a la corriente para que funcione, y si la dirección no es correcta, se ajusta finamente según el manual.