
결론
FPC 공장의 보강 스틸 플레이트와 마일라 테이프는 모두 롤 타입 부자재로 공급됩니다. 기존에는 수동으로 박리하여 기판에 부착했는데, 얇은 소재가 들뜨면 눌러도 평평해지지 않고 가장자리가 쉽게 눌려 손상되었으며, 부착 위치가 틀어지면 육안 검사로 골라내어 다시 부착했습니다. LFJUKI-100을 JUKI 피더 스테이션에 장착한 후 두 소재를 동일한 실장 프로그램에 통합하고, 박리 칼날 각도와 흡착 노즐 압력을 소재별로 분리 조정합니다.
생산 라인과 기존 부착 방식
이 공장은 연성 기판 어셈블리를 생산하며, 보강과 절연 두 가지 부자재 모두 SMT 라인에서 완료됩니다. 보강 스틸 플레이트의 폭은 100 mm 이내이며, 이형지가 붙은 롤 형태로 입고되고, 단편 크기는 수 밀리미터에서 이십여 밀리미터입니다. 마일라 테이프는 더 얇아서 부착 시 평평해야 하며 주름이 생기면 안 됩니다.
기존 방식은 라인 외부에 수동 공정을 두는 것이었습니다. 소재 테이프에서 박리하여 실크 인쇄 프레임에 맞춰 부착하고, 위치는 눈으로 확인했습니다. 스틸 플레이트는 단단하고 얇아서 박리 시 각도가 맞지 않으면 휘어지고, 부착 후 눌러도 평평해지지 않습니다. 마일라는 부드러워서 빠르게 박리하면 말립니다. 위치가 틀어진 기판은 떼어내어 다시 부착해야 하며, 기판 표면에 접착제 자국이 남고, 눌려 손상된 부분은 폐기해야 합니다.
선정 및 구성
선정한 제품은 LFJUKI-100으로, JUKI 기종용 롤 라벨 피더이며, 본체 640 × 135 × 160 mm, 무게 7.5 kg으로 JUKI KE700 / KE2000 / FX / JX / JM 시리즈의 표준 피더 스테이션에 장착됩니다.
적합한 점은 세 가지입니다. 첫째, 라벨 폭 5–98 mm, 라벨 길이 L2–40 mm로 좁은 스틸 플레이트부터 넓은 보강 플레이트까지 범위 내에 있으며, 열 수 1–12로 여러 소재를 서로 다른 피더 레인에 배치하여 실장 헤드가 한 번에 픽업할 수 있습니다. 둘째, JUKI 피더 스테이션을 직접 교체하므로 기기 개조가 필요 없고 별도의 신호선을 추가할 필요가 없습니다. 셋째, 박리 방향을 소재에 따라 전환할 수 있습니다. 설명서에 소형 라벨의 박리가 어려울 때 박리 칼날을 각도가 작은 면으로 뒤집어 사용할 수 있다고 명시되어 있으며, 대형 라벨이나 쉽게 떨어지는 소재는 스프링 권취축을 감지 않도록 하여 박리 각도가 과도해져 소재가 조기에 떨어지는 것을 방지할 수 있습니다.
상기 및 조정
장착 4단계: 피더를 피더 스테이션에 밀어 넣고 잠금, 소재 통과, 광섬유 정렬, 터치스크린 파라미터 조정. 소재 통과 시 가이드 폭 제한 슬라이더를 테이프 폭에 맞게 조정하고, 압착편 4개 나사를 소재 두께에 맞게 풀거나 조입니다. 광섬유의 작동 설정값은 소재 없음 상태의 판독값보다 200 높아야 하며, 그래야 소재 있음 시 점등, 소재 없음 시 소등이라는 판정 기준이 성립합니다. 전원 24 V, 전류 2 A 초과.
조정의 핵심은 두 가지입니다.
박리 칼날 각도. 마일라는 얇고 부드러워서 박리 후 전체가 이형지에서 떨어져야 픽업이 용이하며, 각도가 크면 말립니다. 스틸 플레이트는 단단하여 박리 후 스스로 평면을 유지하므로 박리점을 더 가깝게 할 수 있습니다. 동일한 피더로 두 소재를 겸용할 때 박리 칼날 방향은 고정하고, 공급 위치와 공급 속도로 구분합니다. 공급 위치는 라벨이 박리 칼날 밖에 정지하는 거리를 결정하고, 속도는 먼저 박리가 깨끗하게 되도록 한 후 택트에 맞춥니다.
흡착 노즐 압력. 이 항목은 실장기의 픽업 파라미터에서 설정하며 피더에서는 설정하지 않습니다. 스틸 플레이트는 두꺼워서 눌러야 안정적으로 흡착됩니다. 마일라는 얇아서 압력이 크면 흡착 노즐이 소재 표면에 자국을 남깁니다. 얇은 소재의 경우 먼저 낮은 값으로 설정하여 흡착이 되고 편차가 없는 것을 확인한 후 미세 조정합니다.
소재를 교체할 때마다 먼저 저속으로 20매를 실행하여 매장마다 박리가 완전한지, 소재 표면에 자국이 없는지, 부착 후 들뜸이 없는지 확인한 후 정상 택트로 전환합니다.
상기 후 변화
보강과 마일라가 라인 외부 공정에서 실장 프로그램으로 통합되어 수동 부착 공정이 철수되거나 인원이 감축되었으며, 구체적인 인원은 각 사의 교대 근무에 따릅니다. 소재 교체가 「라인 정지 후 수동 대기」에서 「피더 스테이션 롤 교체」로 바뀌어, 모델 전환 시 프로그램 변경과 롤 교체만 하면 됩니다. 부착 위치는 프로그램 좌표로 결정되므로 동일 기판 유형 반복 생산 시 위치가 일정하여 수동 정렬의 편차가 없습니다.
초도품 및 샘플링 검사 기록에는 라벨 위치 좌표, 박리 상태, 소재 표면 상태를 기록합니다. 고객 검수 시 「보강과 마일라에 별도 수동 부착 공정을 두지 않음」을 확인합니다. 수율과 택트는 고객 자체의 통계 기준에 따르며, 본문에서는 인용하지 않습니다.
자주 묻는 질문
보강 스틸 플레이트와 마일라를 하나의 피더로 공용할 수 있나요? 치수가 적용 범위 내이면 공용 가능하며, 차이는 강성에 있습니다. 스틸 플레이트는 빠르게, 마일라는 느리게 해야 하며 흡착 노즐 압력도 분리 설정해야 합니다.
박리가 깨끗하지 않을 때 먼저 확인할 것은? 먼저 박리 칼날의 어느 면을 사용 중인지, 공급 위치가 박리점을 올바르게 보내고 있는지 확인하고, 다음으로 흡착 노즐 픽업 위치가 라벨 중심에 정확히 맞는지 확인합니다. 피더 자체가 주 원인인 경우는 일반적이지 않습니다.
JUKI 이외 기종에 장착할 수 있나요? LFJUKI 시리즈는 JUKI 피더 스테이션에 대응합니다. 다른 브랜드의 실장기는 각 시리즈에 맞게 선정해야 하며 인터페이스는 호환되지 않습니다.
기판 유형, 보강 플레이트 규격, 실장기 모델별 확인이 필요하시면 직접 연락해 주십시오: 판싱룽(Kenny Pan) · 영업 매니저 · 전화/위챗 +86 134 2139 1163 · Sales@baxida-tech.com
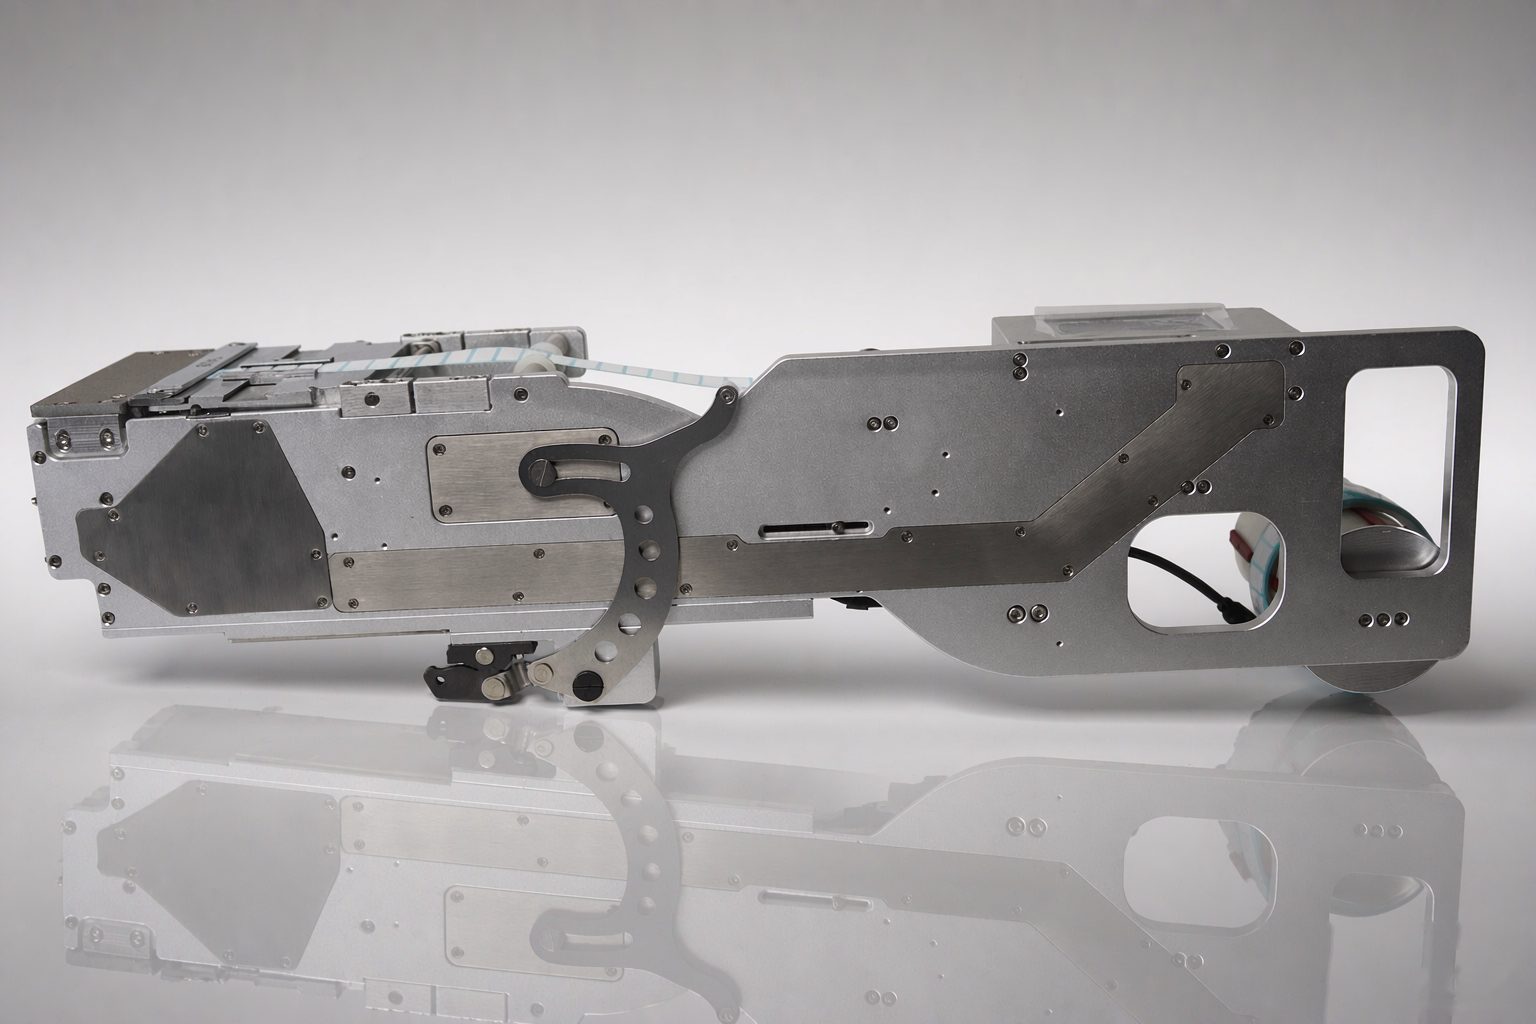
현장 실사: JUKI 실장기용 롤 라벨 피더
본문은 전형적인 작업 조건의 시나리오 예시이며 특정 고객 프로젝트가 아닙니다. 구체적인 구성은 선정 확인 시 기준으로 합니다.