
結論
某 FPC 廠的補強鋼片與麥拉膠紙都按捲裝輔料走料。原來人工揭片往板上貼,薄片一翹就壓不平,邊緣還容易壓傷,貼偏了靠目檢挑出來重貼。把 LFJUKI-100 裝到 JUKI 料站上以後,兩種料並進同一份貼片程序,剝刀角度與吸嘴壓力按料分開調。
產線與原來怎麼貼標
這家廠做柔性板組件,補強與隔離兩道輔料都在 SMT 線上完成。補強鋼片帶寬在 100 mm 以內,成捲帶離型紙來料,單片從幾毫米到二十幾毫米;麥拉膠紙更薄,貼上去要平整,不能有褶皺。
原來的做法是在線外設一道人工工位:從料帶上揭片,對著絲印框貼,位置靠眼看。鋼片硬而薄,揭的時候角度不對就帶彎,貼上去壓不平;麥拉軟,揭快了會捲邊。貼偏的板子要揭下來重貼,板面留膠印,壓傷的部分只能報廢。
選型與配置
選的是 LFJUKI-100,JUKI 機型的捲料標籤飛達,機身 640 × 135 × 160 mm、重 7.5 kg,裝在 JUKI KE700 / KE2000 / FX / JX / JM 系列的標準料站位上。
對得上的地方有三處。一是標籤寬 5–98 mm、標籤長 L2–40 mm,窄鋼片到寬補強片都在範圍內,列數 1–12,幾種料可以排在不同料道,貼片頭一趟取完。二是 JUKI 料站直接替換,不用改機、不必另外加一組信號線。三是剝離方向按料可換:說明書裡寫明小標籤難剝離時,可以把剝刀翻到角度小的那一面用;大標籤或容易脫落的料,可以不繞彈簧收捲軸,避免剝開角度過大、料提前脫落。
上機與調試
裝機四步:飛達推入料站鎖緊、穿料、對光纖、觸屏調參。穿料時導向限寬滑塊按帶料寬度調到合適位置,壓緊片四顆螺絲按料厚鬆開或收緊;光纖的工作設定值要比無料狀態下的讀數高 200,判據才是有料亮燈、無料滅燈。供電 24 V、電流大於 2 A。
調試的重點在兩項。
剝刀角度。麥拉薄而軟,剝開後要整個離開底紙才好取,角度偏大就捲邊;鋼片硬,剝開後能自己保持平面,剝離點可以壓得近一些。同一支飛達兼顧兩種料,剝刀方向不動,靠供料位置和供料速度區分:供料位置決定標籤停在剝刀外的距離,速度先讓剝離乾淨,再往節拍上靠。
吸嘴壓力。這一項在貼片機的取料參數裡給,不在飛達上。鋼片厚,要壓住才吸得穩;麥拉薄,壓力偏大時吸嘴會在料面上留印。薄料的做法是先給偏低值,確認吸得住、不偏移,再往上微調。
每換一種料,先低速跑二十片,逐片看剝離是否完整、料面有沒有印、貼下去有沒有翹邊,確認之後再上正常節拍。
上機後的變化
補強與麥拉從線外工位並進了貼片程序,那道人工貼標的工位撤掉或減人,具體人數按各家的排班走。換料從「停線等人工」變成「站位換捲」,換型只改程序和換捲。貼標位置由程序坐標決定,同一板型重複生產時位置一致,不再有手工對位的浮動。
首件與抽檢記錄裡記的是標籤位坐標、剝離狀態與料面情況。客戶驗收時確認「補強與麥拉不再單獨設人工貼標位」。良率與節拍以客戶自己的統計口徑為準,本文不引用。
常見問題
補強鋼片和麥拉能共用一支飛達嗎? 尺寸在適用範圍裡就能共用,差別在剛性:鋼片可以快一些,麥拉要慢,吸嘴壓力也要分開設。
剝不乾淨先查什麼? 先看剝刀用的是哪一面、供料位置是否把剝離點送對,再看吸嘴取料位是否正對標籤中心。飛達本身一般不是主因。
JUKI 以外的機型能裝嗎? LFJUKI 系列對應 JUKI 料站;其他品牌的貼片機按各自的系列選,接口不通用。
需要按板型、補強片規格和貼片機型號核對,可以直接聯繫我們:潘興隆(Kenny Pan)· 銷售經理 · 電話/微信 +86 134 2139 1163 · Sales@baxida-tech.com
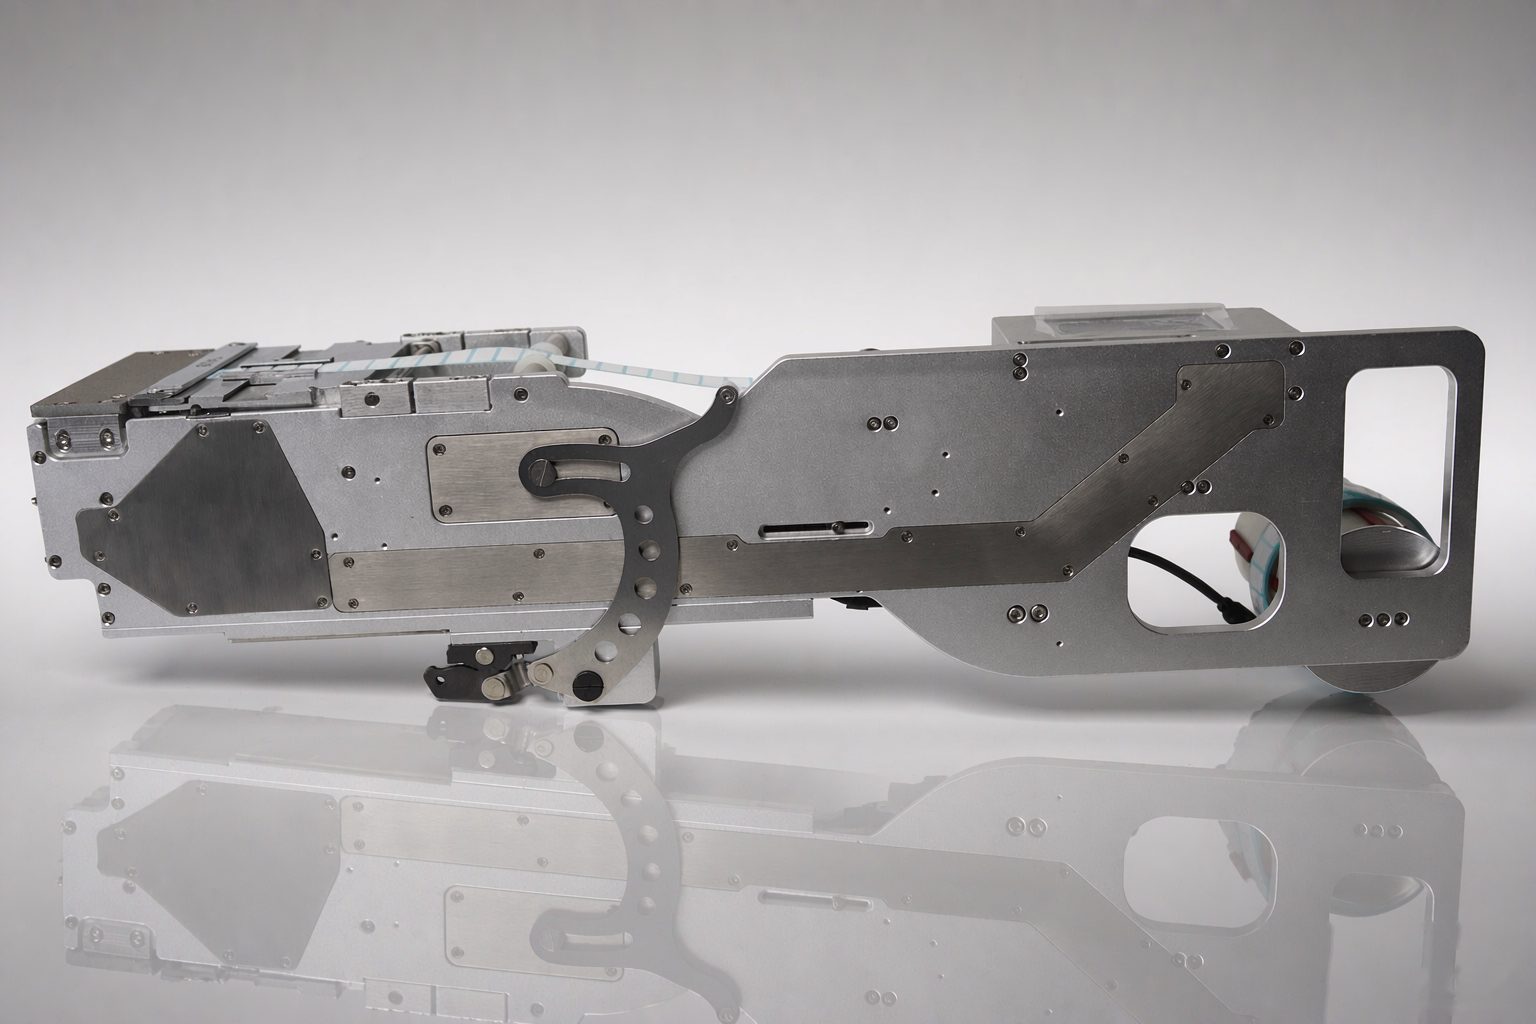
車間實拍:JUKI 貼片機用捲料標籤飛達
本文為典型工況的場景化示意,非特定客戶項目;具體配置以選型確認為準。