
Kết luận
Tấm thép gia cường và băng keo Mylar của một nhà máy FPC đều được cấp dưới dạng vật liệu phụ dạng cuộn. Trước đây công nhân bóc từng tấm và dán lên bo mạch, tấm mỏng hễ cong lên là ép không phẳng, mép còn dễ bị ép xước, dán lệch thì phải kiểm tra bằng mắt để gỡ ra dán lại. Sau khi gắn LFJUKI-100 lên trạm liệu JUKI, hai loại liệu được đưa vào cùng một chương trình dán, góc dao bóc và áp lực đầu hút được chỉnh riêng theo từng loại liệu.
Dây chuyền và cách dán nhãn ban đầu
Nhà máy này làm cụm bo mạch mềm, hai công đoạn vật liệu phụ là gia cường và cách ly đều được thực hiện trên dây chuyền SMT. Tấm thép gia cường có chiều rộng băng trong 100 mm, nhập dạng cuộn có giấy chống dính, mỗi tấm từ vài milimét đến hơn hai mươi milimét; băng keo Mylar mỏng hơn, khi dán lên phải phẳng, không được có nếp nhăn.
Cách làm ban đầu là đặt một trạm thủ công ngoài dây chuyền: bóc tấm từ băng liệu, dán theo khung in lụa, vị trí dựa vào mắt thường. Thép cứng mà mỏng, bóc với góc không đúng là bị cong theo, dán lên ép không phẳng; Mylar mềm, bóc nhanh là bị cuộn mép. Bo mạch dán lệch phải gỡ ra dán lại, mặt bo mạch để lại vết keo, phần bị ép xước chỉ có thể bỏ.
Chọn loại và cấu hình
Chọn LFJUKI-100, bộ cấp nhãn dạng cuộn cho dòng máy JUKI, thân máy 640 × 135 × 160 mm, nặng 7.5 kg, gắn trên vị trí trạm liệu tiêu chuẩn của dòng JUKI KE700 / KE2000 / FX / JX / JM.
Có ba điểm tương thích. Thứ nhất, nhãn rộng 5–98 mm, nhãn dài L2–40 mm, từ thép hẹp đến tấm gia cường rộng đều nằm trong phạm vi, số làn 1–12, vài loại liệu có thể xếp ở các làn khác nhau, đầu dán lấy hết trong một lượt. Thứ hai, trạm liệu JUKI thay thế trực tiếp, không cần sửa máy, không cần thêm một nhóm dây tín hiệu riêng. Thứ ba, hướng bóc có thể đổi theo liệu: tài liệu hướng dẫn ghi rõ khi nhãn nhỏ khó bóc, có thể lật dao bóc sang mặt có góc nhỏ để dùng; với nhãn lớn hoặc liệu dễ rơi, có thể không vòng qua trục thu hồi lò xo, tránh góc bóc quá lớn khiến liệu rơi sớm.
Lên máy và hiệu chỉnh
Bốn bước lắp máy: đẩy bộ cấp vào trạm liệu và khóa chặt, luồn liệu, căn quang sợi, chỉnh tham số trên màn hình cảm ứng. Khi luồn liệu, chỉnh thanh trượt giới hạn chiều rộng dẫn hướng theo chiều rộng băng liệu đến vị trí phù hợp, nới hoặc siết bốn vít của miếng ép theo độ dày liệu; giá trị đặt làm việc của quang sợi phải cao hơn 200 so với số đọc ở trạng thái không có liệu, tiêu chí mới là có liệu thì đèn sáng, không có liệu thì đèn tắt. Cấp nguồn 24 V, dòng điện lớn hơn 2 A.
Trọng tâm hiệu chỉnh nằm ở hai mục.
Góc dao bóc. Mylar mỏng và mềm, sau khi bóc phải tách hoàn toàn khỏi giấy đế mới dễ lấy, góc lệch lớn là bị cuộn mép; thép cứng, sau khi bóc có thể tự giữ mặt phẳng, điểm bóc có thể ép gần hơn. Cùng một bộ cấp đảm nhận hai loại liệu, hướng dao bóc không đổi, phân biệt nhờ vị trí cấp liệu và tốc độ cấp liệu: vị trí cấp liệu quyết định khoảng cách nhãn dừng ngoài dao bóc, tốc độ trước tiên để bóc sạch, sau đó mới tiến gần nhịp độ.
Áp lực đầu hút. Mục này đặt trong tham số lấy liệu của máy dán, không nằm trên bộ cấp. Thép dày, phải ép chặt mới hút ổn định; Mylar mỏng, khi áp lực lệch lớn đầu hút sẽ để lại vết trên mặt liệu. Cách làm với liệu mỏng là đặt giá trị thấp trước, xác nhận hút được, không lệch, rồi chỉnh nhích lên.
Mỗi lần đổi loại liệu, chạy tốc độ thấp hai mươi tấm trước, xem từng tấm xem bóc có hoàn chỉnh không, mặt liệu có vết không, dán xuống có cong mép không, xác nhận xong mới lên nhịp độ bình thường.
Thay đổi sau khi lên máy
Gia cường và Mylar từ trạm ngoài dây chuyền được đưa vào chương trình dán, trạm dán nhãn thủ công đó được bỏ hoặc giảm người, số người cụ thể theo ca trực của từng nhà máy. Đổi liệu từ “dừng dây chờ thủ công” thành “đổi cuộn tại trạm”, đổi kiểu chỉ sửa chương trình và đổi cuộn. Vị trí dán nhãn do tọa độ chương trình quyết định, khi sản xuất lặp lại cùng một loại bo mạch thì vị trí nhất quán, không còn dao động do căn chỉnh thủ công.
Trong hồ sơ kiểm tra đầu tiên và lấy mẫu ghi lại tọa độ vị trí nhãn, trạng thái bóc và tình trạng mặt liệu. Khi khách hàng nghiệm thu xác nhận “gia cường và Mylar không còn đặt trạm dán nhãn thủ công riêng”. Tỷ lệ đạt và nhịp độ theo cách thống kê của khách hàng, bài viết này không trích dẫn.
Câu hỏi thường gặp
Tấm thép gia cường và Mylar có dùng chung một bộ cấp được không? Kích thước nằm trong phạm vi áp dụng là dùng chung được, khác biệt ở độ cứng: thép có thể nhanh hơn, Mylar phải chậm, áp lực đầu hút cũng phải đặt riêng.
Bóc không sạch thì kiểm tra gì trước? Trước tiên xem dao bóc đang dùng mặt nào, vị trí cấp liệu có đưa điểm bóc đúng không, sau đó xem vị trí lấy liệu của đầu hút có đúng tâm nhãn không. Bản thân bộ cấp thường không phải nguyên nhân chính.
Có gắn được cho dòng máy ngoài JUKI không? Dòng LFJUKI tương ứng trạm liệu JUKI; máy dán của thương hiệu khác chọn theo dòng tương ứng của họ, giao diện không dùng chung.
Cần đối chiếu theo loại bo mạch, quy cách tấm gia cường và model máy dán, có thể liên hệ trực tiếp với chúng tôi: Pan Xinglong (Kenny Pan) · Giám đốc kinh doanh · Điện thoại/WeChat +86 134 2139 1163 · Sales@baxida-tech.com
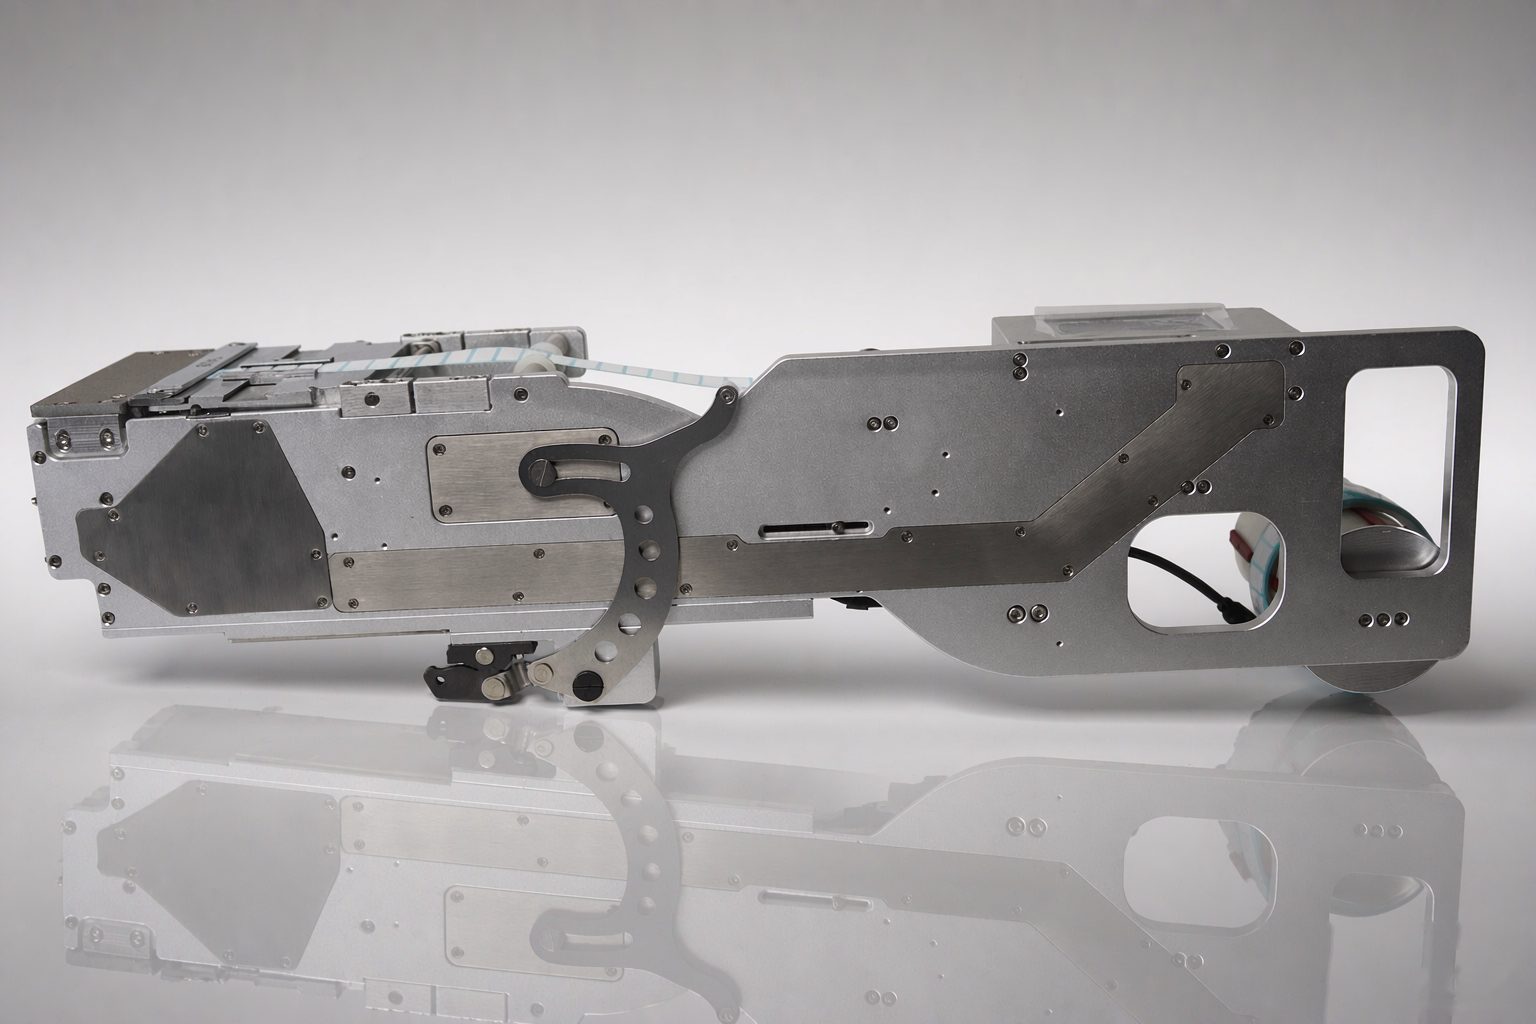
Ảnh thực tế xưởng: bộ cấp nhãn dạng cuộn dùng cho máy dán JUKI
Bài viết này là minh họa theo tình huống điển hình, không phải dự án của khách hàng cụ thể; cấu hình cụ thể lấy theo xác nhận chọn loại.