
结论
某 FPC 厂的补强钢片与麦拉胶纸都按卷装辅料走料。原来人工揭片往板上贴,薄片一翘就压不平,边缘还容易压伤,贴偏了靠目检挑出来重贴。把 LFJUKI-100 装到 JUKI 料站上以后,两种料并进同一份贴片程序,剥刀角度与吸嘴压力按料分开调。
产线与原来怎么贴标
这家厂做柔性板组件,补强与隔离两道辅料都在 SMT 线上完成。补强钢片带宽在 100 mm 以内,成卷带离型纸来料,单片从几毫米到二十几毫米;麦拉胶纸更薄,贴上去要平整,不能有褶皱。
原来的做法是在线外设一道人工工位:从料带上揭片,对着丝印框贴,位置靠眼看。钢片硬而薄,揭的时候角度不对就带弯,贴上去压不平;麦拉软,揭快了会卷边。贴偏的板子要揭下来重贴,板面留胶印,压伤的部分只能报废。
选型与配置
选的是 LFJUKI-100,JUKI 机型的卷料标签飞达,机身 640 × 135 × 160 mm、重 7.5 kg,装在 JUKI KE700 / KE2000 / FX / JX / JM 系列的标准料站位上。
对得上的地方有三处。一是标签宽 5–98 mm、标签长 L2–40 mm,窄钢片到宽补强片都在范围内,列数 1–12,几种料可以排在不同料道,贴片头一趟取完。二是 JUKI 料站直接替换,不用改机、不必另外加一组信号线。三是剥离方向按料可换:说明书里写明小标签难剥离时,可以把剥刀翻到角度小的那一面用;大标签或容易脱落的料,可以不绕弹簧收卷轴,避免剥开角度过大、料提前脱落。
上机与调试
装机四步:飞达推入料站锁紧、穿料、对光纤、触屏调参。穿料时导向限宽滑块按带料宽度调到合适位置,压紧片四颗螺丝按料厚松开或收紧;光纤的工作设定值要比无料状态下的读数高 200,判据才是有料亮灯、无料灭灯。供电 24 V、电流大于 2 A。
调试的重点在两项。
剥刀角度。麦拉薄而软,剥开后要整个离开底纸才好取,角度偏大就卷边;钢片硬,剥开后能自己保持平面,剥离点可以压得近一些。同一支飞达兼顾两种料,剥刀方向不动,靠供料位置和供料速度区分:供料位置决定标签停在剥刀外的距离,速度先让剥离干净,再往节拍上靠。
吸嘴压力。这一项在贴片机的取料参数里给,不在飞达上。钢片厚,要压住才吸得稳;麦拉薄,压力偏大时吸嘴会在料面上留印。薄料的做法是先给偏低值,确认吸得住、不偏移,再往上微调。
每换一种料,先低速跑二十片,逐片看剥离是否完整、料面有没有印、贴下去有没有翘边,确认之后再上正常节拍。
上机后的变化
补强与麦拉从线外工位并进了贴片程序,那道人工贴标的工位撤掉或减人,具体人数按各家的排班走。换料从「停线等人工」变成「站位换卷」,换型只改程序和换卷。贴标位置由程序坐标决定,同一板型重复生产时位置一致,不再有手工对位的浮动。
首件与抽检记录里记的是标签位坐标、剥离状态与料面情况。客户验收时确认「补强与麦拉不再单独设人工贴标位」。良率与节拍以客户自己的统计口径为准,本文不引用。
常见问题
补强钢片和麦拉能共用一支飞达吗? 尺寸在适用范围里就能共用,差别在刚性:钢片可以快一些,麦拉要慢,吸嘴压力也要分开设。
剥不干净先查什么? 先看剥刀用的是哪一面、供料位置是否把剥离点送对,再看吸嘴取料位是否正对标签中心。飞达本身一般不是主因。
JUKI 以外的机型能装吗? LFJUKI 系列对应 JUKI 料站;其他品牌的贴片机按各自的系列选,接口不通用。
需要按板型、补强片规格和贴片机型号核对,可以直接联系我们:潘兴隆(Kenny Pan)· 销售经理 · 电话/微信 +86 134 2139 1163 · Sales@baxida-tech.com
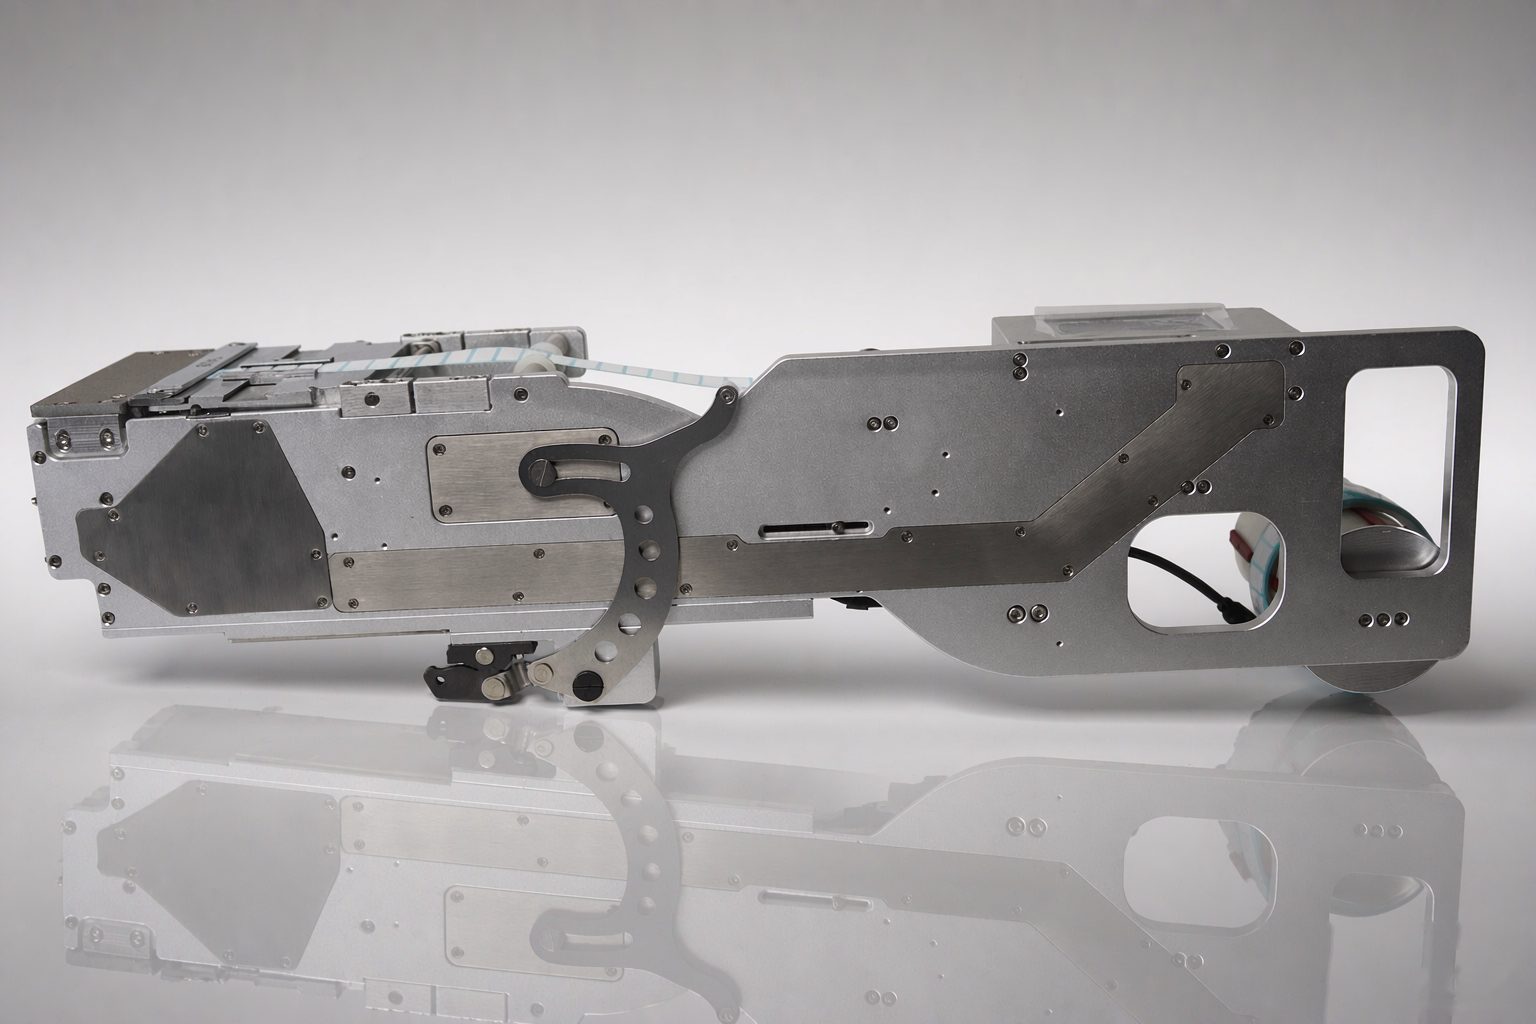
车间实拍:JUKI 贴片机用卷料标签飞达
本文为典型工况的场景化示意,非特定客户项目;具体配置以选型确认为准。