
Fazit
Ein FPC-Werk führt Verstärkungsstahlbleche und Mylar-Klebeband als Rollenmaterial zu. Früher wurden die Blätter von Hand abgezogen und auf die Platine geklebt; dünne Blätter wölbten sich und ließen sich nicht flach andrücken, die Kanten wurden leicht eingedrückt, und verzogene Klebungen wurden per Sichtprüfung aussortiert und neu verklebt. Nachdem der LFJUKI-100 an den JUKI-Zuführer montiert wurde, laufen beide Materialien in einem gemeinsamen Bestückungsprogramm, und Messerwinkel sowie Düsendruck werden je Material getrennt eingestellt.
Produktionslinie und bisheriges Kleben
Dieses Werk fertigt Flexplatine-Baugruppen; Verstärkung und Isolation, zwei Hilfsmaterialien, werden beide auf der SMT-Linie verarbeitet. Das Verstärkungsstahlblech hat eine Bandbreite bis 100 mm, kommt als Rolle mit Trägerpapier, und die Einzelstücke reichen von wenigen Millimetern bis über zwanzig Millimeter; das Mylar-Klebeband ist dünner und muss flach und faltenfrei aufgeklebt werden.
Bisher gab es außerhalb der Linie eine manuelle Station: Blätter vom Band abziehen, entlang des Siebdruckrahmens aufkleben, Position nach Augenmaß. Stahlblech ist hart und dünn; bei falschem Abziehwinkel verbiegt es sich und lässt sich nicht flach andrücken. Mylar ist weich und rollt sich bei zu schnellem Abziehen an der Kante ein. Verzogene Platinen mussten abgezogen und neu geklebt werden, wobei Kleberückstände auf der Oberfläche blieben; eingedrückte Stellen waren nur noch Ausschuss.
Auswahl und Konfiguration
Gewählt wurde der LFJUKI-100, ein Rollenetiketten-Zuführer für JUKI-Maschinen, Gehäuse 640 × 135 × 160 mm, Gewicht 7,5 kg, montiert auf dem Standard-Zuführerplatz der JUKI-Serien KE700 / KE2000 / FX / JX / JM.
Drei Punkte passen. Erstens liegen Etikettenbreite 5–98 mm und Etikettenlänge L2–40 mm; schmale Stahlbleche bis breite Verstärkungsbleche fallen in den Bereich, die Spaltenzahl 1–12 erlaubt mehrere Materialien auf verschiedenen Bahnen, die der Bestückkopf in einem Durchgang entnimmt. Zweitens ersetzt er den JUKI-Zuführer direkt, ohne Umbau der Maschine und ohne zusätzliche Signalleitung. Drittens ist die Abziehrichtung je Material umstellbar: Laut Anleitung kann bei schwer abziehbaren kleinen Etiketten die Messerseite mit dem kleineren Winkel verwendet werden; bei großen Etiketten oder leicht ablösendem Material kann die Feder-Aufwickelwelle umgangen werden, damit der Abziehwinkel nicht zu groß wird und das Material vorzeitig abfällt.
Montage und Einstellung
Vier Schritte zur Montage: Zuführer in den Platz schieben und verriegeln, Material einfädeln, Lichtwellenleiter ausrichten, am Touchscreen Parameter einstellen. Beim Einfädeln wird der Führungs-Anschlagklotz auf die Bandbreite eingestellt, die vier Schrauben der Andruckplatte werden je nach Materialdicke gelöst oder angezogen; der Arbeits-Sollwert des Lichtwellenleiters muss 200 über dem Messwert im leeren Zustand liegen, damit die Bedingung „mit Material leuchtet, ohne Material dunkel" erfüllt ist. Versorgung 24 V, Strom größer 2 A.
Der Schwerpunkt der Einstellung liegt bei zwei Punkten.
Messerwinkel. Mylar ist dünn und weich; nach dem Abziehen muss es vollständig vom Trägerpapier weg sein, um gut entnommen zu werden, bei zu großem Winkel rollt es sich an der Kante ein. Stahlblech ist hart und bleibt nach dem Abziehen von selbst flach, der Abziehpunkt kann näher liegen. Ein Zuführer bedient beide Materialien; die Messerrichtung bleibt unverändert, unterschieden wird über Zuführposition und Zuführgeschwindigkeit: Die Zuführposition bestimmt den Abstand, in dem das Etikett außerhalb des Messers stehen bleibt, die Geschwindigkeit sorgt zuerst für sauberes Abziehen und wird dann ans Tempo angepasst.
Düsendruck. Dieser wird in den Entnahmeparametern des Bestückungsautomaten vorgegeben, nicht am Zuführer. Stahlblech ist dick und muss angedrückt werden, um stabil zu haften; Mylar ist dünn, bei zu hohem Druck hinterlässt die Düse Abdrücke auf der Materialoberfläche. Bei dünnem Material wird zuerst ein niedrigerer Wert gegeben, geprüft, ob es haftet und nicht verrutscht, dann fein nach oben korrigiert.
Bei jedem Materialwechsel erst 20 Teile bei niedriger Geschwindigkeit laufen lassen und Stück für Stück prüfen, ob das Abziehen vollständig ist, ob die Oberfläche Abdrücke hat und ob die Klebung hochsteht; erst nach Bestätigung auf normales Tempo gehen.
Veränderungen nach der Montage
Verstärkung und Mylar wurden von der Station außerhalb der Linie ins Bestückungsprogramm eingebunden; die manuelle Klebestation entfällt oder wird personell reduziert, die konkrete Zahl richtet sich nach der Schichtplanung des jeweiligen Werks. Der Materialwechsel wandelt sich von „Linie stoppen und auf Personal warten" zu „Rolle am Platz tauschen"; bei der Umrüstung werden nur Programm und Rolle geändert. Die Klebeposition wird durch die Programmkoordinaten bestimmt; bei wiederholter Fertigung desselben Plattentyps ist die Position gleich, es gibt keine Schwankung durch manuelles Ausrichten mehr.
In Erstmuster- und Stichprobenprotokollen werden Etikettposition-Koordinaten, Abziehzustand und Oberflächenbeschaffenheit festgehalten. Bei der Kundenabnahme wird bestätigt, dass „für Verstärkung und Mylar keine separate manuelle Klebestation mehr eingerichtet wird". Ausbeute und Takt gelten nach der eigenen Statistik des Kunden und werden in diesem Artikel nicht zitiert.
Häufige Fragen
Können Verstärkungsstahlblech und Mylar einen Zuführer gemeinsam nutzen? Solange die Abmessungen im Anwendungsbereich liegen, ja; der Unterschied liegt in der Steifigkeit: Stahlblech kann schneller, Mylar muss langsamer laufen, und der Düsendruck ist ebenfalls getrennt einzustellen.
Was zuerst prüfen, wenn nicht sauber abgezogen wird? Zuerst nachsehen, welche Messerseite verwendet wird und ob die Zuführposition den Abziehpunkt richtig setzt, dann, ob die Entnahmeposition der Düse genau auf der Etikettenmitte liegt. Der Zuführer selbst ist meist nicht die Hauptursache.
Lässt er sich auch an anderen Maschinen als JUKI montieren? Die LFJUKI-Serie entspricht dem JUKI-Zuführerplatz; für Bestückungsautomaten anderer Marken wird nach der jeweiligen Serie ausgewählt, die Schnittstellen sind nicht kompatibel.
Für die Abstimmung nach Plattentyp, Verstärkungsblech-Spezifikation und Bestückungsautomaten-Modell kontaktieren Sie uns direkt: Pan Xinglong (Kenny Pan) · Vertriebsleiter · Telefon/WeChat +86 134 2139 1163 · Sales@baxida-tech.com
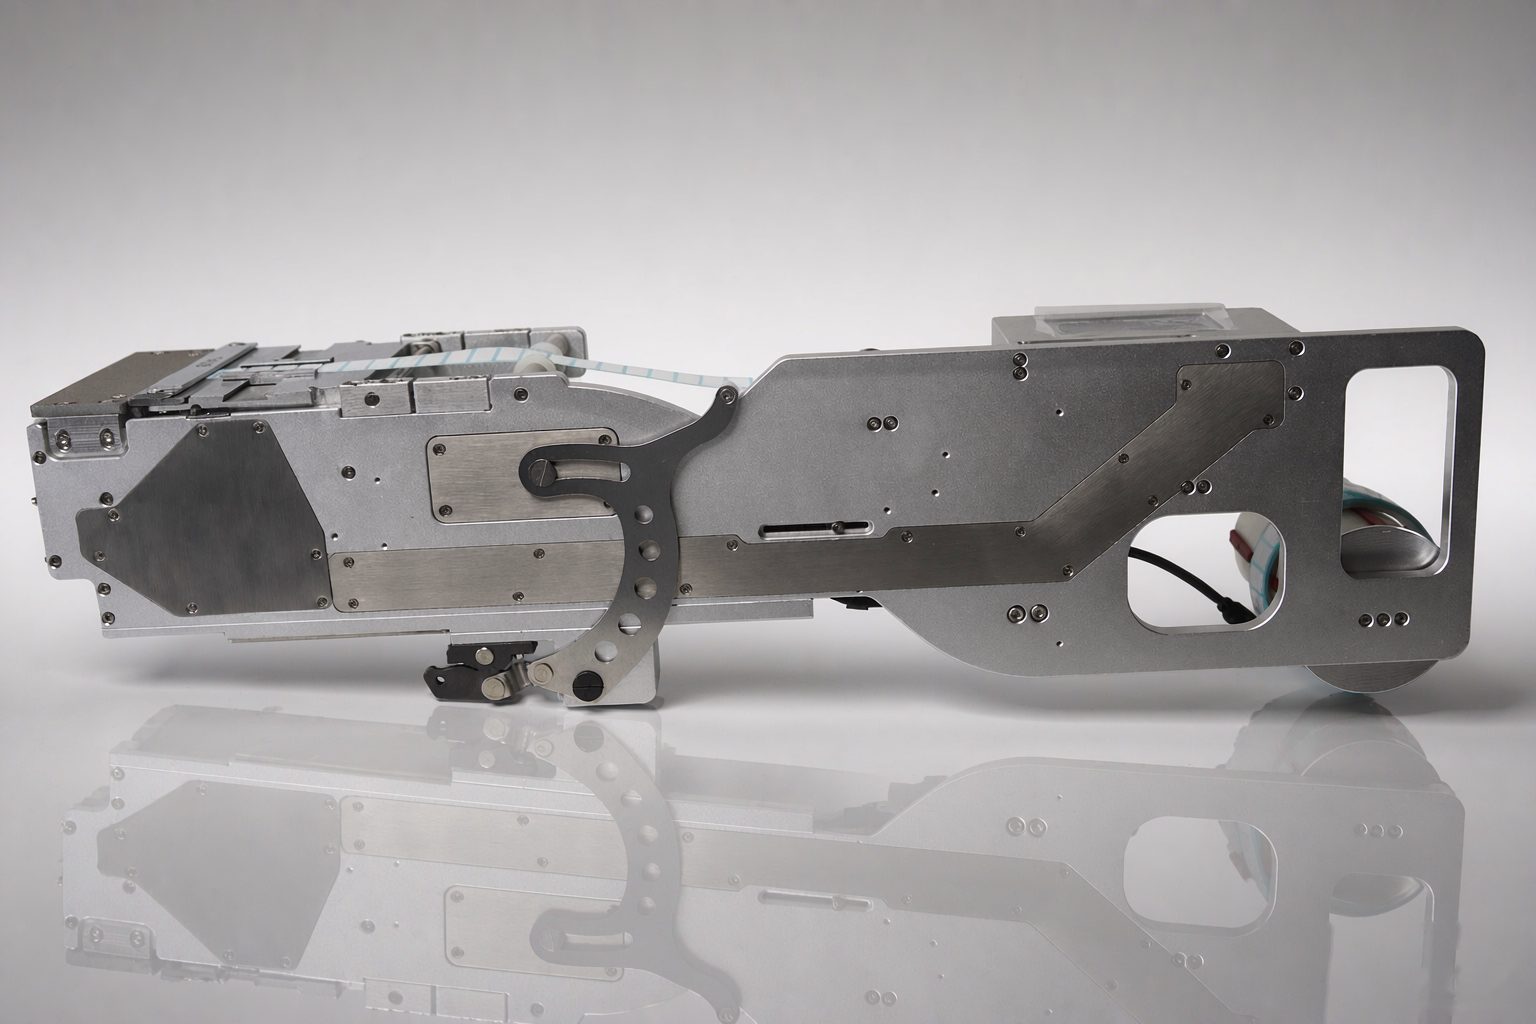
Werkaufnahme: Rollenetiketten-Zuführer für JUKI-Bestückungsautomaten
Dieser Artikel ist eine szenariobasierte Darstellung typischer Betriebsbedingungen, kein spezifisches Kundenprojekt; die konkrete Konfiguration richtet sich nach der Auswahlbestätigung.