
결론
상부 디스플레이형 라벨 피더(LFSID-S 시리즈)는 라벨 폭에 따라 5–58, 5–98, 5–148, 5–198, 5–248 mm의 5단계로 나뉩니다. 단계를 고르는 방법은 라벨 본체의 폭을 측정해 그대로 대응시키는 것이지, 대략적인 수치를 말하는 것이 아닙니다. 폭이 한 단계 올라갈 때마다 본체 치수와 무게가 따라 변하며, 본체 폭은 90 mm에서 380 mm까지, 무게는 6.5 kg에서 20 kg까지 늘어나므로 장착 위치와 하중 지지도 함께 생산 라인 배치에 계산에 넣어야 합니다.
1. 다섯 단계가 각각 어디까지 커버하는가
LFSID-60S는 5–58 mm, LFSID-100S는 5–98 mm, LFSID-150S는 5–148 mm, LFSID-200S는 5–198 mm, LFSID-250S는 5–248 mm를 커버합니다. 다섯 단계의 라벨 길이 범위는 동일하며 모두 L2–40 mm입니다.
피더 한 대로 커버 범위 내 모든 치수의 소재를 운용할 수 있고, 단열도 다열도 지원합니다. 따라서 단계만 정해지면 같은 장비로 소량의 여러 가지 폭 라벨을 함께 처리할 수 있어 라벨마다 피더를 따로 갖출 필요가 없습니다. 반대로 라벨 폭이 선택한 단계를 초과하면 단계를 바꿔야 하며, 조정으로 해결할 수는 없습니다.
폭을 잴 때는 라벨 자체를 재는 것이며, 이형지 양쪽 여백은 포함하지 않습니다. 라벨에 둥근 모서리나 이형 윤곽이 있을 때는 외접 사각형 기준으로 폭을 계산해 공장에 알립니다.
2. 폭이 올라가면 본체는 어떻게 변하는가
앞 네 단계의 본체 길이와 높이는 변하지 않으며 모두 450 mm와 320 mm이고, 폭만 늘어납니다. 100S는 450×90×320 mm, 100S에서 150S까지는 순서대로 450×135×320 mm, 450×170×320 mm이며, 200S는 450×220×320 mm입니다. LFSID-250S에 이르면 본체가 570×380×410 mm가 되어 세 방향이 함께 커집니다.
무게는 더 뚜렷하게 증가합니다. 60S는 6.5 kg, 100S는 8 kg, 150S는 9.5 kg, 200S는 17 kg, 250S는 20 kg입니다. 200S 단계는 앞 단계보다 7.5 kg이 늘어나므로, 프레임이나 지그의 하중 지지는 장비 전체 무게 기준으로 확인해야 하며, 소재가 비었을 때의 무게로 확인해서는 안 됩니다.
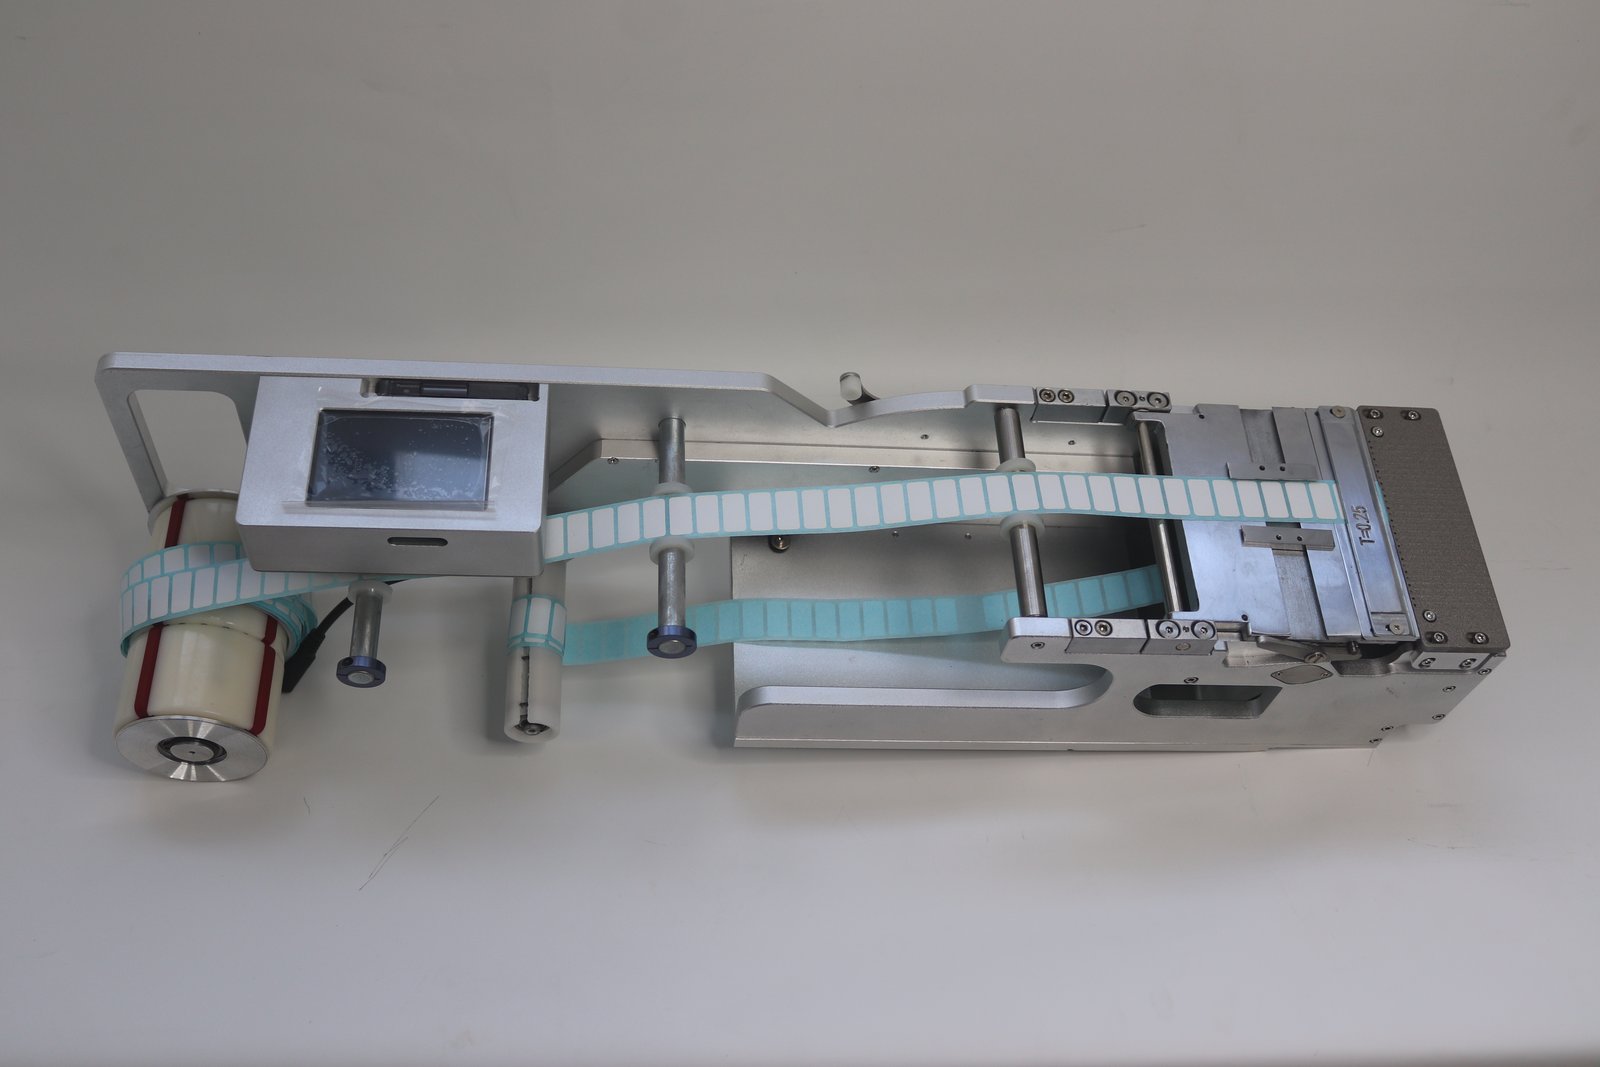
장착 위치에 확보해야 할 공간은 본체 치수만이 아닙니다. 라벨 롤을 장착하고 교체하고 걸림을 처리해야 하므로 전방과 측방에 작업 위치를 확보해야 하며, 폭이 큰 단계는 특히 횡방향으로 빼낼 여유를 남겨야 합니다.
3. 열 수와 검출 채널 수도 함께 넓어진다
다섯 단계의 열 수 상한은 각각 6, 8, 12, 14, 14열이며, 검출 채널 수는 열 수와 일치합니다. 다열의 의미는 같은 소재 테이프 위에 나란히 있는 여러 장의 라벨을 한 번에 공급하는 것으로, 소재 교체 횟수가 그만큼 줄어듭니다. 단계가 클수록 본체 안에서 나란히 지나갈 수 있는 소재 채널이 많아지므로 열 수 상한도 높아집니다.
열 수 선택은 한 기판에 라벨을 몇 장 부착하는지, 교대조마다 소재를 몇 번 교체하는지에 달려 있습니다. 단열로 충분하면 굳이 열을 늘릴 필요가 없으며, 열 수를 늘리면 본체 부피와 조정 항목이 모두 증가합니다. 열 수와 폭의 조합 논리는 단열에서 다열로 업그레이드에서 별도로 다루었습니다.
4. 상부 디스플레이 구조의 장착 방법
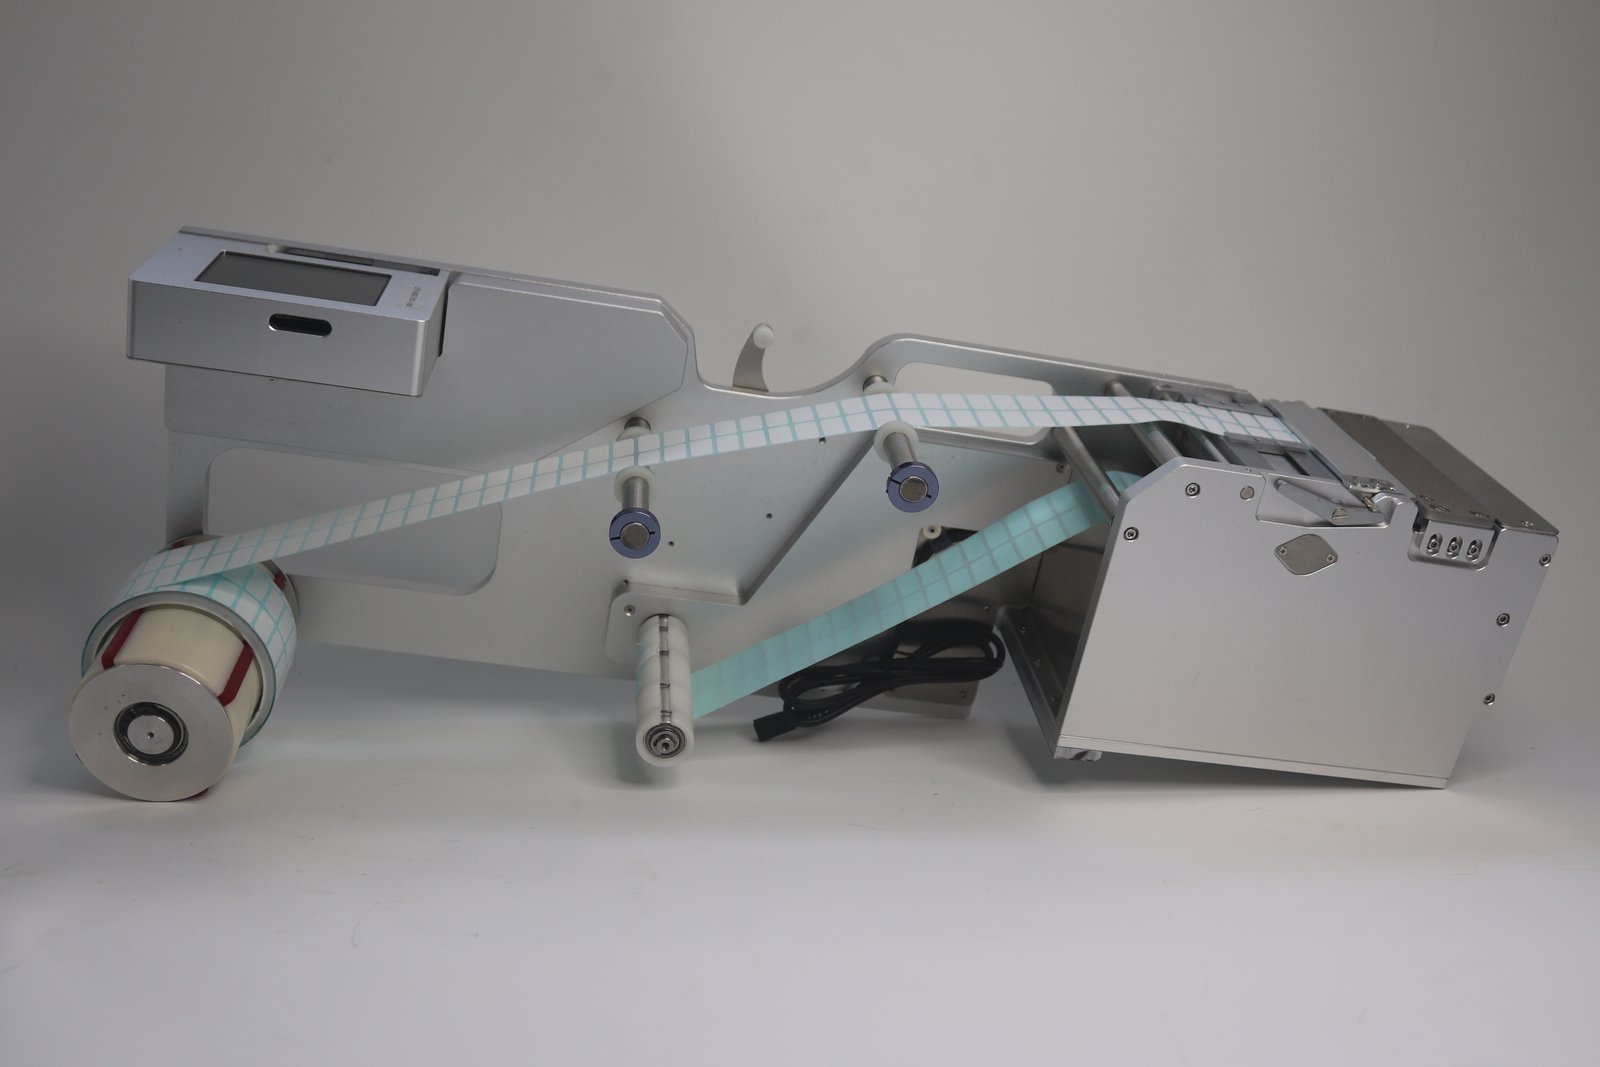
상부 디스플레이형은 디스플레이가 위를 향하도록 설치하며, 비표준 자동화 장비와 맞춤형 칩 마운터에 적합합니다. 장착 방법은 표준 칩 마운터의 소재 스테이션에 꽂는 것이 아니라 지그나 프레임에 고정하는 것입니다. 화면이 위를 향하면 본체 전방에 작업자가 서서 화면을 보고 버튼을 누를 수 있는 여유 공간을 확보해야 하며, 이 공간은 장비 배치 시 프레임 기둥에 의해 점유되는 경우가 많으므로 도면에서 먼저 측정해야 합니다.
소재 공급 방향은 좌측 공급과 우측 공급 두 가지이며, 같은 단계에서 모두 제공됩니다. 방향은 라벨 롤이 어느 쪽에 가까운지, 소재 교체 작업자가 어디에 서는지, 인접 장비와의 간섭 상황을 보고 선택합니다.
5. 소재 걸이와 조정의 세 가지 동작점
라벨 롤은 라벨 장착 축 슬리브에서 시작해 권선 축을 거치며, 스톱 링으로 라벨 롤을 제한해 좌우 흔들림을 방지합니다. 이 단계는 넓은 라벨에서 편차에 직접 영향을 주며, 스톱 링이 라벨 롤 가장자리에 밀착되지 않으면 소재 테이프가 한쪽으로 치우칩니다.
가이드 폭 제한 슬라이더는 육각 렌치로 안쪽의 마이너스 나사를 풀고, 라벨 롤 폭에 맞춰 가이드 블록을 적절한 위치로 옮깁니다. 압착편은 네 개의 마이너스 나사를 조이고 풀 수 있으며, 라벨 두께에 맞춰 높이를 조정합니다. 라벨이 두껍거나 이형지가 두꺼우면 다시 한 번 조정해야 합니다.
전원은 24V이며, 전류는 2 A보다 커야 하고, 대전력 장비와 같은 플러그를 공유해서는 안 됩니다. 박리 칼과 소재 받침 플랫폼은 충격을 받거나 오염되어서는 안 되며, 이 두 부품이 오염되거나 부딪히면 라벨 누락과 편차로 직접 나타납니다.
6. 공장에 알려야 할 네 가지 수치
라벨 폭과 길이(라벨 본체를 측정하고 외접 사각형 기준), 나란히 배치하는 열 수, 어느 장비나 지그에 장착하는지, 장비 전체 하중 지지와 전방 여유 공간. 네 가지 수치가 갖춰지면 단계와 열 수를 한 번에 정할 수 있습니다. 모델과 각 단계의 파라미터는 라벨 피더 기종표에서 확인할 수 있으며, 특정 모델 페이지에서도 대조할 수 있습니다.
넓은 라벨 소재는 가전 패널, 자동차 전자의 추적 라벨과 명판, 포장 라인의 대형 바코드에서 흔히 볼 수 있습니다. 이런 라벨은 단위 면적이 크고 롤당 장수가 적어 소재 교체 빈도가 작은 라벨보다 높으므로, 열 수와 단계의 선택은 소재 교체 리듬에서 역산하는 것이 더 정확합니다.