
결론
라벨 피더를 몇 대 구성할지는 실장기 대수와 간접적인 관계만 있습니다. 실제로 계산해야 할 것은 세 가지 수량입니다. 동시에 기기에 장착되는 라벨 규격 수, 교체 전에 미리 장착해 두어야 하는 규격 수, 교체용으로 남겨두는 예비 대수입니다. 실장기 대수는 피더 스테이션이 충분한지만 결정할 뿐, 구매 대수를 결정하지는 않습니다. 한 가지 더 총수를 바꾸는 요소가 있습니다. 전용 모델은 기기별로 고정되고, 표준 모델은 동일 규격 기기 간에 운용할 수 있으므로, 이两者的 비율이 정해져야 총수가 의미를 갖습니다.
먼저 기기에 장착되는 라벨 규격을 세기
실장기 한 대의 피더 스테이션 하나에 피더 한 대가 장착되고, 피더 한 대는 한 가지 롤 라벨에 대응합니다. 폭, 길이, 이형지 배열 세 가지가 함께 하나의 규격을 구성합니다. 따라서 하한은 간단히 계산됩니다. BOM의 모든 라벨을 이 세 항목으로 분류하여 몇 개 그룹이 나오는지 세면, 기기 장착 피더는 최소 그 수만큼 필요합니다.
동일 폭의 좁은 라벨은 다열 구조를 적용할 수 있어 피더 한 대가 여러 피더 스테이션을 담당합니다. LFSID-100은 1–14열, LFS-60은 1–12열을 지원하며, LFFUJI-32는 단열입니다(수치는 모델 총표에서 인용). 열 수가 많으면 한 릴의 산출량이 여러 레인에 분산되어 피더 스테이션 점유가 적습니다. 대신 라벨 폭과 테이프 진행 방향이 해당 기체 허용 범위 내에 있어야 하며, 초과 폭이면 한 단계 큰 기종을 선택해야 합니다.
대부분 생산라인의 방식은 먼저 폭 기준으로 대분류하고, 폭 범위 내에서 길이와 재질을 보는 것입니다. 폭이 다르면 피더를 공용할 수 없으며, 이는 확고한 경계입니다.
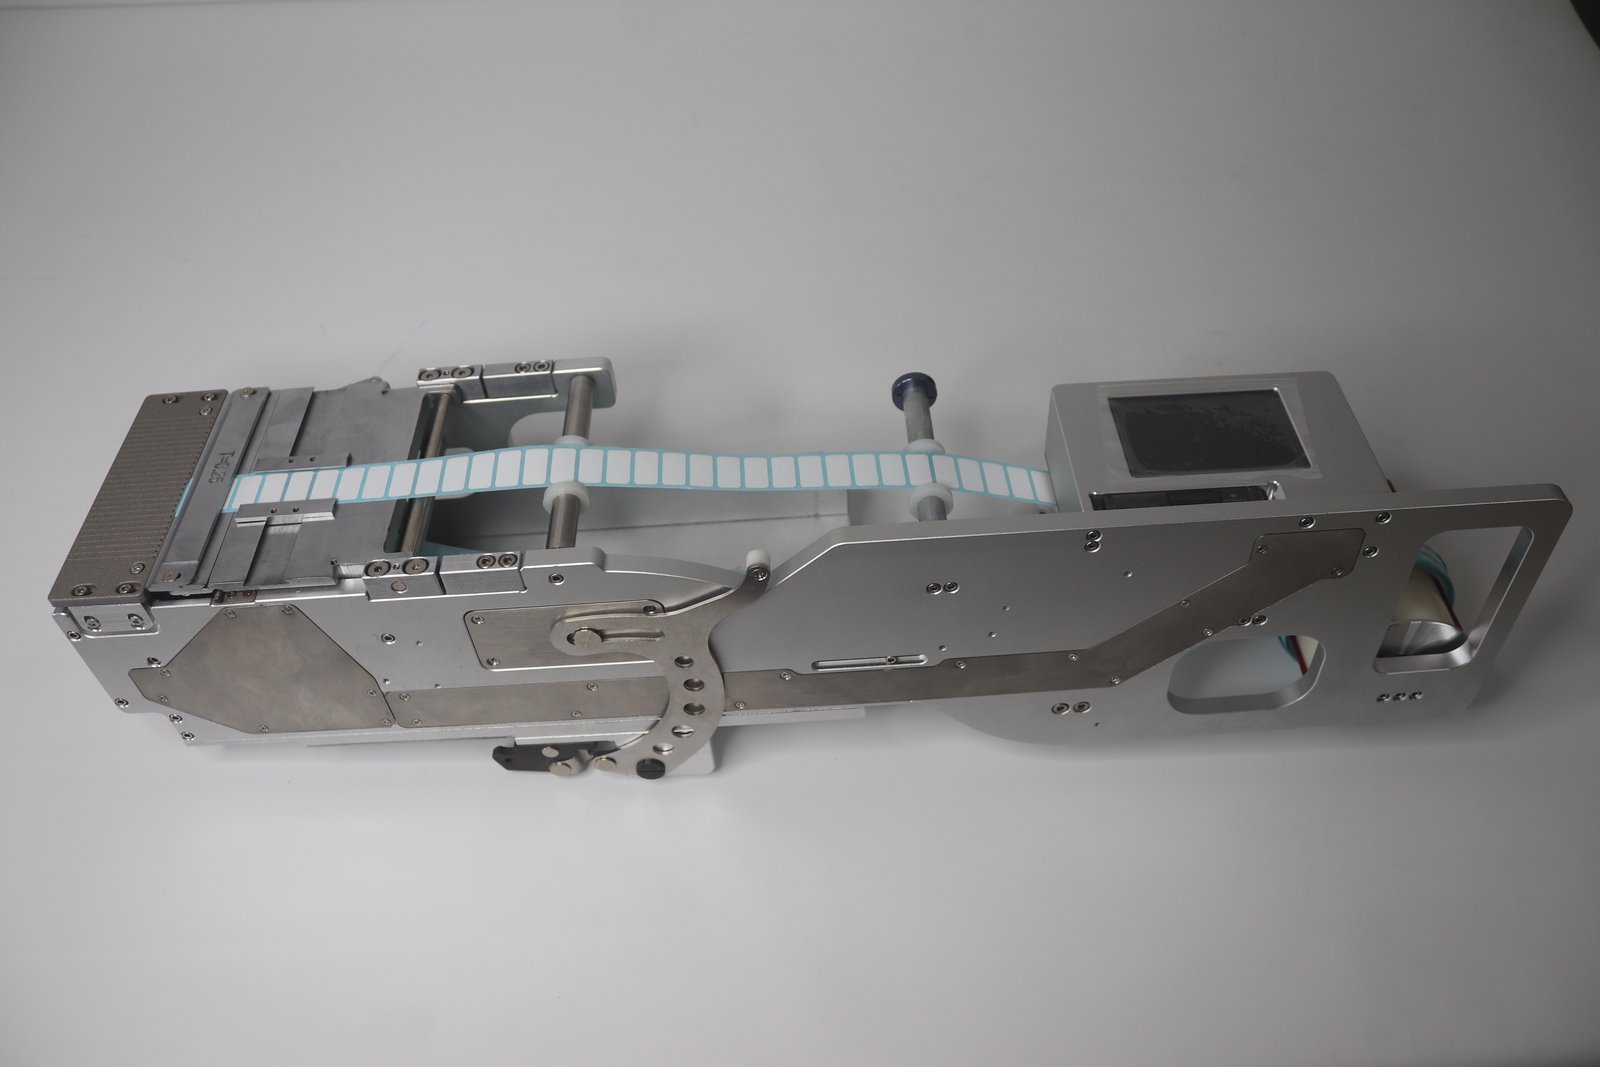
사진은 라벨 피더 실물(JUKI 기기용)이며, 롤 릴은 기체 후면에 장착되고 전면은 박리 및 이송 기구입니다.
다음으로 교체 전 사전 장착 분량 계산
다품종 소량 라인의 경우 하루에 몇 번씩 교체하는 것이 일상입니다. 교체 작업에서 분해와 물리적 설치는 기기에서 완료해야 하지만, 장착과 품번 확인은 작업대에서 미리 할 수 있습니다. 미리 할 수 있는 전제는 두 번째 피더 세트가 있어야 한다는 것입니다. 다음 배치에 사용할 라벨이 이미 장착·확인되어 있어, 정지 시 통째로 교체하는 것입니다.
이 부분은 규격별로 전부 갖출 필요는 없습니다. 자체 교체 리듬에 따라 전환 빈도가 높은 몇 가지 규격에 각각 한 대씩 사전 장착하고, 나머지는 그때그때 장착·확인하며, 투입과 수익을 이 구간에서 균형을 맞춥니다. 전용 모델은 지정 기기에서만 사용할 수 있어 배치 간 차용이 불가능합니다. 표준 모델은 서로 다른 기기 간에 임시 운용이 가능하여, 한 배치를 먼저 감당한 후 추가 구매할 수 있습니다.
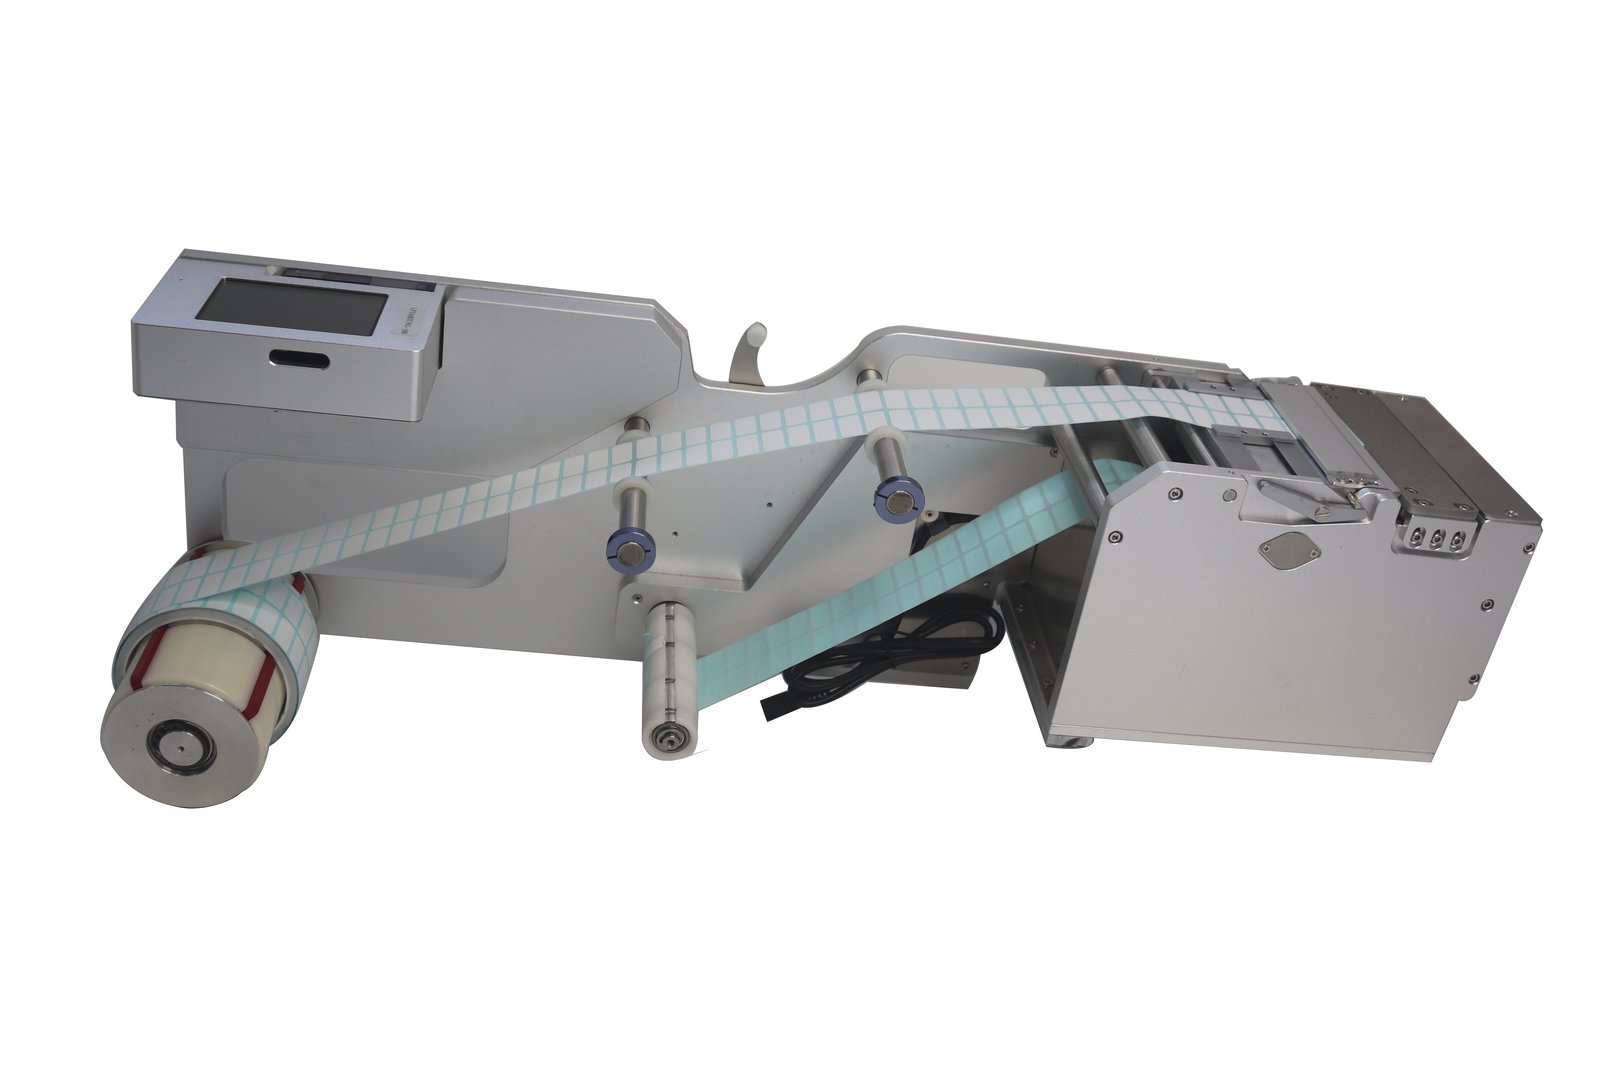
사진은 라벨 피더 실물(삼성/한화 기기용)이며, 기체 측면 라벨에 모델 식별 표시가 부착되어 있습니다.
예비 대수 결정 방법
예비는 두 가지 용도로 나뉩니다. 하나는 고장 교체입니다. 특정 라벨은 하루도 멈출 수 없어 동일 모델 한 대를 재고로 두고, 고장 시 바로 교체하며, 수리된 것은 다시 예비로 돌립니다. 다른 하나는 공정 시험 장착입니다. 새 이형지, 새 재질을 시험 운전할 때 상용 규격의 피더로 대체하고, 시험 후 원위치합니다. 시험 장착용 피더는 별도 구매할 필요 없이 사전 장착 배치에서 차출하면 됩니다.
예비 대수는 규격 비율에 따라 확대할 필요가 없습니다. 실제 정지 비용이 높은 라벨은 보통 전체 규격의 소수에 불과하므로, “멈출 수 없는 몇 가지"를 목록으로 정하는 것이 비율로 배분하는 것보다 절약됩니다.
예시 계산
아래는 합산 방식을 설명하기 위한 예시 데이터이며, 어떤 현장의 결론도 대표하지 않습니다.
| 항목 | 수량 | 설명 |
|---|---|---|
| 실장기 | 3 대 | 동일 브랜드, 인터페이스 일치 |
| 기기 장착 라벨 규격 | 12 종 | 폭×길이×재질 분류 후 |
| 동시 장착 피더 | 12 대 | 규격당 1대, 단열 구조 |
| 교체 사전 장착 | 4 대 | 전환 빈번한 4개 규격 각 1대 |
| 핵심 라벨 예비 | 2 대 | 정지 비용 높은 두 가지 라벨 |
| 합계 | 18 대 | 시험 차출 불포함 |
이 중 6대를 표준 모델로 교체하면 3대 기기 간에 이동 사용이 가능하여, 사전 장착 4대를 2대로 줄일 기회가 생깁니다. 총수는 16대 정도에 해당합니다. 얼마나 줄일지는 교체 시 위치 맞춤과 광섬유 재설정에 시간을 더 투자할 의향이 있는지에 달려 있습니다.
구매 전 확인할 다섯 가지 수치
- 각 실장기의 브랜드와 기종: 전용 모델 또는 표준 모델 선택, 배선과 신호 방식도 결정;
- 사용 가능 피더 스테이션 수: 라벨이 부품과 스테이션을 경쟁하는지, 경쟁이 심하면 다열 구조 고려;
- 라벨 규격 목록: 폭, 길이, 이형지 배열, 재질을 항목별로 명시, 보조 자재류의 접착 테이프와 절연 시트 포함;
- 교체 빈도와 사전 장착 배치: 하루 몇 회 교체, 배치당 몇 종 라벨;
- 멈출 수 없는 라벨 목록: 이 몇 가지가 예비 대수를 결정.
이 다섯 항목 중 3번은 누락되기 쉽습니다. 라벨은 바코드 스티커만이 아니라, 마일라 접착 테이프, 방진망, 보강 강판 같은 롤형 자재도 피더와 스테이션을 점유하므로, 한 종류를 누락하면 구매 시 한 대가 부족해집니다.
구성 후 세 가지
수량이 정해지면 현장에서 세 가지가 남습니다. 피더 스테이션 장착 위치 확인 방법, 광섬유 감지 설정 방법, 사전 장착 배열 방법입니다. 이 세 가지가 제대로 되지 않으면, 더 구매한 피더는 창고만 더 차지할 뿐입니다. 피더 스테이션 장착 위치는 기체 치수에 따라 확인하고, 광섬유 설정값은 무라벨 상태에서 읽은 후 여유를 더하며, 사전 장착은 작업대 배치와 배치 생산 계획에 맞춰야 합니다.
수량 구성은 일회성 작업이지만, 이 세 가지는 매일의 작업입니다.
자주 묻는 질문
문: 한 대의 실장기에 전용 모델과 표준 모델을 동시에 장착할 수 있습니까? 답: 가능합니다. 단, 두 가지 모두 해당 기종의 적응 범위 내에 있고 피더 스테이션과 신호 채널이 충돌하지 않아야 합니다. 혼합 장착 시 전용 모델은 상용 피더 위치에 고정하고, 표준 모델은 교체 빈번한 피더 위치에 두어 통째로 분리하기 쉽게 합니다.
문: 다열 피더가 단열보다 경제적입니까? 답: 라벨 폭과 이형지 진행 방향이 모두 해당 기종 허용 범위 내에 있을 때만 성립합니다. 폭이 초과되면 한 단계 큰 기종을 선택해야 하며, 대당 가격과 기체 치수도 함께 변하므로 이때는 다열이 유리하지 않습니다.
문: 예비 피더를 실장기마다 각각 한 대씩 남겨야 합니까? 답: 그럴 필요는 없습니다. 예비는 “멈출 수 없는 라벨” 기준으로 계산하며, 기기 기준이 아닙니다. 동일 규격 라벨이 여러 기기에서 운용되는 경우, 예비 한 대면 회전이 충분합니다.
더 많은 기종과 구조는 라벨 피더 제품 라인에서, 사전 장착 배열은 피더 사전 장착으로 교체 시간 단축에서 확인하십시오.