
Conclusión
Cuántos feeders de etiquetas configurar solo guarda una relación indirecta con el número de máquinas de montaje. Lo que realmente hay que calcular son tres cantidades: el número de especificaciones de etiqueta presentes simultáneamente en máquina, el número de especificaciones que deben preinstalarse antes de un cambio de línea y el número de unidades de reserva para sustitución. El número de máquinas de montaje solo determina si hay suficientes estaciones de alimentación, no cuántas unidades comprar. Además, hay otro factor que modifica el total: los modelos dedicados quedan fijados por máquina, mientras que los modelos estándar pueden redistribuirse entre máquinas de la misma especificación; solo cuando se fija la proporción entre ambos el total tiene sentido.
Primero, contar las especificaciones de etiqueta en máquina
Una estación de alimentación de una máquina de montaje aloja un feeder, y un feeder corresponde a un tipo de etiqueta en rollo: ancho, longitud y disposición del papel base conforman juntos una especificación. Por eso el límite inferior es fácil de calcular: clasificar todas las etiquetas del BOM según estos tres criterios, y el número de grupos resultante es el mínimo de feeders en máquina.
Las etiquetas estrechas de un mismo ancho pueden usar estructura multicarril, donde un feeder cubre varias estaciones de alimentación. LFSID-100 cubre de 1 a 14 carriles, LFS-60 cubre de 1 a 12 carriles, y LFFUJI-32 es de un solo carril (valores tomados de la tabla general de modelos). Con más carriles, la producción de un rollo se reparte entre varias vías de material y se ocupan menos estaciones de alimentación; el costo es que el ancho de la etiqueta y el recorrido de la cinta deben quedar dentro del rango permitido por el cuerpo de ese modelo, y si se excede el ancho hay que subir a un modelo de una categoría superior.
La práctica en la mayoría de las líneas es agrupar primero por ancho y luego, dentro de cada ancho, considerar longitud y material. Con anchos distintos, los feeders no pueden compartirse; esa es una frontera rígida.
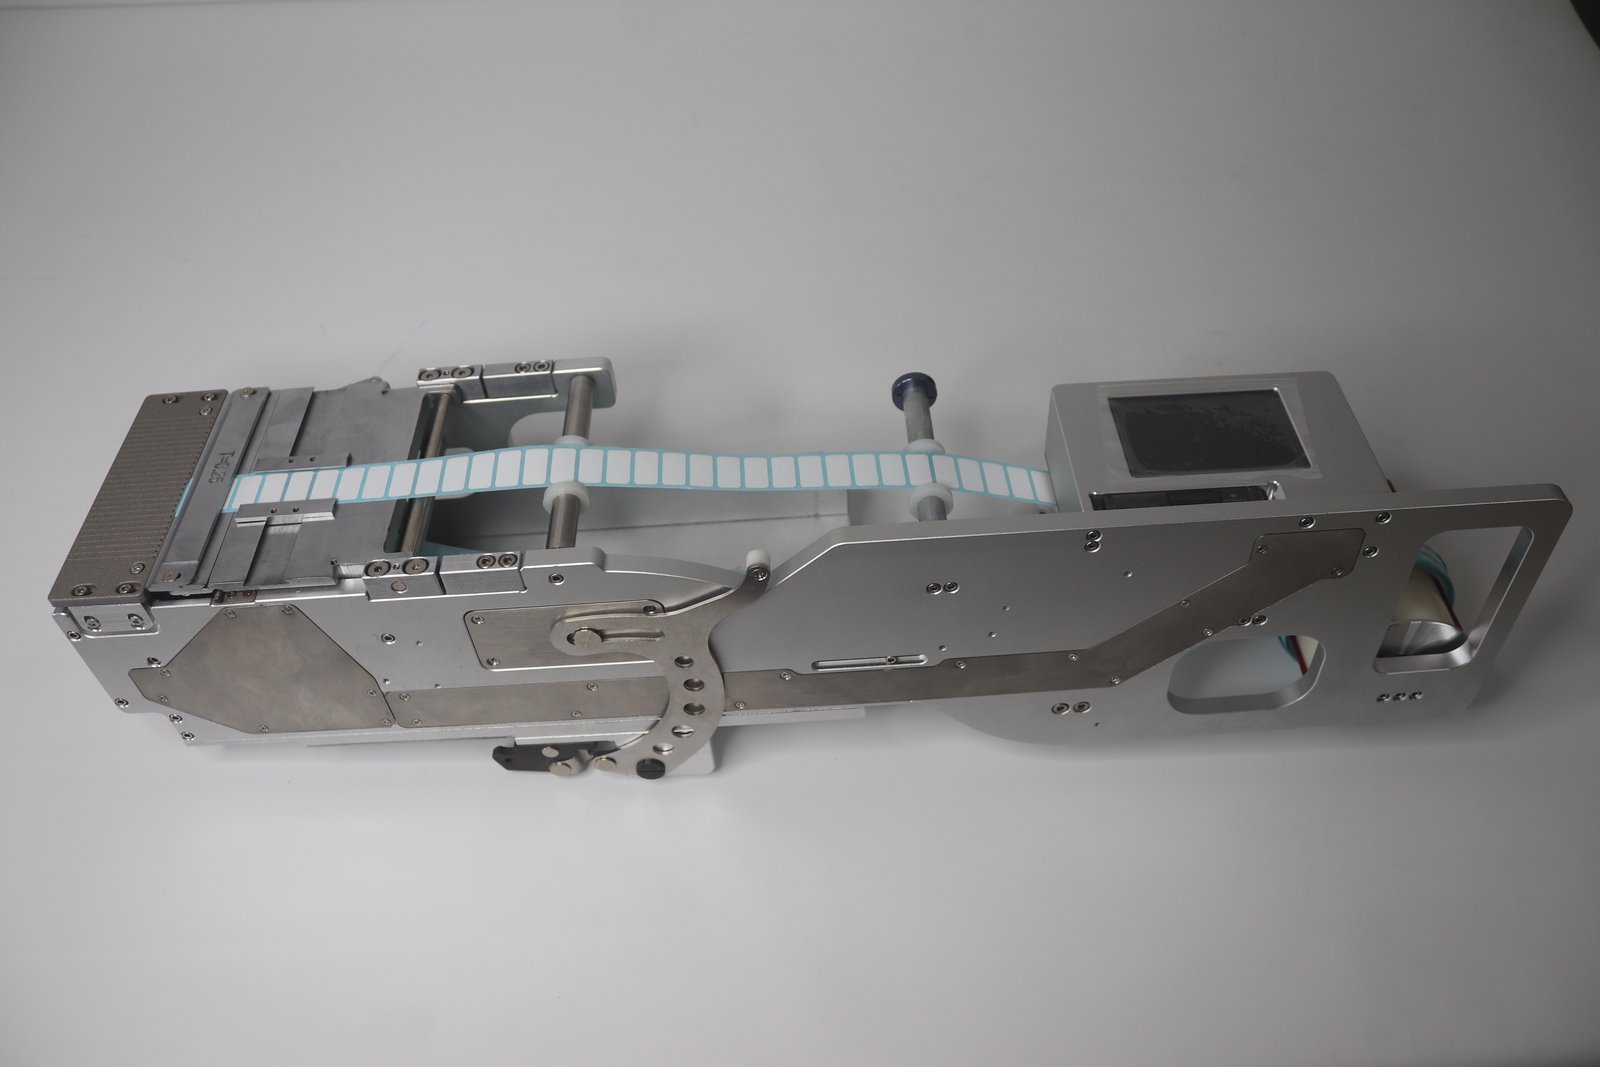
En la imagen, un feeder de etiquetas real (para máquinas JUKI); el rollo va montado en la parte posterior del cuerpo y la parte frontal es el mecanismo de despegue y avance.
Luego, calcular lo que debe preinstalarse antes del cambio de línea
En líneas de muchos modelos y lotes pequeños, cambiar varias veces al día es lo habitual. En la operación de cambio de línea, el desmontaje y la instalación física deben hacerse en la máquina, mientras que la carga y la verificación del número de material pueden hacerse por adelantado en la mesa de trabajo; la condición para poder hacerlo por adelantado es disponer de un segundo juego de feeders: las etiquetas del siguiente lote ya están cargadas y verificadas, y al detener la máquina se cambia la unidad completa.
Esta parte no requiere configurar todo por especificación. Según el ritmo propio de cambio de línea, se preinstala una unidad para cada una de las especificaciones de mayor frecuencia de cambio y el resto se carga y verifica en el momento; la inversión y el beneficio se equilibran en este tramo. Los modelos dedicados no pueden prestarse entre lotes, porque solo funcionan en la máquina designada; los modelos estándar pueden redistribuirse temporalmente entre distintas máquinas, cubriendo primero un lote y comprando después.
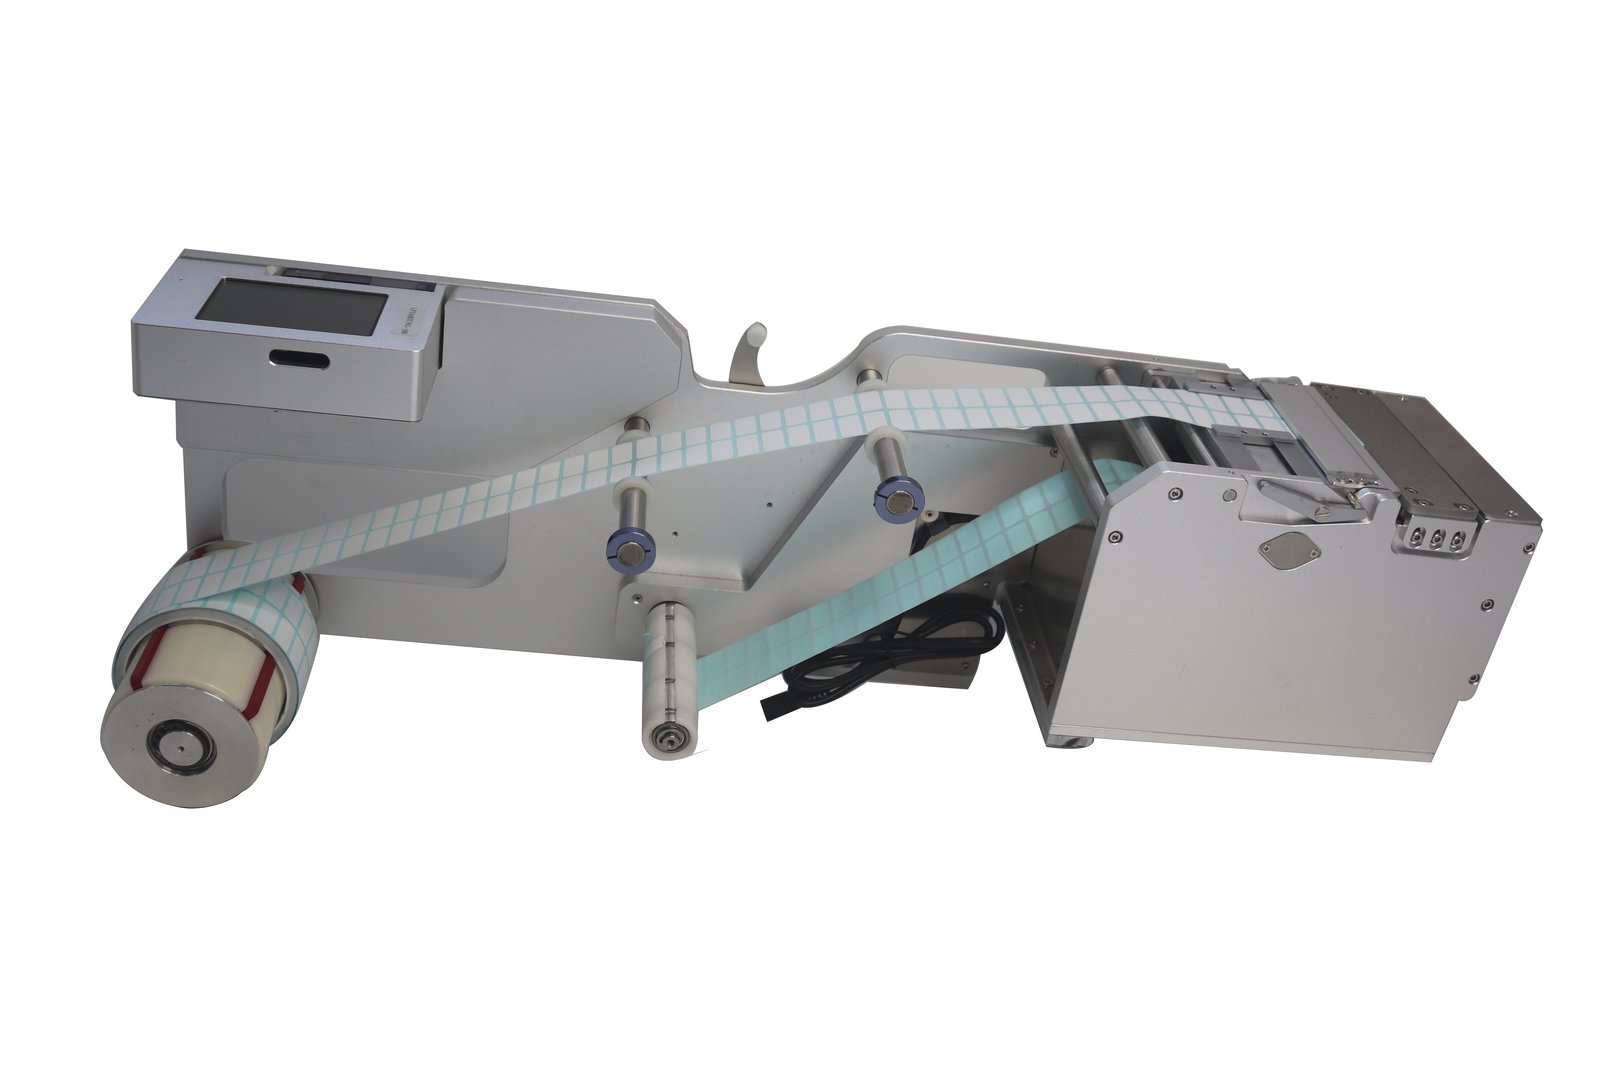
En la imagen, un feeder de etiquetas real (para máquinas Samsung/Hanwha); en el lateral del cuerpo hay una etiqueta con la identificación del modelo.
Cómo determinar el número de unidades de reserva
La reserva tiene dos usos. Uno es la sustitución por avería: si una etiqueta no puede detenerse ni un día, se deja una unidad del mismo modelo en almacén, se cambia directamente si falla y la reparada pasa a ser la reserva. El otro es la prueba de proceso: para probar nuevo papel base o nuevo material, se usa un feeder de especificación habitual y se devuelve a su lugar al terminar. El feeder para pruebas no necesita comprarse aparte; puede tomarse prestado del lote de preinstalados.
El número de unidades de reserva no necesita escalarse según la proporción de especificaciones. Las etiquetas cuyo coste real de parada es alto suelen ser solo una minoría del total de especificaciones; hacer una lista de «las que no pueden pararse» ahorra más que asignar por porcentaje.
Un ejemplo de cálculo
Los siguientes son datos de ejemplo para ilustrar cómo se aplica la suma; no representan la conclusión de ningún caso real.
| Concepto | Cantidad | Descripción |
|---|---|---|
| Máquinas de montaje | 3 unidades | Misma marca, interfaz compatible |
| Especificaciones de etiqueta en máquina | 12 tipos | Tras clasificar por ancho × longitud × material |
| Feeder en máquina simultáneamente | 12 unidades | Una por especificación, estructura de un solo carril |
| Preinstalación para cambio de línea | 4 unidades | Una por cada una de las 4 especificaciones de cambio frecuente |
| Reserva para etiquetas críticas | 2 unidades | Dos tipos de etiqueta con alto coste de parada |
| Total | 18 unidades | Sin contar préstamos para pruebas |
Si 6 de ellas se sustituyen por modelos estándar, que pueden moverse entre las 3 máquinas, las 4 de preinstalación tienen la oportunidad de reducirse a 2, con lo que el total quedaría en torno a 16 unidades. Cuánto se reduce depende de si en el cambio de línea se está dispuesto a dedicar más tiempo a ajustar posiciones y reconfigurar la fibra óptica.
Cinco datos que verificar antes de comprar
- Marca y modelo de cada máquina de montaje: determina si se usan modelos dedicados o estándar, y también el cableado y el modo de señal;
- Número de estaciones de alimentación disponibles: si las etiquetas compiten por estaciones con los componentes, y si la competencia es intensa, considerar estructura multicarril;
- Lista de especificaciones de etiqueta: ancho, longitud, disposición del papel base y material, detallados uno por uno, incluidos materiales auxiliares como cintas adhesivas y láminas aislantes;
- Frecuencia de cambio de línea y lotes de preinstalación: cuántas veces al día se cambia y cuántos tipos de etiqueta por lote;
- Lista de etiquetas que no pueden pararse: estos tipos determinan el número de unidades de reserva.
De estos cinco puntos, el tercero es fácil de omitir. Las etiquetas no son solo pegatinas de código de barras; materiales en rollo como cinta Mylar, mallas antipolvo y láminas de refuerzo de acero también ocupan feeders y estaciones de alimentación; si se omite un tipo, se compra una unidad menos.
Tres cosas después de configurar
Una vez fijada la cantidad, en el sitio quedan tres tareas: cómo verificar la posición de montaje en la estación de alimentación, cómo configurar la detección por fibra óptica y cómo organizar la preinstalación. Si estas tres tareas no se hacen bien, los feeders comprados de más solo ocupan más almacén. La posición de montaje debe verificarse según las dimensiones del cuerpo; el valor de ajuste de la fibra óptica debe leerse en estado sin material y luego añadir margen; la preinstalación debe corresponder con la disposición de la mesa de trabajo y la programación de lotes.
Configurar la cantidad es algo que se hace una vez; estas tres tareas son diarias.
Preguntas frecuentes
P: ¿Se pueden instalar simultáneamente modelos dedicados y estándar en una misma máquina de montaje? R: Sí, siempre que ambos estén dentro del rango de adaptación de ese modelo y que las estaciones de alimentación y los canales de señal no entren en conflicto. En la instalación mixta, conviene fijar los modelos dedicados en las posiciones de material de uso habitual y colocar los estándar en las posiciones de cambio frecuente, para facilitar el retiro de la unidad completa.
P: ¿Un feeder multicarril siempre ahorra más que uno de un solo carril? R: Solo se cumple cuando el ancho de la etiqueta y el recorrido del papel base quedan dentro del rango permitido por ese modelo. Si se excede el ancho, hay que subir a un modelo de una categoría superior, y tanto el precio unitario como las dimensiones del cuerpo cambian; en ese caso, el multicarril no necesariamente resulta rentable.
P: ¿Conviene dejar una unidad de reserva por cada máquina de montaje? R: No es necesario. La reserva se calcula por «etiquetas que no pueden pararse», no por máquina. Si una misma especificación de etiqueta se usa en varias máquinas, con una unidad de reserva basta para la rotación.
Para más modelos y estructuras, véase línea de productos de feeders de etiquetas; para cómo organizar la preinstalación, véase reducir el tiempo de cambio de línea con la preinstalación de feeders.