
Fazit
Wie viele Label-Feeder bereitzustellen sind, hängt nur indirekt von der Anzahl der Bestückungsautomaten ab. Entscheidend sind drei Mengen: die Anzahl der gleichzeitig gerüsteten Label-Spezifikationen, die Anzahl der vor einem Wechsel vorzurüstenden Spezifikationen und die Anzahl der als Ersatz vorgehaltenen Geräte. Die Anzahl der Bestückungsautomaten bestimmt nur, ob genügend Feederplätze vorhanden sind, nicht wie viele Feeder gekauft werden. Eine weitere Sache verändert die Gesamtzahl – Sondermodelle sind an eine Maschine gebunden, Standardmodelle können zwischen Maschinen gleicher Spezifikation umverteilt werden. Erst wenn das Verhältnis dieser beiden feststeht, ergibt die Gesamtzahl einen Sinn.
Zuerst die gerüsteten Label-Spezifikationen zählen
Ein Feederplatz eines Bestückungsautomaten nimmt einen Feeder auf, und ein Feeder entspricht einer Rolle Label: Breite, Länge und Anordnung auf dem Trägerpapier bilden zusammen eine Spezifikation. Die Untergrenze lässt sich also leicht berechnen – ordnet man alle Labels in der BOM nach diesen drei Merkmalen, ergeben sich einige Gruppen, und mindestens so viele Feeder sind gleichzeitig gerüstet.
Schmale Labels gleicher Breite können in Mehrspaltenbauweise laufen, ein Feeder deckt dann mehrere Feederplätze ab. LFSID-100 deckt 1–14 Spalten ab, LFS-60 deckt 1–12 Spalten ab, LFFUJI-32 ist einspaltig (Werte aus der Modellübersicht). Bei vielen Spalten verteilt sich der Ausstoß einer Rolle auf mehrere Bahnen, es werden weniger Feederplätze belegt; der Preis dafür ist, dass Labelbreite und Bandlaufrichtung im zulässigen Bereich des jeweiligen Gehäuses liegen müssen – bei Überbreite ist eine größere Modellklasse nötig.
Die meisten Linien gehen so vor, dass sie zuerst grob nach Breite sortieren und dann innerhalb der Breite nach Länge und Material schauen. Bei unterschiedlicher Breite können Feeder nicht gemeinsam genutzt werden, das ist eine harte Grenze.
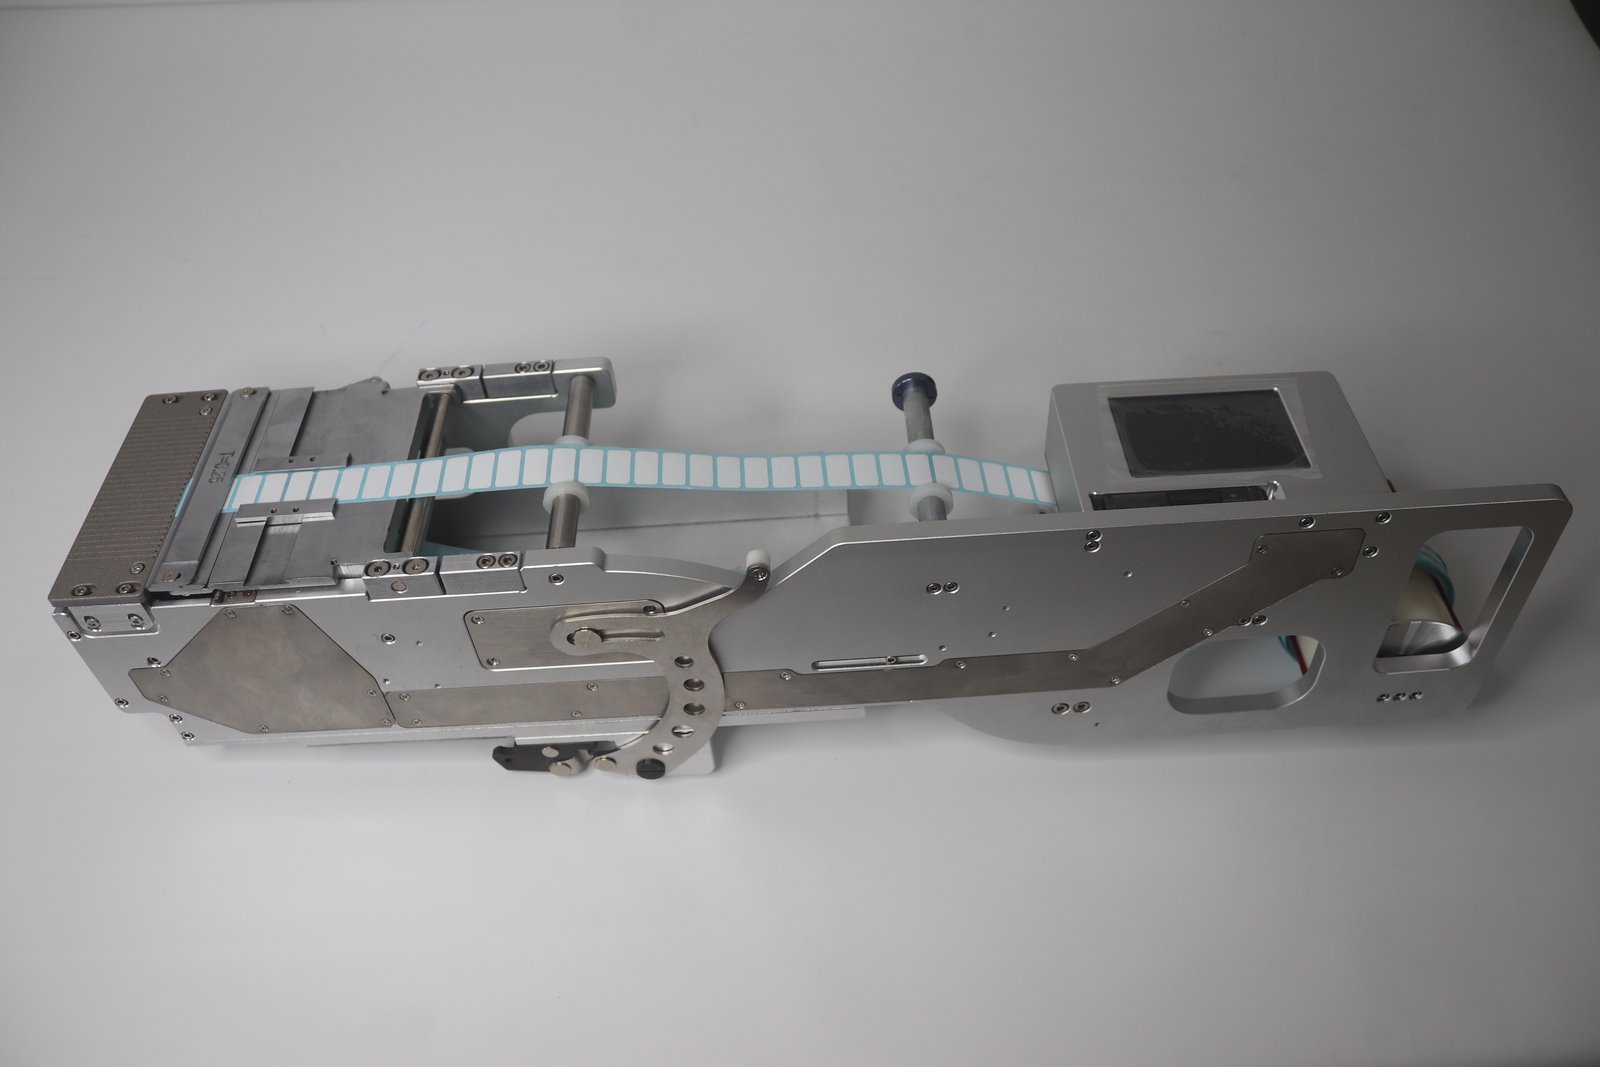
Abbildung zeigt Label-Feeder in der Praxis (für JUKI-Maschinen), die Rollenhalterung sitzt am hinteren Teil des Gehäuses, vorne befinden sich Abzieh- und Vorschubmechanik.
Dann die vor dem Wechsel vorzurüstenden zählen
Bei vielen Varianten und kleinen Losgrößen sind mehrere Wechsel pro Tag normal. Beim Rüsten müssen Demontage und physische Montage an der Maschine erfolgen, das Bestücken und Prüfen der Materialnummern kann vorab am Arbeitstisch erledigt werden – Voraussetzung dafür ist ein zweiter Feedersatz: Die Labels für die nächste Charge sind bereits bestückt und geprüft, bei Stillstand wird das ganze Gerät getauscht.
Dieser Teil muss nicht für alle Spezifikationen vollständig ausgestattet werden. Nach dem eigenen Wechselrhythmus rüstet man für die häufig wechselnden Spezifikationen je ein Gerät vor, der Rest wird bei Bedarf bestückt und geprüft; Aufwand und Nutzen balancieren sich in diesem Abschnitt aus. Sondermodelle lassen sich nicht chargenübergreifend ausleihen, da sie nur an der vorgesehenen Maschine einsetzbar sind; Standardmodelle können zwischen verschiedenen Maschinen temporär umverteilt werden, erst eine Charge überbrücken und dann nachkaufen.
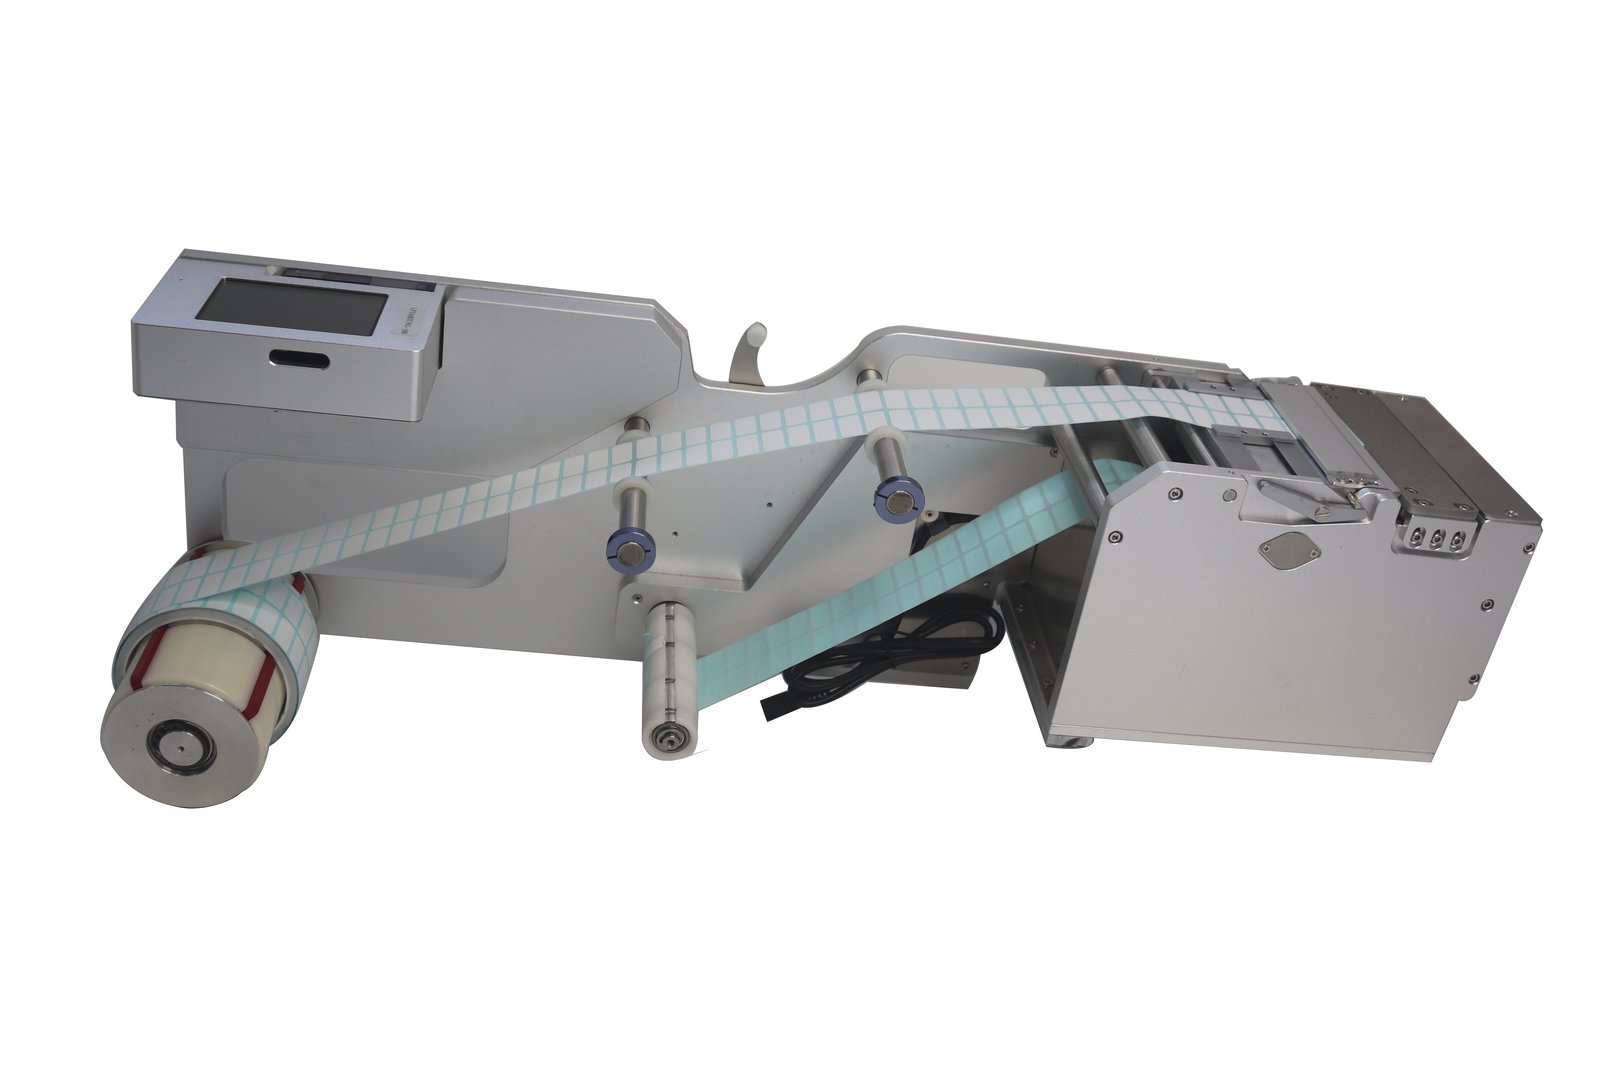
Abbildung zeigt Label-Feeder in der Praxis (für Samsung/Hanwha-Maschinen), seitlich am Gehäuse ist ein Typenschild angebracht.
Wie die Ersatzanzahl festgelegt wird
Ersatz dient zwei Zwecken. Zum einen dem Austausch bei Störung: Ein bestimmtes Label darf keinen Tag stillstehen, ein Gerät gleichen Typs wird auf Lager gehalten, bei Ausfall direkt getauscht, das reparierte wird wieder zum Ersatz. Zum anderen dem Prozessversuch: Neues Trägerpapier, neues Material müssen probelaufen, man greift auf Feeder gängiger Spezifikationen zurück und stellt sie danach zurück. Für Versuche müssen keine zusätzlichen Feeder gekauft werden, sie können aus der vorgerüsteten Charge entnommen werden.
Die Ersatzanzahl muss nicht proportional zu den Spezifikationen skaliert werden. Labels mit tatsächlich hohen Stillstandskosten machen meist nur eine Minderheit der Spezifikationen aus; eine Liste der „kritischen" ist sparsamer als eine prozentuale Ausstattung.
Eine Beispielrechnung
Die folgenden Beispieldaten dienen der Veranschaulichung der Addition und stellen keine Schlussfolgerung für einen konkreten Standort dar.
| Position | Anzahl | Erläuterung |
|---|---|---|
| Bestückungsautomaten | 3 | Gleiche Marke, einheitliche Schnittstelle |
| Gerüstete Label-Spezifikationen | 12 | Nach Breite × Länge × Material gruppiert |
| Gleichzeitig gerüstete Feeder | 12 | Je Spezifikation ein Gerät, einspaltige Bauweise |
| Vorrüstung für Wechsel | 4 | Je ein Gerät für die 4 häufig wechselnden Spezifikationen |
| Ersatz für kritische Labels | 2 | Zwei Labelarten mit hohen Stillstandskosten |
| Gesamt | 18 | Ohne Leihgaben für Versuche |
Wenn 6 davon durch Standardmodelle ersetzt werden, die zwischen den 3 Maschinen verschoben werden können, lassen sich die 4 Vorrüstgeräte auf 2 reduzieren – die Gesamtzahl liegt dann bei etwa 16. Wie viel sich einsparen lässt, hängt davon ab, ob man beim Wechsel bereit ist, mehr Zeit für Positionierung und Neu-Einstellung der Lichtwellenleiter aufzuwenden.
Fünf Zahlen, die vor dem Kauf zu prüfen sind
- Marke und Modell jedes Bestückungsautomaten: entscheidet über Sonder- oder Standardmodell sowie über Verdrahtung und Signalweg;
- Verfügbare Feederplätze: ob Labels mit Bauteilen um Plätze konkurrieren, bei starker Konkurrenz ist Mehrspaltenbauweise zu erwägen;
- Liste der Label-Spezifikationen: Breite, Länge, Anordnung auf dem Trägerpapier, Material, Punkt für Punkt auflisten, einschließlich Hilfsmaterialien wie Klebeband und Isolierplättchen;
- Wechselfrequenz und Vorrüstchargen: wie oft pro Tag gewechselt wird, wie viele Labelarten pro Charge;
- Liste der kritischen Labels: diese bestimmen die Ersatzanzahl.
Von diesen fünf Punkten wird Punkt 3 leicht übersehen. Labels sind nicht nur Barcode-Aufkleber; auch rollenförmige Materialien wie Mylar-Klebeband, Staubschutznetze und Verstärkungsstahlplättchen belegen Feeder und Feederplätze – wird eine Art übersehen, fehlt nach dem Kauf ein Gerät.
Drei Dinge nach der Auslegung
Ist die Anzahl festgelegt, bleiben vor Ort noch drei Dinge: wie die Feederplätze geprüft werden, wie die Lichtwellenleiter-Erkennung eingestellt wird, wie die Vorrüstung geplant wird. Sind diese drei Dinge nicht gut gemacht, belegen zusätzlich gekaufte Feeder nur mehr Lagerraum. Die Feederplätze sind nach den Gehäusemaßen zu prüfen, die Lichtwellenleiter-Sollwerte sind im leeren Zustand abzulesen und mit Reserve zu versehen, die Vorrüstung muss mit Arbeitsplatzlayout und Chargenplanung übereinstimmen.
Die Anzahl festzulegen ist eine einmalige Sache, diese drei Dinge sind tägliche Arbeit.
Häufige Fragen
Frage: Können an einem Bestückungsautomaten gleichzeitig Sonder- und Standardmodelle montiert werden? Antwort: Ja, sofern beide im zulässigen Bereich des Modells liegen und Feederplätze sowie Signalkanäle nicht kollidieren. Bei Mischbestückung sind Sondermodelle an festen, häufig genutzten Plätzen zu fixieren, Standardmodelle an häufig gewechselten Plätzen, damit sie als Ganzes abgenommen werden können.
Frage: Sind mehrspaltige Feeder immer sparsamer als einspaltige? Antwort: Das gilt nur, wenn Labelbreite und Trägerpapierlaufrichtung im zulässigen Bereich des Typs liegen. Wird die Breite überschritten, ist eine größere Modellklasse nötig, Stückpreis und Gehäusemaße ändern sich mit, dann ist Mehrspaltenbauweise nicht unbedingt günstiger.
Frage: Sollte pro Bestückungsautomat je ein Ersatz-Feeder vorgehalten werden? Antwort: Nein. Der Ersatz richtet sich nach den „kritischen Labels", nicht nach der Maschinenzahl. Läuft dasselbe Label auf mehreren Maschinen, genügt ein Ersatzgerät für den Umlauf.
Weitere Modelle und Bauformen finden Sie in der Label-Feeder-Produktlinie; zur Vorrüstplanung siehe Rüstzeitverkürzung durch Vorrüstung mit Feedern.