
Kết luận
Cần bao nhiêu feeder nhãn chỉ có quan hệ gián tiếp với số máy dán. Thứ thực sự phải tính là ba lượng: số quy cách nhãn cùng lúc trên máy, số quy cách cần cài sẵn trước khi đổi line, và số máy dự phòng để thay thế. Số máy dán chỉ quyết định trạm liệu có đủ hay không, không quyết định mua bao nhiêu máy. Còn một điều nữa sẽ thay đổi tổng số — bản chuyên dụng khóa theo máy, bản tiêu chuẩn có thể điều phối giữa các máy cùng quy cách, tỷ lệ giữa hai loại được xác định thì tổng số mới có ý nghĩa.
Trước tiên đếm số quy cách nhãn trên máy
Một trạm liệu của một máy dán lắp một feeder, một feeder tương ứng với một loại nhãn cuộn: chiều rộng, chiều dài, cách bố trí giấy đế, ba yếu tố cùng tạo thành một quy cách. Vậy cận dưới rất dễ tính — phân loại tất cả nhãn trong BOM theo ba mục này, chia thành mấy nhóm thì feeder trên máy ít nhất là bấy nhiêu máy.
Nhãn hẹp cùng khổ rộng có thể dùng cấu trúc nhiều cột, một feeder thay cho nhiều trạm liệu. LFSID-100 bao phủ 1–14 cột, LFS-60 bao phủ 1–12 cột, LFFUJI-32 là một cột (số liệu lấy từ bảng tổng hợp model). Nhiều cột thì sản lượng một cuộn được chia cho nhiều rãnh liệu, chiếm ít trạm liệu hơn; cái giá là chiều rộng nhãn và hướng đi của băng liệu phải nằm trong phạm vi cho phép của thân máy loại đó, vượt khổ là phải lên model lớn hơn một bậc.
Cách làm của phần lớn dây chuyền là phân thô theo khổ rộng trước, rồi trong khổ rộng xem chiều dài và vật liệu. Khổ rộng khác nhau thì feeder không dùng chung được, đây là ranh giới cứng.
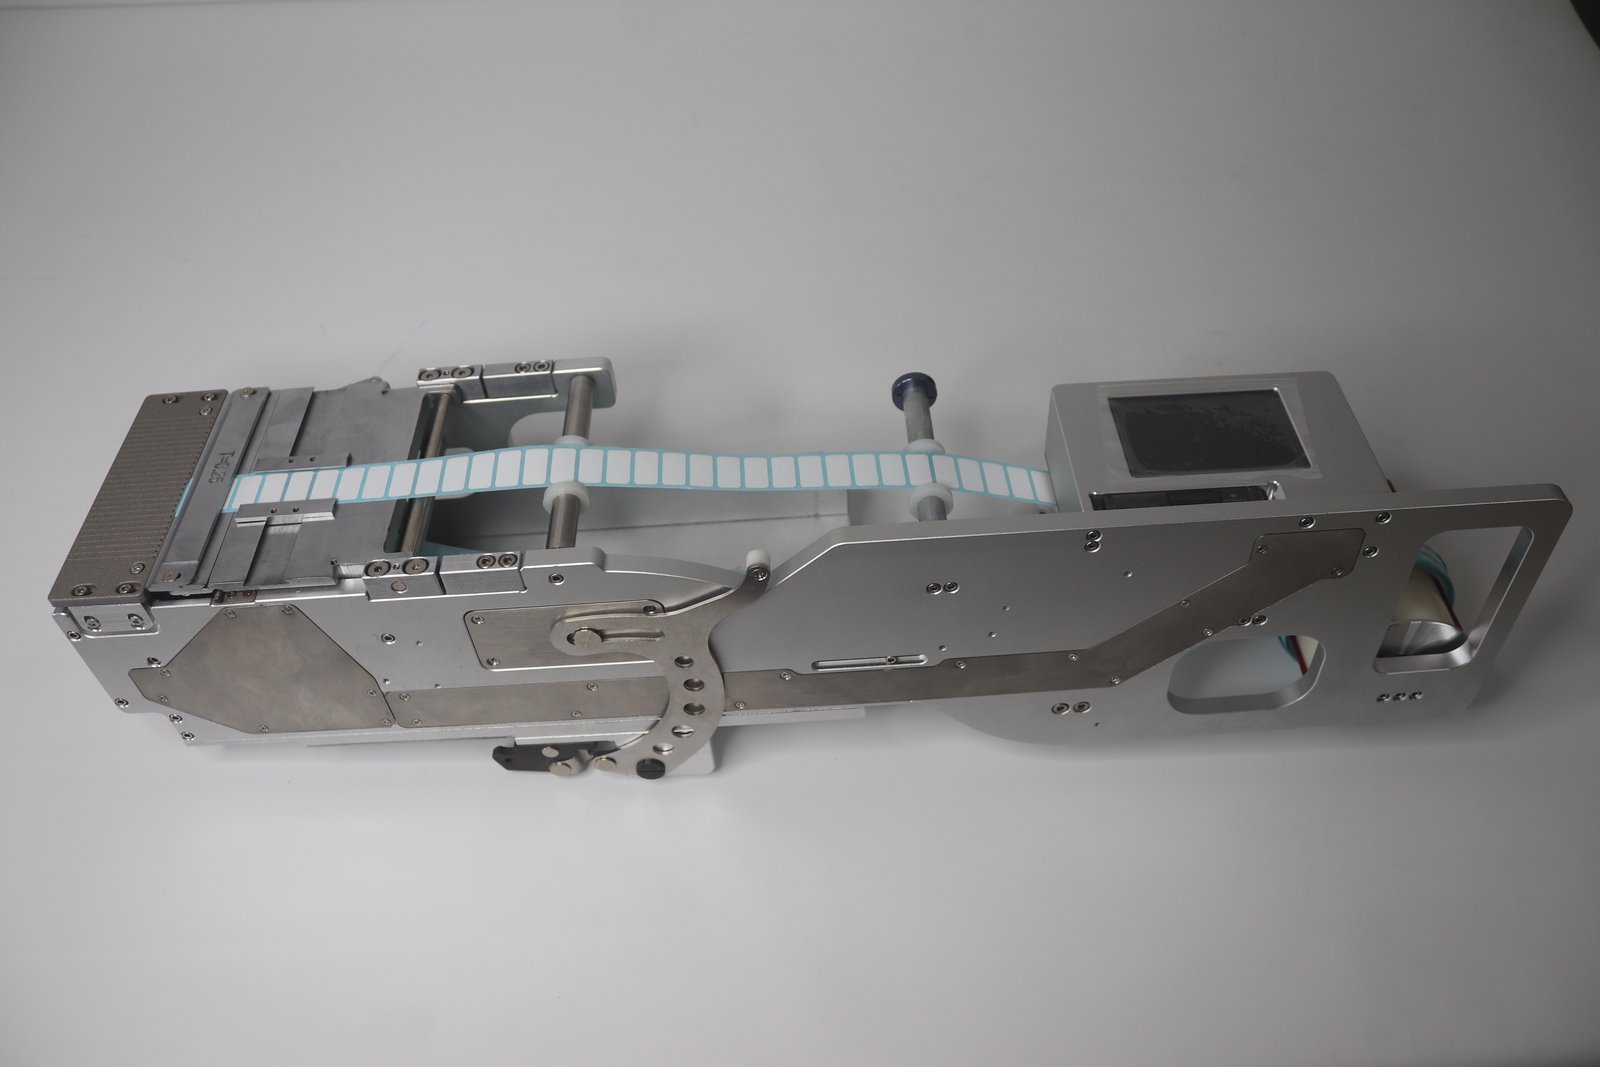
Ảnh chụp thực tế feeder nhãn (dùng cho máy JUKI), cuộn liệu lắp ở phía sau thân máy, phía trước là cơ cấu bóc và cấp liệu.
Tiếp theo tính phần cần cài sẵn trước khi đổi line
Với line đa chủng loại sản lượng nhỏ, một ngày đổi vài lần là bình thường. Trong thao tác đổi line, tháo và lắp vật lý phải hoàn thành tại máy, còn nạp liệu và đối chiếu mã liệu có thể làm trước trên bàn thao tác — điều kiện để làm trước được là có bộ feeder thứ hai: nhãn cho lô tiếp theo đã được nạp sẵn, đối chiếu xong, khi dừng máy chỉ việc thay nguyên máy vào.
Phần này không cần cấu hình đủ một lượt theo quy cách. Theo nhịp đổi line của mình, mỗi quy cách trong số vài quy cách có tần suất chuyển đổi cao được cài sẵn một máy, số còn lại vừa lắp vừa đối chiếu, đầu tư và lợi ích đều cân bằng trong đoạn này. Bản chuyên dụng không thể mượn dùng qua các lô vì nó chỉ dùng được trên máy chỉ định; bản tiêu chuẩn có thể tạm điều phối giữa các máy khác nhau, dùng tạm một lô rồi mua bổ sung sau.
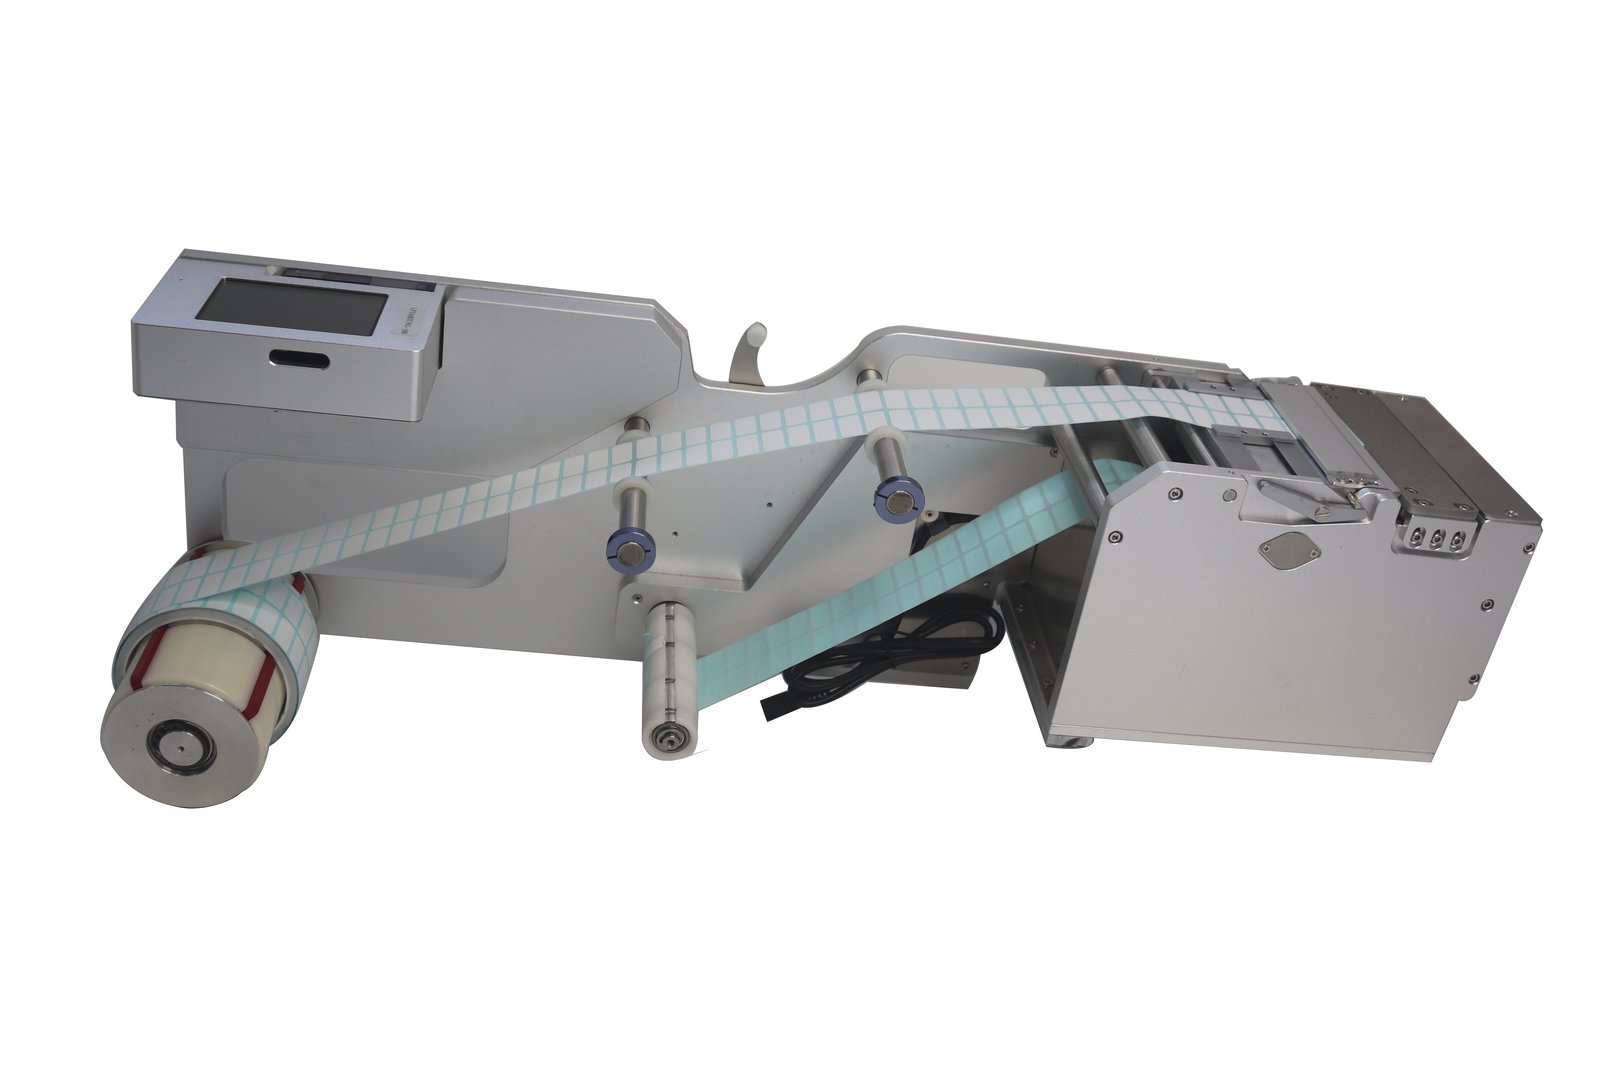
Ảnh chụp thực tế feeder nhãn (dùng cho máy Samsung/Hanwha), mặt bên thân máy có dán nhãn model.
Số máy dự phòng xác định thế nào
Dự phòng chia làm hai mục đích. Một là thay thế khi hỏng: có loại nhãn một ngày cũng không được dừng, cùng model để một máy trong kho, hỏng thì thay ngay, máy sửa xong lại làm dự phòng. Hai là thử lắp quy trình: giấy đế mới, vật liệu mới cần chạy thử, lấy feeder quy cách thường dùng thay vào, thử xong trả về vị trí. Feeder dùng cho thử lắp không cần mua thêm, điều động từ lô cài sẵn là được.
Số máy dự phòng không cần phóng to theo tỷ lệ quy cách. Nhãn có chi phí dừng line thực tế cao thường chỉ chiếm số ít trong tổng số quy cách, lập danh sách theo “mấy loại không dừng được” sẽ tiết kiệm hơn là cấu hình theo phần trăm.
Một phép tính ví dụ
Dưới đây là một nhóm dữ liệu ví dụ, dùng để minh họa phép cộng đi thế nào, không đại diện cho kết luận của bất kỳ hiện trường nào.
| Hạng mục | Số lượng | Ghi chú |
|---|---|---|
| Máy dán | 3 máy | Cùng thương hiệu, giao diện đồng nhất |
| Quy cách nhãn trên máy | 12 loại | Sau khi phân loại theo khổ rộng×chiều dài×vật liệu |
| Feeder cùng lúc trên máy | 12 máy | Mỗi quy cách một máy, cấu trúc một cột |
| Cài sẵn khi đổi line | 4 máy | 4 quy cách chuyển đổi thường xuyên mỗi loại một máy |
| Dự phòng nhãn quan trọng | 2 máy | Hai loại nhãn có chi phí dừng line cao |
| Tổng cộng | 18 máy | Không gồm điều động thử lắp |
Nếu trong đó 6 máy đổi sang bản tiêu chuẩn, có thể chuyển dùng giữa 3 máy, 4 máy cài sẵn kia có cơ hội giảm xuống 2 máy — tổng số rơi vào khoảng 16 máy. Giảm bao nhiêu phụ thuộc vào việc khi đổi line có sẵn lòng bỏ thêm thời gian căn vị trí, cài lại sợi quang hay không.
Năm con số cần kiểm tra trước khi mua
- Thương hiệu và model của mỗi máy dán: quyết định dùng bản chuyên dụng hay bản tiêu chuẩn, cũng quyết định cách đấu dây và tín hiệu;
- Số trạm liệu khả dụng: nhãn có tranh trạm liệu với linh kiện không, tranh gay gắt thì phải cân nhắc cấu trúc nhiều cột;
- Danh sách quy cách nhãn: chiều rộng, chiều dài, cách bố trí giấy đế, vật liệu, liệt kê rõ từng mục, gồm cả vật liệu phụ như băng keo giấy và tấm cách điện;
- Tần suất đổi line và lô cài sẵn: một ngày đổi mấy lần, mỗi lô mấy loại nhãn;
- Danh sách nhãn không dừng được: mấy loại này quyết định số máy dự phòng.
Trong năm mục này, mục 3 dễ bị bỏ sót. Nhãn không chỉ là tem mã vạch, băng keo giấy Mylar, lưới chống bụi, thép tấm gia cường — những vật liệu dạng cuộn này cũng chiếm feeder và trạm liệu, sót một loại là mua về thiếu một máy.
Ba việc sau khi cấu hình xong
Số lượng đã định, khi xuống hiện trường còn ba việc: kiểm tra vị trí lắp trạm liệu thế nào, cài đặt phát hiện sợi quang thế nào, sắp xếp cài sẵn thế nào. Ba việc này làm không tốt thì feeder mua thêm chỉ chiếm thêm kho. Vị trí lắp trạm liệu phải kiểm theo kích thước thân máy, giá trị cài đặt sợi quang phải đọc theo trạng thái không có liệu rồi cộng biên độ, cài sẵn phải khớp với bố trí bàn thao tác và lịch sản xuất theo lô.
Cấu hình số lượng là việc một lần, ba việc này là việc hằng ngày.
Hỏi đáp thường gặp
Hỏi: Trên một máy dán có thể lắp đồng thời bản chuyên dụng và bản tiêu chuẩn không? Đáp: Được, với điều kiện cả hai đều nằm trong phạm vi thích ứng của model đó, và trạm liệu với kênh tín hiệu không xung đột. Khi lắp hỗn hợp phải cố định bản chuyên dụng ở vị trí liệu thường dùng, bản tiêu chuẩn đặt ở vị trí liệu đổi line thường xuyên, thuận tiện tháo nguyên máy ra.
Hỏi: Feeder nhiều cột có nhất định tiết kiệm hơn một cột không? Đáp: Chỉ đúng khi chiều rộng nhãn và hướng đi giấy đế đều nằm trong phạm vi cho phép của loại đó. Khổ rộng vượt là phải lên model lớn hơn một bậc, giá một máy và kích thước thân máy đều thay đổi theo, lúc này nhiều cột chưa chắc có lợi.
Hỏi: Feeder dự phòng có cần để mỗi máy dán một máy không? Đáp: Không cần. Dự phòng tính theo “nhãn không dừng được”, không tính theo máy. Nhãn cùng quy cách chạy trên nhiều máy, để một máy dự phòng là đủ luân chuyển.
Xem thêm model và cấu trúc tại dòng sản phẩm feeder nhãn; cách sắp xếp cài sẵn xem tại dùng feeder cài sẵn rút ngắn thời gian đổi line.