
결론
라벨이 픽업 위치에서 정확한지는 두 단계로 나뉩니다. 광섬유 센서는 「소재 유무」를, 터치스크린은 「얼마나 멀리, 얼마나 빠르게 공급할지」를 담당합니다. 앞 단계에서 잘못 판정하면 뒤에서 어떻게 조정해도 불안정하고, 앞 단계가 정확하면 위치는 숫자 하나 바꾸는 일입니다.
광섬유 단계: 작업 설정값을 무소재 판독값 위에 설정
라벨이 광섬유 지점에 도달하면 앰프가 감지값을 읽습니다. 판정 기준은 작업 설정값이 감지값보다 크고 램프가 켜지면 유소재, 작업 설정값이 감지값보다 작으면 무소재로 판정합니다.
화면의 두 버튼은 작업 설정값을 크게 또는 작게 조정합니다. 설명서에서 제시하는 설정 기준은 작업 설정값을 「감지 간극 무소재」 판독값에서 위로 200 정도에 설정하는 것입니다. 너무 낮게 설정하면 유소재가 무소재로 판정되어 조기 알람 또는 공회전 공급이 발생하고, 너무 높게 설정하면 무소재 시에도 유소재로 판정되어 픽업이 안 됩니다.
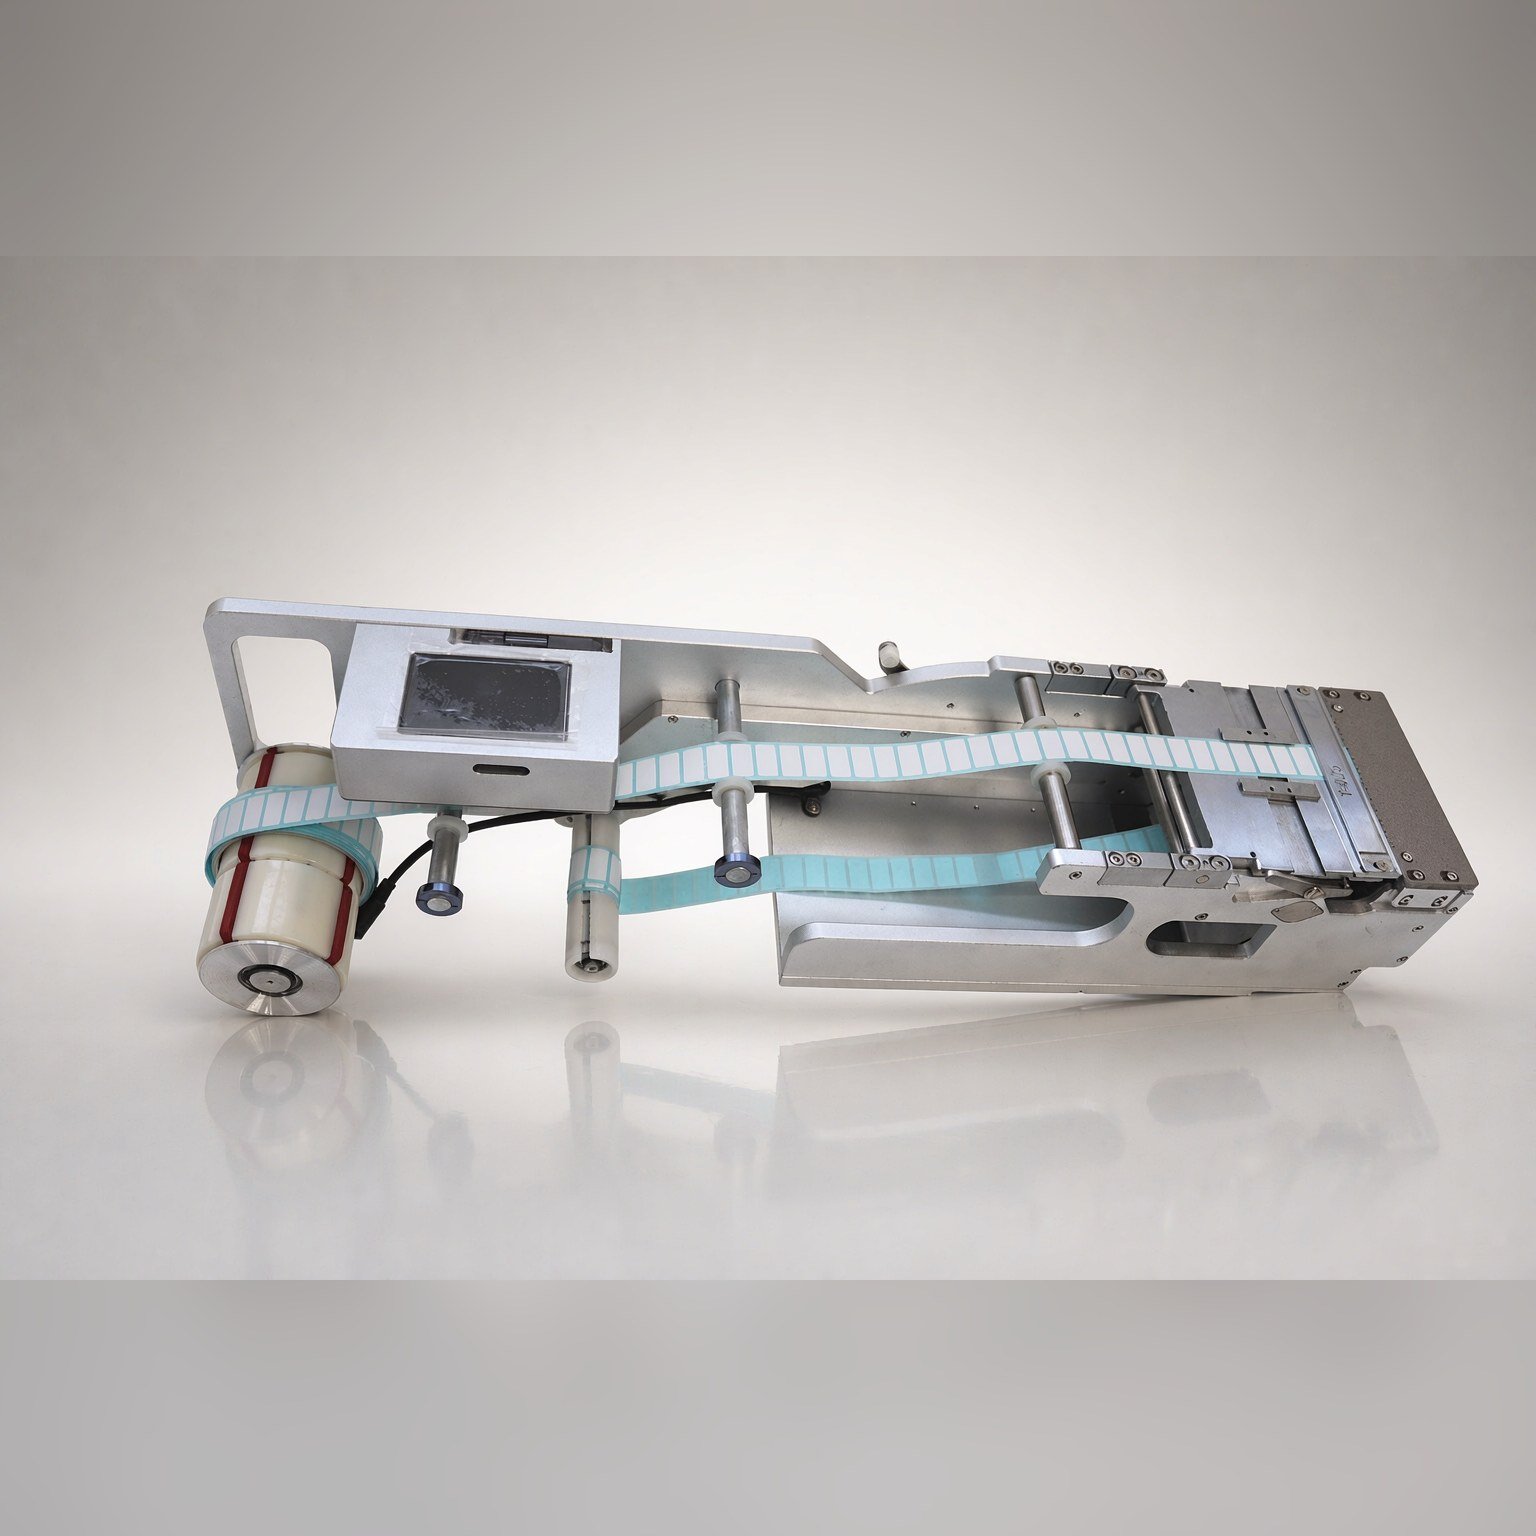
터치스크린 단계: 얼마나 멀리, 얼마나 빠르게
터치스크린에서 위치와 관련된 설정:
| 설정 항목 | 역할 | 현장 설정 기준 |
|---|---|---|
| 작업 모드 | 자동=생산, 수동=장착 및 교체 | 생산 시 자동으로 전환 |
| 공급 위치 | 공급 거리 조정 | 픽업 위치에 도달하지 못하면 증가, 라벨이 들뜨거나 지나치면 과대 |
| 공급 속도 | 박리 후 조정 | 실장 속도를 따라가지 않을 때 30에서 50으로 설정 |
| 공급 지연 | 한 장 공급 후 일정 시간 대기 후 다음 장 공급, 단위 0.1 s | 노즐 픽업이 느리거나 공급이 빠를 때 지연 추가 |
조정 순서가 있습니다. 먼저 박리를 깨끗하게 조정한 후 공급 속도를 조정합니다. 속도를 바꾸면 공급 위치도 따라 미세 조정해야 합니다. 반대로 위치를 먼저 조정하고 속도를 바꾸면 헛수고입니다.
광섬유와 터치스크린 중 무엇이 먼저인가
현장에서 흔한 오판 중 하나는 광섬유가 정확히 판정하지 못한 것을 위치 조정 문제로 착각하는 것입니다. 광섬유가 유소재를 무소재로 판정하면 피더가 조기에 공급하여 라벨이 픽업 위치 밖에 밀집되어 「지나침」처럼 보입니다. 무소재를 유소재로 판정하면 노즐이 빈 위치를 픽업하여 「도달 못함」처럼 보입니다.
따라서 위치가 불안정하면 먼저 유소재 한 장과 무소재 한 장을 각각 광섬유에 통과시켜 램프 변화와 판정 기준이 일치하는지 확인한 후 터치스크린으로 돌아가 수치를 조정합니다. 이 단계는 2분도 걸리지 않으며 한 차례 반복 조정을 절약할 수 있습니다.
수동 모드는 장착, 교체 및 위치 미세 조정에 사용
수동 모드에서 피더는 공급을 멈추고 장착 및 재삽입에 사용됩니다. 공급 버튼은 1회 공급, 전진 및 후진 버튼은 릴을 소량 전진 또는 후진시킵니다. 자동 모드에서 전진 및 후진 버튼은 공급 위치 값에 대한 가감으로 전환되며, 이것이 현장에서 위치 미세 조정을 간편하게 하는 방법입니다.
생산 수량은 라벨이 한 줄씩 공급된 후의 카운트이며, 길게 누르면 초기화됩니다. 교대조별로 실제 배출 수량과 프로그램의 실장 수를 대조하여 두 수가 맞지 않으면 공급 단계를 점검합니다.
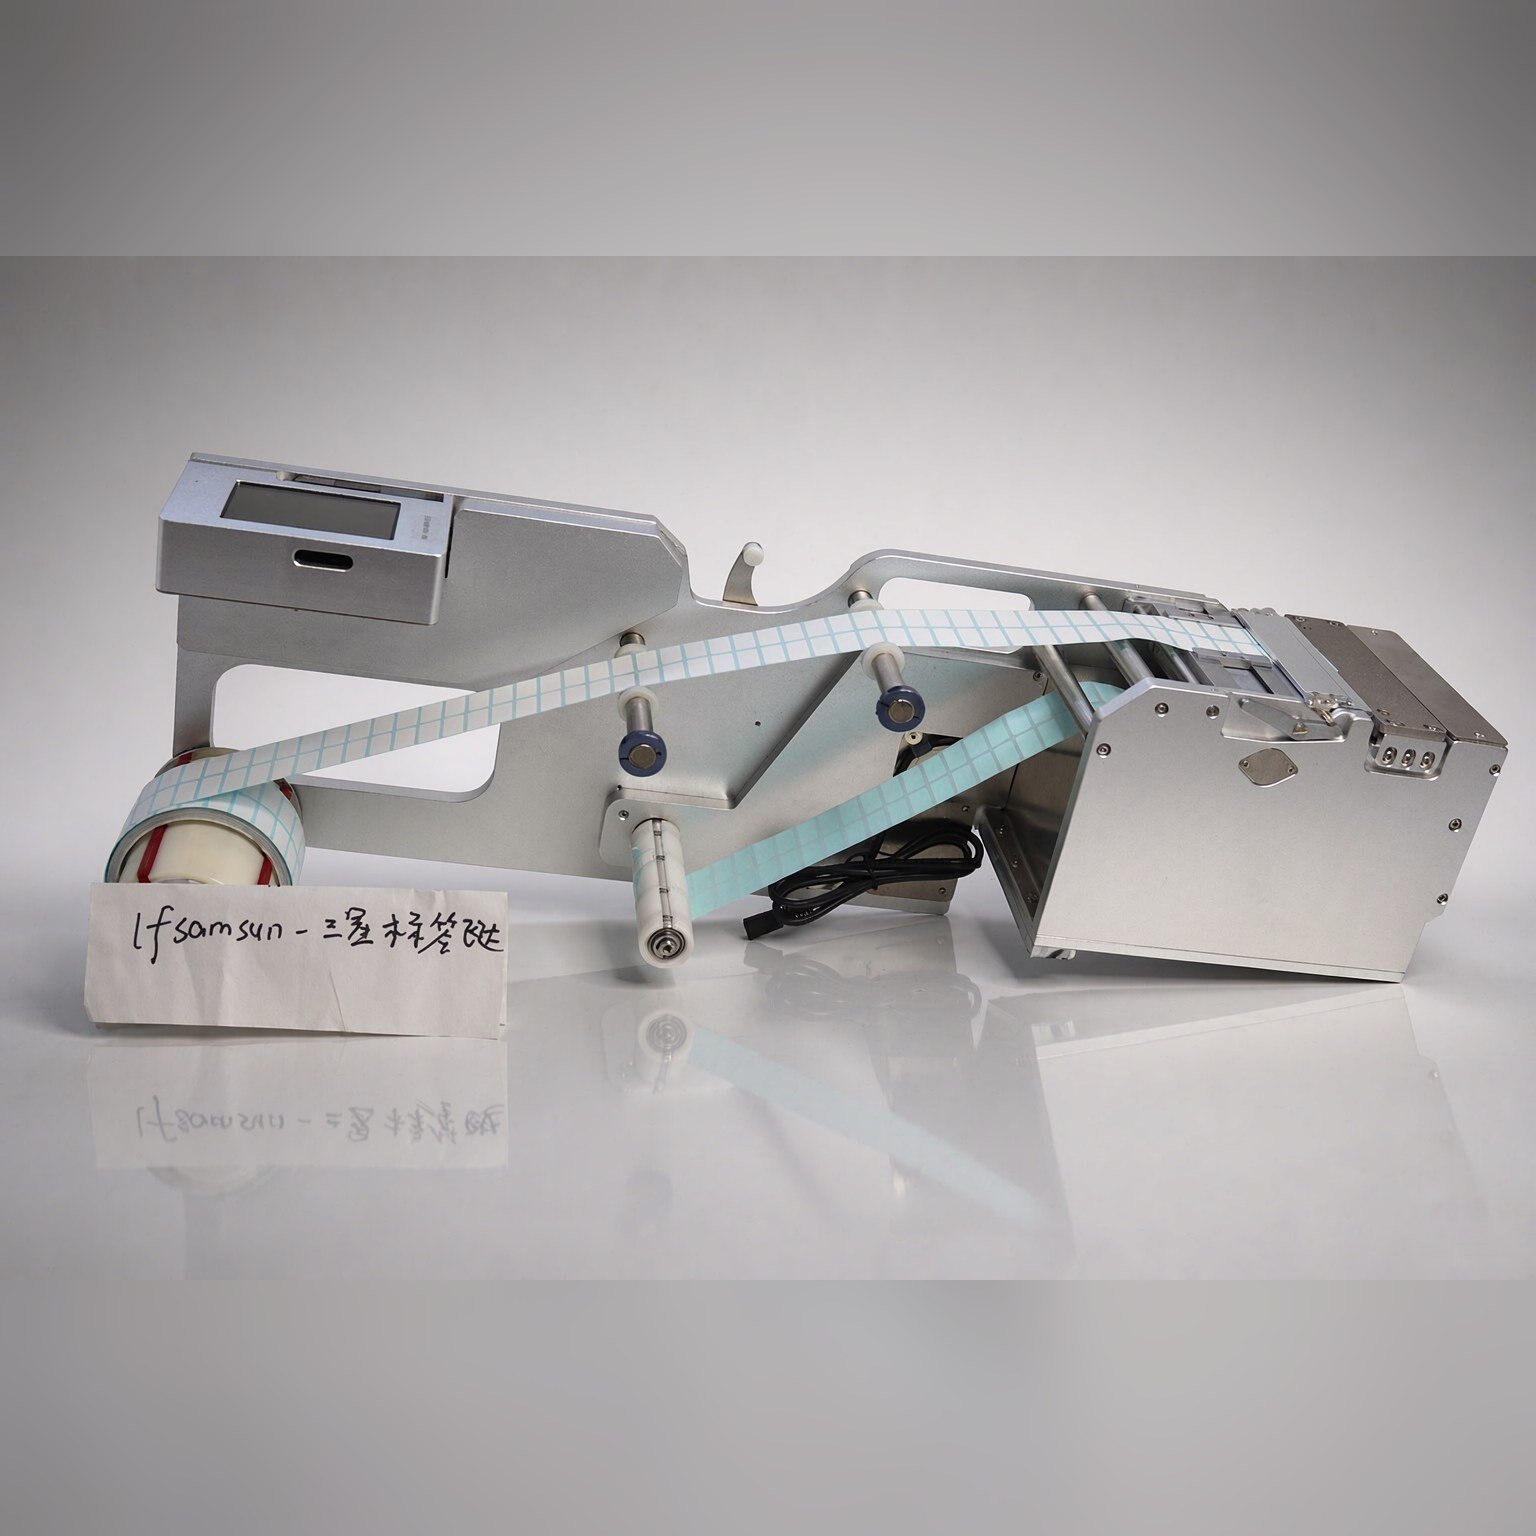
교체 후 재설정할 항목
교체는 위치 편차가 빈발하는 지점이며, 재설정 순서는 고정되어 있습니다:
- 먼저 입고 규격이 변하지 않았는지, 테이프 폭과 이형지 재질이 일치하는지 확인;
- 광섬유 작업 설정값을 다시 한 번 맞춤, 배치마다 이형지 투광도가 달라 감지 판독값이 변함;
- 가이드 폭 제한 블록과 압지편이 올바른 위치에 눌려 있는지 확인;
- 생산 수량을 초기화하여 이전 배치와 혼산 방지.
위치가 어긋나면 이 순서로 점검
- 픽업 위치에 도달 못함: 먼저 광섬유가 유소재를 무소재로 판정하는지 확인, 그 다음 공급 위치 값 확인;
- 지나침, 라벨 들뜸: 공급 위치 과대 또는 공급 속도 과대;
- 간헐적 편차: 먼저 한 롤 교체 비교하여 입고 변동인지 확인 후 파라미터 조정.
조정 순서를 뒤바꾸지 마십시오: 먼저 광섬유, 다음 공급 위치, 다음 공급 속도, 마지막 공급 지연.
이 세 가지 편차 중 앞 두 가지는 대부분 파라미터 문제이며, 수치를 바꾸면 즉시 효과를 볼 수 있습니다. 세 번째는 입고 또는 환경의 단기 변동에 가까우므로 먼저 파라미터를 바꾸지 말고 한 롤 교체 비교 후 결정하십시오.
보고 시 이 세 가지 수치를 포함
광섬유가 소재를 판정하지 못함, 라벨이 공급 위치에 도달 못함, 위치가 간헐적으로 어긋남 등 현장 문제는 세 가지 수치만 보고하면 위치를 파악할 수 있습니다 — 테이프 폭, 이형지 박리 난이도, 공급 주기 요구. 모델과 파라미터 기준은 라벨 피더를 참조하십시오. 지멘스(ASM) D 시리즈 플랫폼의 대응 기종은 LFSID-100이며, 배선과 신호 기준은 라벨 피더를 실장기에 연결하는 배선 방법을 참조하십시오.