
Fazit
Ob ein Etikett an der Entnahmeposition genau sitzt, hängt von zwei Stufen ab: Der Fasersensor ist für „Material vorhanden oder nicht" zuständig, der Touchscreen für „wie weit und wie schnell zugeführt wird". Ist die erste Stufe falsch beurteilt, lässt sich nachgelagert nichts stabil einstellen; ist die erste Stufe korrekt beurteilt, ist die Position nur eine Frage der Zahlenanpassung.
Die Faserstufe: Arbeitswert über dem Leerlauf-Messwert einstellen
Läuft das Etikett über den Faserpunkt, liest der Verstärker einen Erfassungswert. Die Regel lautet: Arbeitswert größer als Erfassungswert und Lampe leuchtet → Material vorhanden; Arbeitswert kleiner als Erfassungswert → kein Material.
Zwei Tasten auf dem Bildschirm vergrößern oder verkleinern den Arbeitswert. Die Vorgabe aus der Anleitung: Den Arbeitswert etwa 200 über dem Messwert bei „Erfassungsspalt ohne Material" einstellen. Zu niedrig eingestellt wird Material als Leerlauf erkannt – es kommt zu vorzeitiger Warnung oder Leerzuführung; zu hoch eingestellt wird Leerlauf noch als Material erkannt, und das Etikett kann nicht entnommen werden.
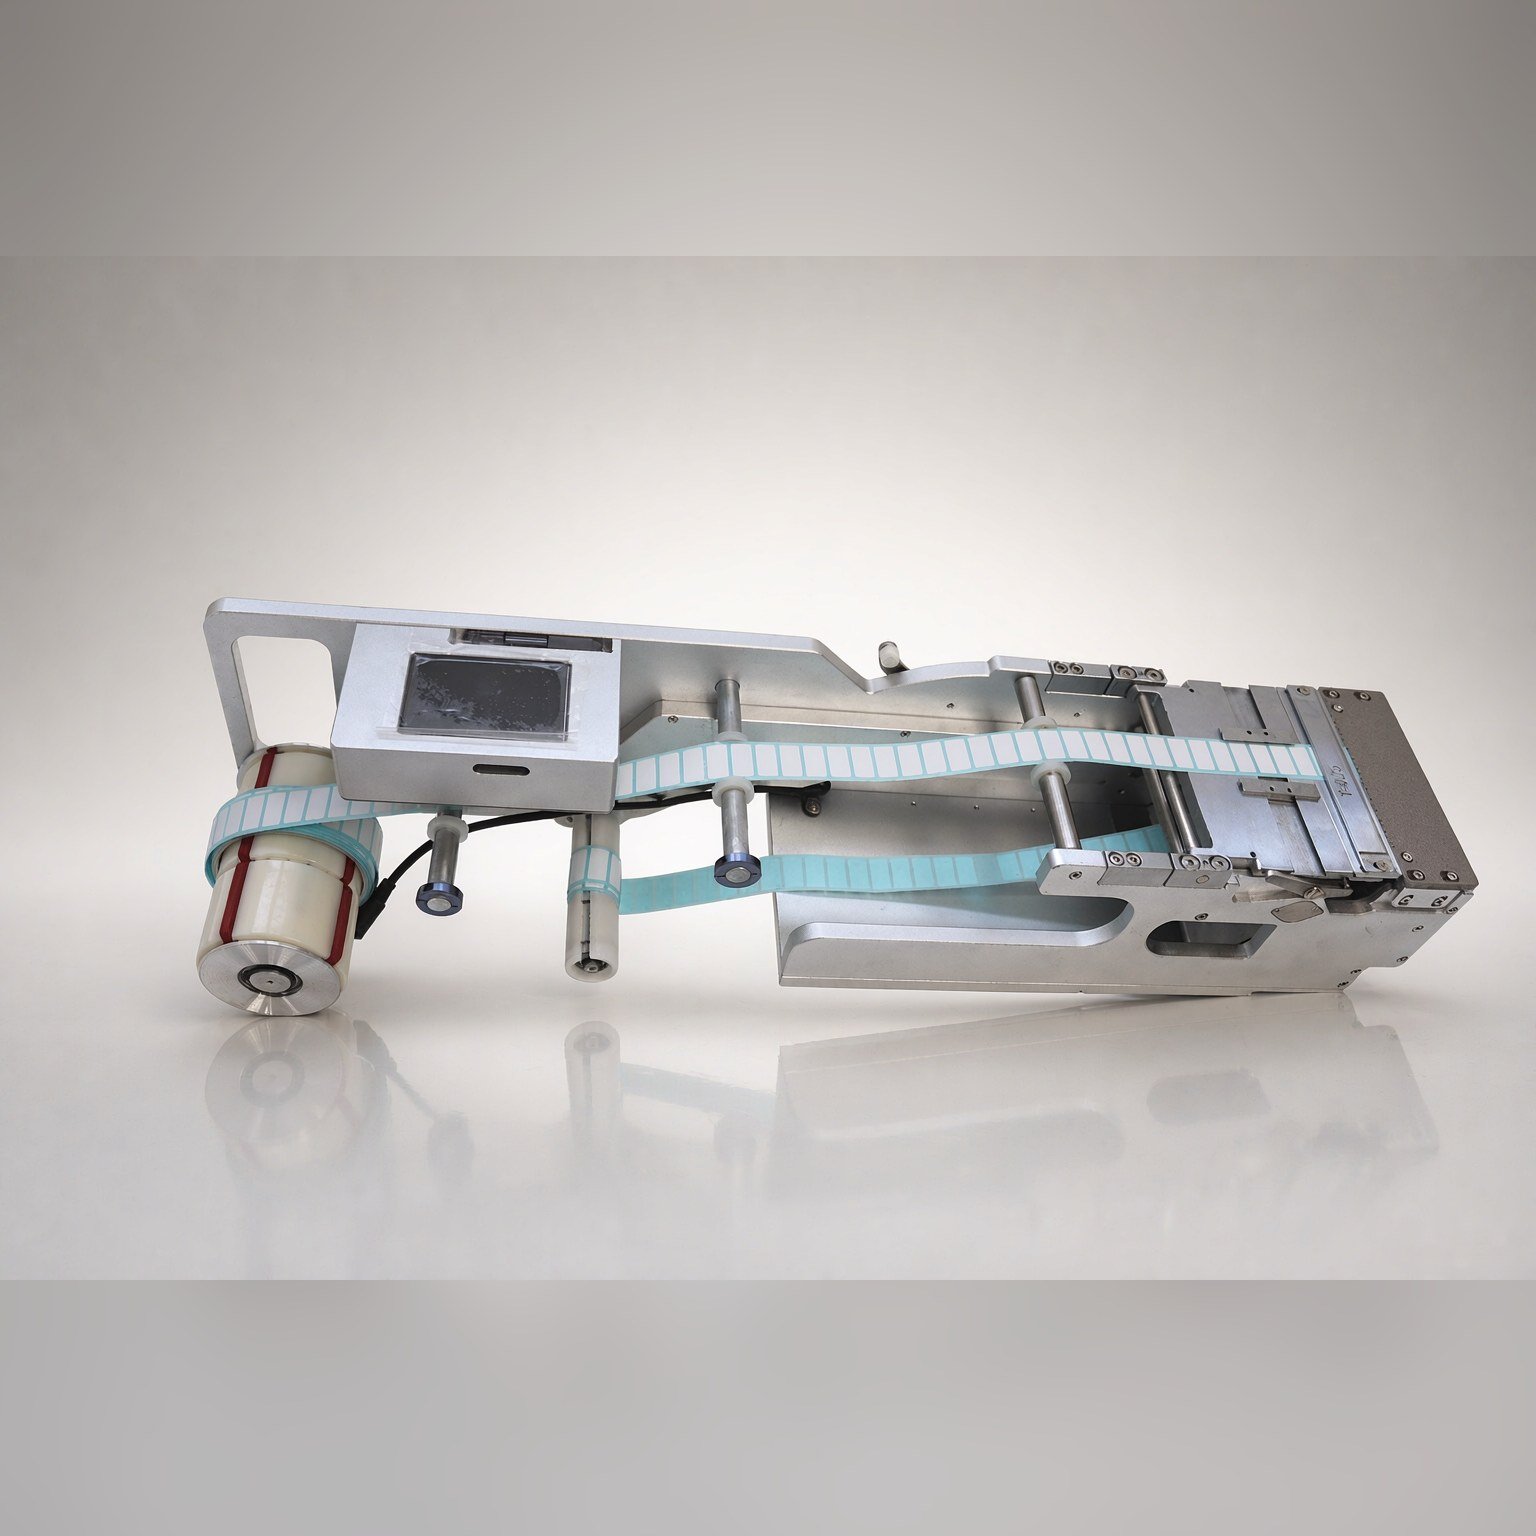
Die Touchscreen-Stufe: wie weit, wie schnell
Positionbezogene Einstellungen am Touchscreen:
| Einstellpunkt | Funktion | Vorgabe vor Ort |
|---|---|---|
| Arbeitsmodus | Automatik = Produktion, Manuell = Bestücken und Wechseln | Bei Produktion auf Automatik schalten |
| Zuführposition | Stellt die Zuführstrecke ein | Zu klein, wenn die Entnahmeposition nicht erreicht wird; zu groß bei aufgewölbten oder übergeschobenen Etiketten |
| Zuführgeschwindigkeit | Erst nach sauberem Ablösen einstellen | 30 bis 50, wenn keine Bestückungsgeschwindigkeit gefordert ist |
| Zuführverzögerung | Nach einem Etikett eine Wartezeit bis zum nächsten, Einheit 0,1 s | Verzögerung erhöhen, wenn die Düse langsam entnimmt und die Zuführung zu schnell ist |
Die Reihenfolge ist festgelegt: Zuerst das Ablösen sauber einstellen, dann die Zuführgeschwindigkeit ändern; nach einer Geschwindigkeitsänderung muss die Zuführposition nachjustiert werden. Umgekehrt – erst Position, dann Geschwindigkeit – bedeutet, die Einstellung doppelt zu machen.
Faser oder Touchscreen – was zuerst
Vor Ort gibt es eine Fehlbeurteilung, bei der eine ungenaue Fasererkennung für eine schlechte Positionseinstellung gehalten wird. Wird Material als Leerlauf erkannt, führt der Feeder vorzeitig zu, die Etiketten stauen sich außerhalb der Entnahmeposition – es sieht aus wie „übergeschoben". Wird Leerlauf als Material erkannt, entnimmt die Düse an einer leeren Stelle – es sieht aus wie „nicht zugeführt".
Bei instabiler Position daher zuerst ein Etikett mit Material und eines ohne Material nacheinander über die Faser laufen lassen, prüfen, ob die Lampenänderung mit der Regel übereinstimmt, und erst dann am Touchscreen Werte anpassen. Dieser Schritt dauert keine zwei Minuten und erspart eine Runde wiederholten Nachjustierens.
Manueller Modus für Bestücken, Wechseln und Feinabstimmung der Position
Im manuellen Modus stoppt der Feeder die Zuführung – für Bestücken und Neubelehrung; die Zuführtaste führt einmal zu, Vorwärts- und Rückwärtstaste bewegen die Rolle einen kleinen Schritt vor oder zurück. Im Automatikmodus addieren oder subtrahieren Vorwärts- und Rückwärtstaste den Wert der Zuführposition – vor Ort die praktische Methode zur Feinabstimmung.
Die Produktionsmenge zählt nach jeder zugeführten Etikettenreihe; langes Drücken setzt auf null. Vergleicht man pro Schicht die tatsächliche Ausgabemenge mit der Bestückungszahl im Programm und die beiden Zahlen stimmen nicht überein, sucht man im Zuführbereich.
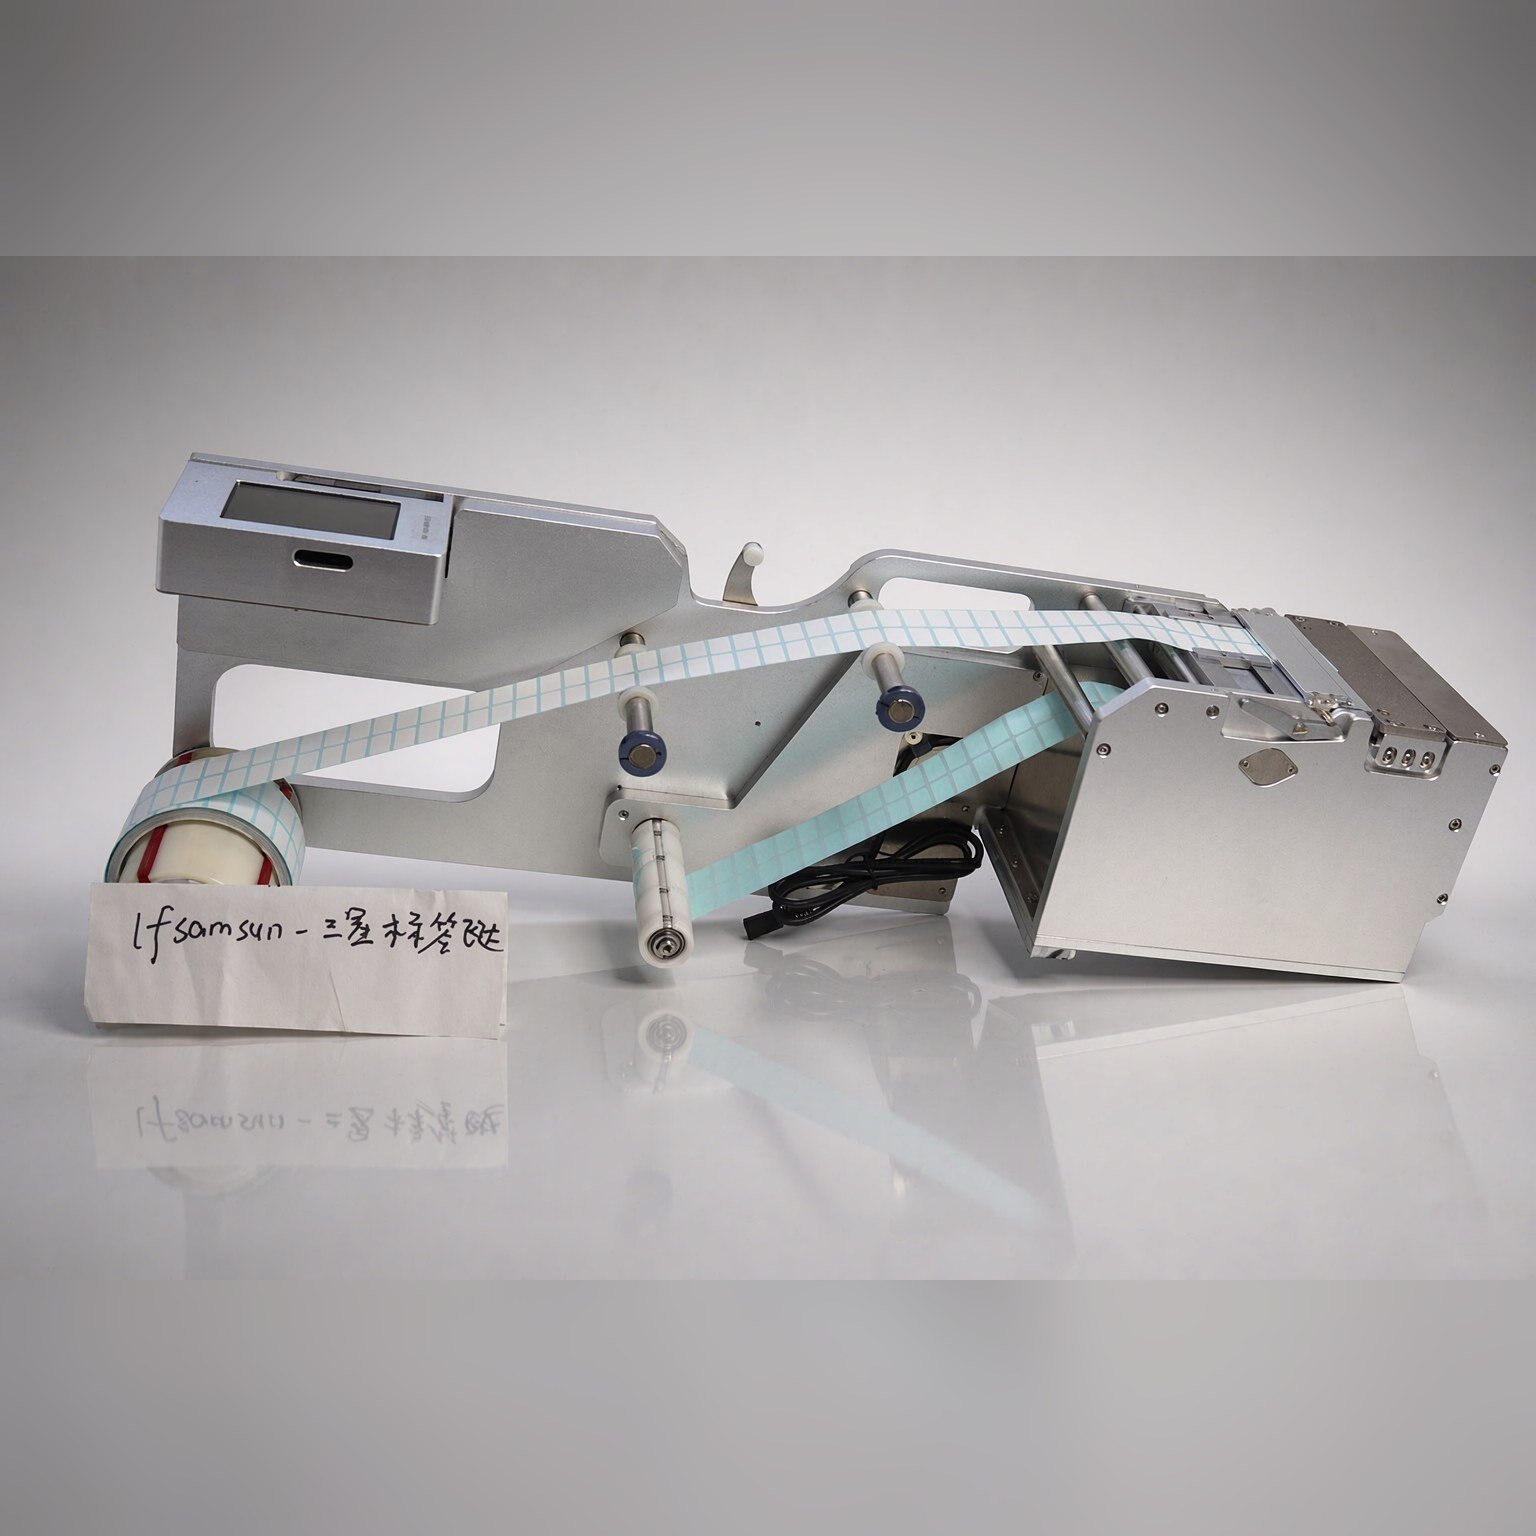
Was nach einem Materialwechsel neu eingestellt wird
Der Materialwechsel ist eine häufige Quelle von Positionsabweichungen; die Reihenfolge ist fest:
- Zuerst prüfen, ob die Spezifikation des zugeführten Materials unverändert ist, Bandbreite und Trägerpapier-Material übereinstimmen;
- Den Arbeitswert der Faser neu einstellen – unterschiedliche Chargen Trägerpapier haben unterschiedliche Lichtdurchlässigkeit, der Erfassungswert ändert sich;
- Prüfen, ob Breitenführungsblock und Niederhalteblech noch korrekt aufliegen;
- Produktionsmenge auf null setzen, um Vermischung mit der vorigen Charge zu vermeiden.
Bei Positionsabweichung in dieser Reihenfolge prüfen
- Entnahmeposition nicht erreicht: Zuerst prüfen, ob die Faser Material als Leerlauf erkennt, dann den Wert der Zuführposition;
- Übergeschoben, Etikett aufgewölbt: Zuführposition zu groß oder Zuführgeschwindigkeit zu hoch;
- Gelegentliche Abweichung: Zuerst eine andere Rolle zum Vergleich einlegen, prüfen ob es Materials Schwankung ist, dann Parameter ändern.
Die Reihenfolge nicht vertauschen: zuerst Faser, dann Zuführposition, dann Zuführgeschwindigkeit, dann Zuführverzögerung.
Von diesen drei Abweichungsarten liegen die ersten beiden meist an Parametern – nach der Zahlenänderung ist der Effekt sofort sichtbar; die dritte gleicht eher einer kurzfristigen Schwankung von Material oder Umgebung – nicht sofort Parameter ändern, erst eine andere Rolle zum Vergleich einlegen.
Bei der Meldung an uns diese drei Zahlen mitgeben
Faser erkennt Material nicht, Etikett wird nicht genau zugeführt, Position weicht gelegentlich ab – für diese Vor-Ort-Probleme genügen drei Zahlen zur Eingrenzung: Bandbreite, Ablöseschwierigkeit des Trägerpapiers, geforderte Zuführzykluszeit. Modelle und Parameter siehe Etikettenfeeder; das entsprechende Modell für die Siemens (ASM) D-Serie ist LFSID-100, Verdrahtung und Signal siehe Etikettenfeeder an den Bestückungsautomaten anschließen.