
Conclusión
Que la etiqueta esté precisa en la posición de recogida se divide en dos niveles: el sensor de fibra óptica se encarga de «si hay material», y la pantalla táctil de «cuánto avanza y a qué velocidad». Si el primer nivel falla, por más que se ajuste después, no habrá estabilidad; si el primer nivel acierta, la posición es solo cuestión de cambiar un número.
El nivel de la fibra óptica: el valor de ajuste de trabajo se sitúa por encima de la lectura sin material
Cuando la etiqueta llega al punto de la fibra, el amplificador lee un valor de detección. El criterio es: si el valor de ajuste de trabajo es mayor que el valor de detección y la luz está encendida, se determina que hay material; si el valor de ajuste de trabajo es menor que el valor de detección, se determina que no hay material.
Los dos botones en pantalla se encargan de subir o bajar el valor de ajuste de trabajo. El criterio de valor que da el manual es: situar el valor de ajuste de trabajo unos 200 por encima de la lectura de «sin material en el intervalo de detección». Si se ajusta bajo, el material se detectará como ausente, lo que se manifiesta como alarma anticipada o avance en vacío; si se ajusta alto, sin material se seguirá detectando como presente, y luego no se podrá recoger la etiqueta.
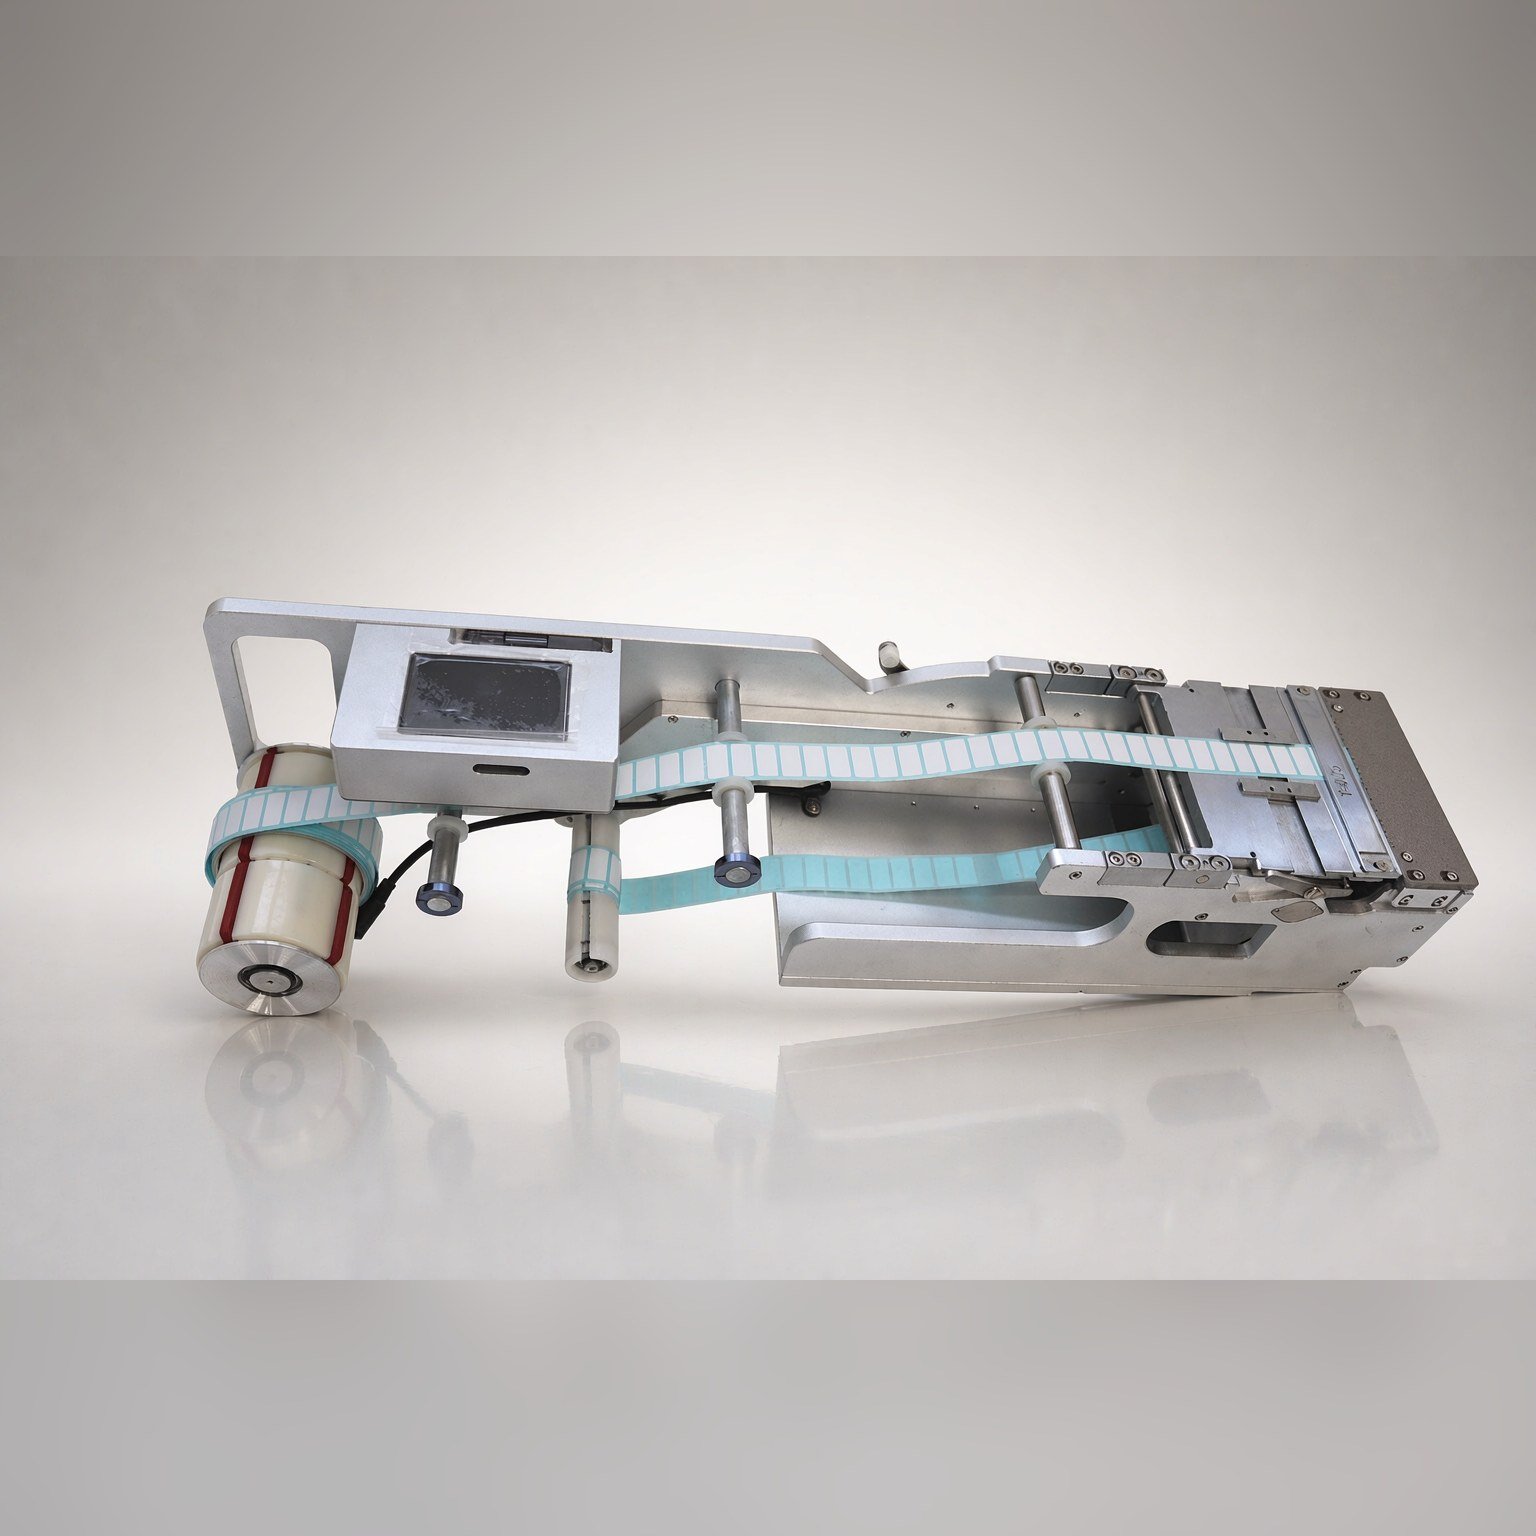
El nivel de la pantalla táctil: cuánto avanza y a qué velocidad
Ajustes relacionados con la posición en la pantalla táctil:
| Ajuste | Función | Criterio de valor en sitio |
|---|---|---|
| Modo de trabajo | Automático = producción, manual = carga y cambio de material | En producción, cambiar a automático |
| Posición de alimentación | Regula la distancia de avance | Si no llega a la posición de recogida, aumentar; si la etiqueta se levanta o se pasa, es demasiado grande |
| Velocidad de alimentación | Ajustar después de un despegue limpio | Si no se persigue la velocidad del pick-and-place, ajustar de 30 a 50 |
| Retardo de alimentación | Tras alimentar una etiqueta, esperar un tiempo antes de alimentar la siguiente, unidad 0.1 s | Si la boquilla recoge lento y la alimentación es algo rápida, aumentar el retardo |
El ajuste tiene un orden: primero dejar limpio el despegue, luego tocar la velocidad de alimentación; al cambiar la velocidad, la posición de alimentación debe reajustarse finamente. Hacerlo al revés, primero la posición y luego la velocidad, equivale a ajustar dos veces en vano.
Quién va primero, la fibra óptica o la pantalla táctil
En sitio hay un tipo de error de juicio que consiste en tomar una detección imprecisa de la fibra como una posición mal ajustada. Cuando la fibra detecta material como ausente, el alimentador avanza antes de tiempo y la etiqueta queda fuera de la posición de recogida, lo que parece «pasarse»; cuando detecta ausencia como presencia, la boquilla recoge en una posición vacía, lo que parece «no llegar».
Por eso, cuando la posición es inestable, primero pasar una pieza con material y una sin material por la fibra para confirmar que el cambio de luz coincide con el criterio, y luego volver a la pantalla táctil para ajustar los valores. Este paso no lleva más de dos minutos y ahorra una ronda de ajustes repetidos.
El modo manual sirve para cargar, cambiar material y ajustar finamente la posición
En modo manual el alimentador detiene el avance, y se usa para cargar y reenhebrar el material; la tecla de avance alimenta una sola vez, y las teclas de avance y retroceso hacen que el rollo avance o retroceda un pequeño paso. En modo automático, las teclas de avance y retroceso pasan a sumar o restar al valor de la posición de alimentación, que es la forma más cómoda de ajustar finamente la posición en sitio.
La cantidad de producción es el conteo tras cada fila de etiquetas alimentada, y se puede poner a cero con una pulsación larga. Comparar por turno la cantidad real de salida con la cantidad de colocación del programa; si los dos números no coinciden, hay que revisar el eslabón de alimentación.
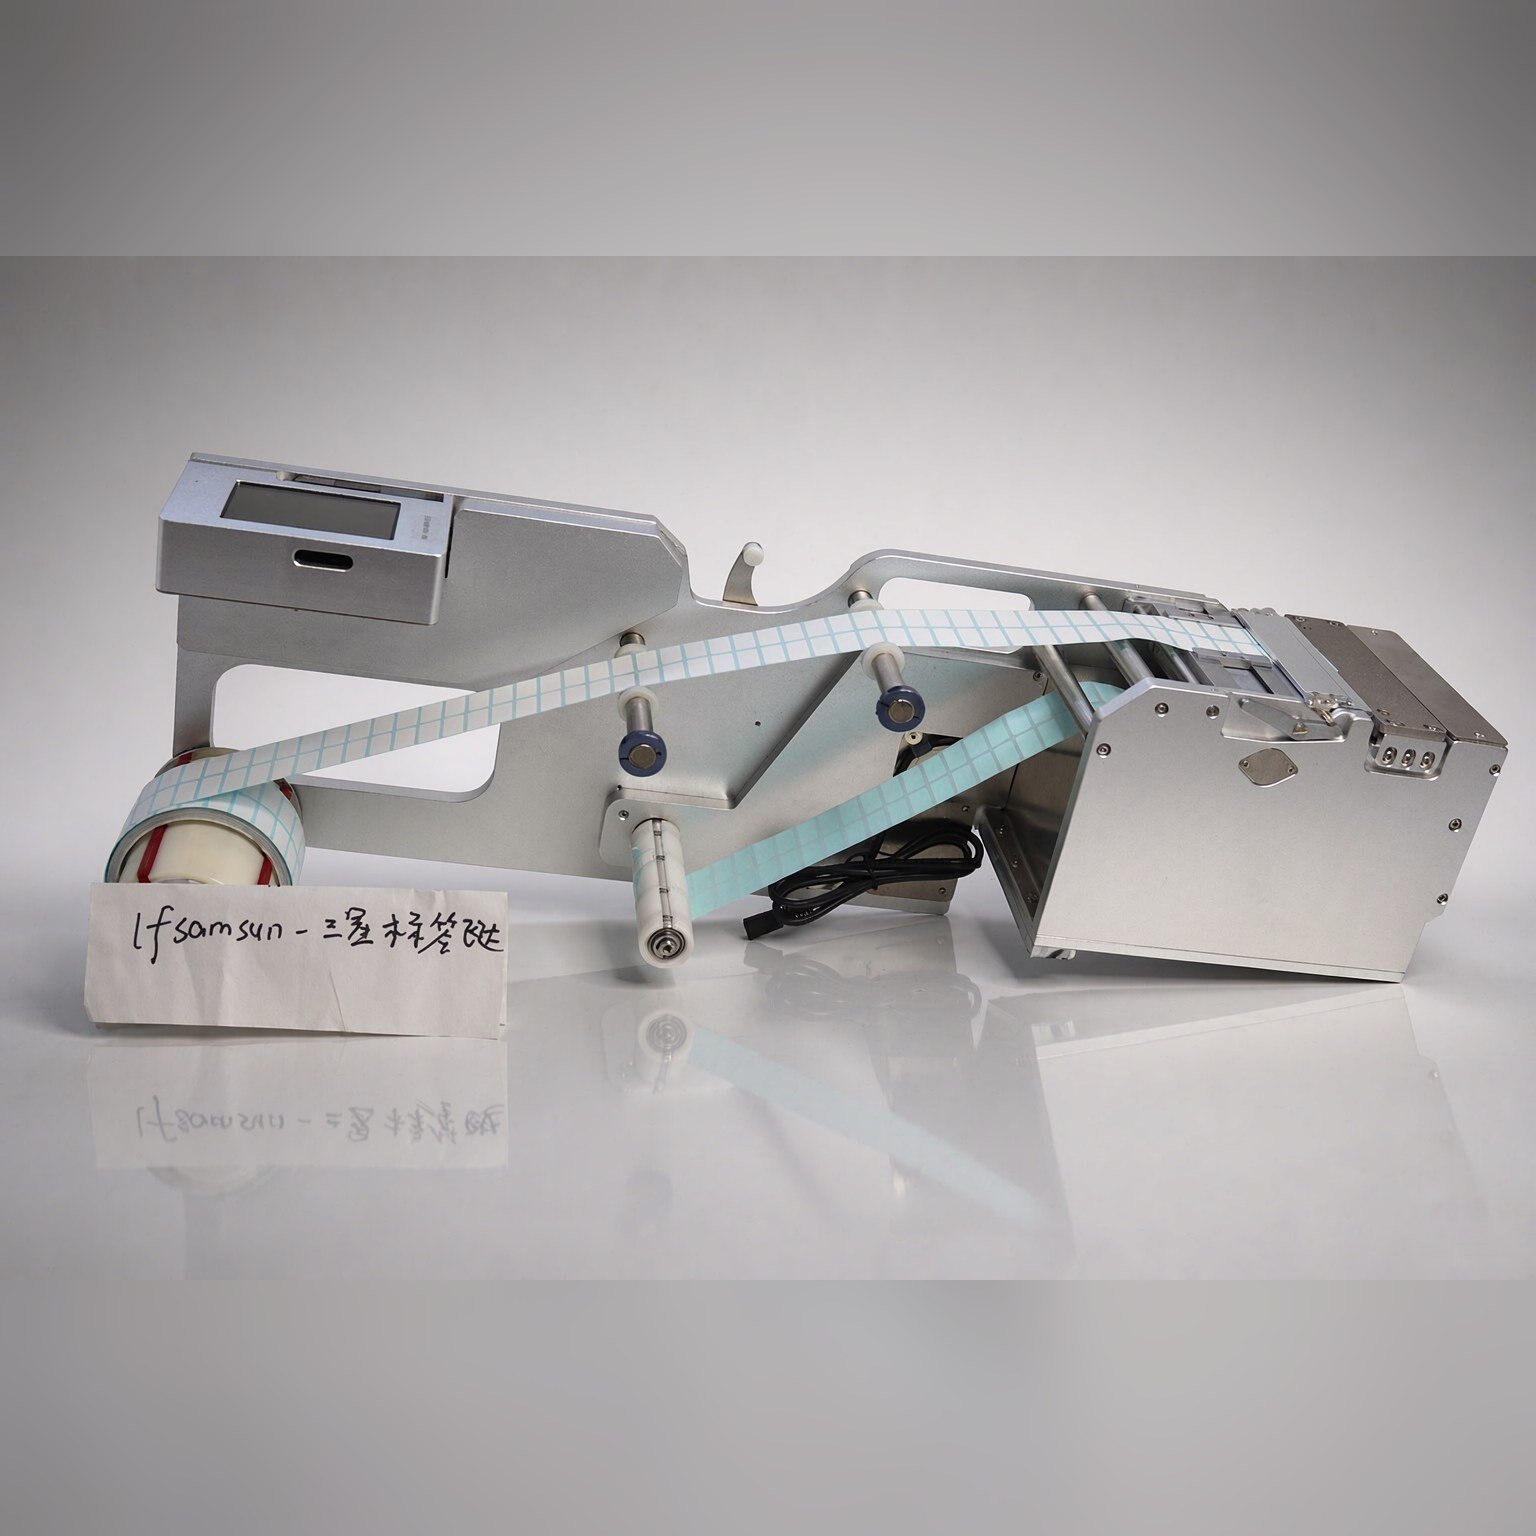
Qué hay que reajustar después de cambiar el material
El cambio de material es un punto de alta incidencia de desviación de posición; el orden de reajuste es fijo:
- Confirmar primero que la especificación del material entrante no ha cambiado, que el ancho de la cinta y el material del papel base son iguales;
- Volver a calibrar el valor de ajuste de trabajo de la fibra, ya que la transmisión de luz del papel base varía entre lotes y la lectura de detección cambia;
- Confirmar que el bloque limitador de ancho de guía y la placa de presión siguen en la posición correcta;
- Poner a cero la cantidad de producción para evitar mezclarla con el lote anterior.
Si la posición se desvía, revisar en este orden
- No llega a la posición de recogida: ver primero si la fibra detecta material como ausente, y luego el valor de la posición de alimentación;
- Se pasa, la etiqueta se levanta: la posición de alimentación es demasiado grande, o la velocidad de alimentación es demasiado alta;
- Se desvía de vez en cuando: cambiar primero un rollo de material para comparar y confirmar si es fluctuación del material entrante, y luego tocar los parámetros.
No invertir el orden de ajuste de parámetros: primero la fibra, luego la posición de alimentación, después la velocidad de alimentación y por último el retardo de alimentación.
De estos tres tipos de desviación, los dos primeros suelen estar en los parámetros, y tras cambiar los valores se ve el efecto en el momento; el tercero se parece más a una fluctuación breve del material o del entorno, así que no hay que apresurarse a cambiar parámetros, sino cambiar un rollo de material para comparar una vez antes de decidir.
Al reportarnos, traer estos tres datos
Problemas en sitio como que la fibra no distinga el material, que la etiqueta no llegue a la posición o que la posición se desvíe ocasionalmente se localizan reportando tres datos: el ancho de la cinta, la facilidad de despegue del papel base y el requisito de ciclo de alimentación. Para modelos y criterios de parámetros, ver alimentador de etiquetas; el modelo correspondiente a la plataforma serie D de Siemens (ASM) es el LFSID-100, y para el cableado y los criterios de señal, ver cómo conectar el alimentador de etiquetas a la máquina de colocación.