
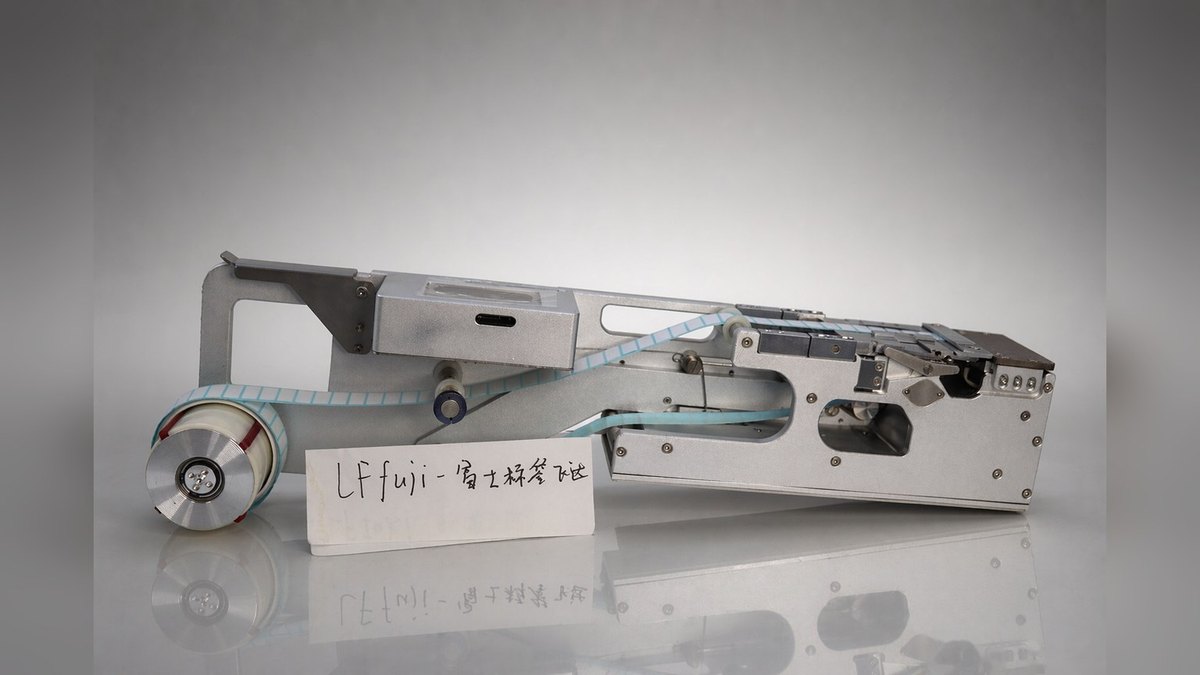
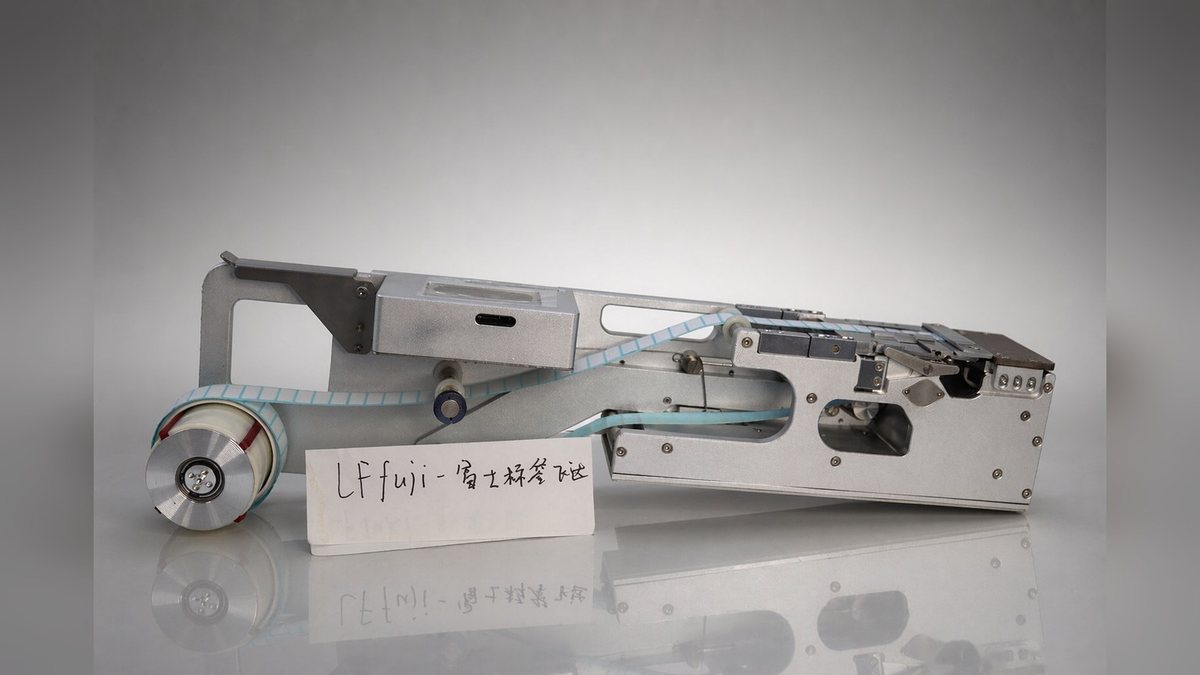
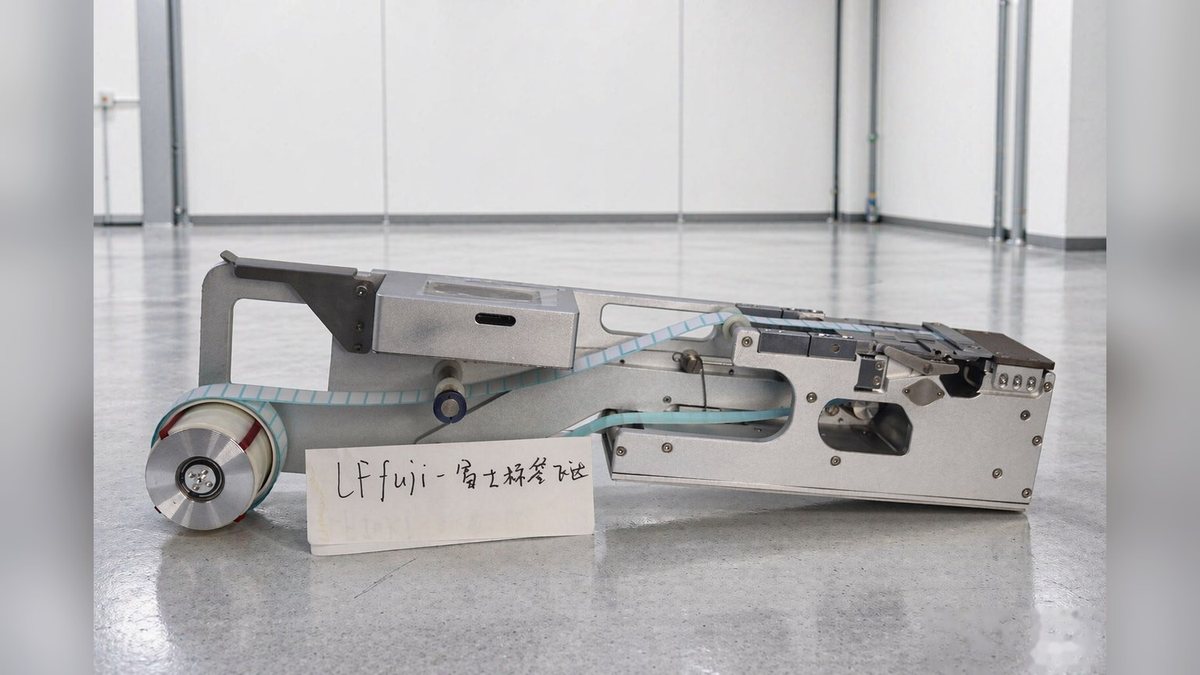
LFFUJI-100은 BestFeeder가 FUJI NXT 시리즈 마운터용으로 만든 롤 라벨 피더로, 마운터의 기존 피더 스테이션에 장착되며 헤드가 라벨을 픽업한 뒤 바로 기판에 부착합니다. 라벨 폭은 2–58 mm, 라벨 길이는 L2–40 mm를 커버하며, 단일 레인에 광섬유 센서 1개가 배치되고, 본체는 660 × 140 × 170 mm, 무게 5.6 kg입니다. 이미 NXT를 운영 중이면서 라벨 공정을 별도로 분리하고 싶지 않은 라인에 적합합니다: FPC 보강 스틸 플레이트, 마일러, 방진망, 명판 라벨 같은 소형 소재를 마운터 택트에 맞춰 함께 기판에 올릴 수 있습니다.
주요 파라미터
| 항목 | 값 |
|---|---|
| 모델 | LFFUJI-100 |
| 적용 기종 | FUJI NXT 시리즈 |
| 외형 치수 | 660 × 140 × 170 mm |
| 무게 | 5.6 kg |
| 라벨 폭 | 2–58 mm |
| 라벨 길이 | L2–40 mm |
| 레인 수 | 1 |
| 광섬유 센서 | 1 |
| 동작 전압 | 24 V DC, 전류 2 A 초과 필요 |
구조와 구성
테이프 경로는 라벨 장착 축 슬리브에서 시작합니다: 라벨 롤을 축 슬리브에 끼운 뒤 와인딩 롤러 축을 지나며, 스톱 링으로 라벨 롤을 제한하여 좌우 흔들림을 방지합니다. 가이드 폭 제한 슬라이더는 횡방향 위치를 잡아줍니다 — 내부의 세트 스크루를 풀면 라벨 롤 폭에 맞춰 가이드 블록을 이동할 수 있습니다. 이어서 테이프가 프레스 플레이트를 통과하며, 프레스 플레이트의 높이는 네 개의 세트 스크루로 라벨 두께에 맞춰 조정합니다. 프레스 커버 레버를 아래로 누르면 프레스 커버가 열리고, 테이프는 프레스 커버와 구동축 사이에 끼워지며, 레버를 놓으면 조여집니다. 박리된 빈 테이프는 폐테이프 회수 축 슬리브로 회수됩니다. 패널 한쪽에는 터치스크린이 있어 작업 상태, 공급 위치, 공급 속도, 공급 지연, 생산 수량을 화면에서 설정합니다. 본체는 단일 레인 구조이며, 본체 길이는 660 mm로 표준 피더 스테이션 폭 하나를 차지합니다.
적용 시나리오
다품종, 소량 기판이 이 모델의 주요 적용 분야입니다: 한 기판에 소형 라벨이 하나 또는 몇 개만 있는 경우, 피더로 마운터에 함께 공급하여 별도의 라벨 부착기와 한 번의 로딩/언로딩을 생략할 수 있습니다. 제품 전환이 잦을 때 라벨 피더는 마운터 프로그램과 함께 전환되므로 별도 생산 계획이 필요하지 않습니다. 라벨 면적이 크거나 부착 위치에 비전 정렬이 필요하거나, 공작물이 PCB가 아닌 경우에는 라벨 부착기 라인을 검토해야 합니다.
설치와 디버깅
장착 전에 피더 스테이션의 사용 가능 높이와 하중을 확인해야 하며, LFFUJI-100은 본체 길이가 660 mm이므로 장착 위치에 이 길이만큼 공간을 확보해야 합니다. 전원은 24 V, 전류는 2 A 초과여야 하며, 대전력 장비와 같은 전원 플러그를 공유하지 마십시오. 테이프 걸기는 위 섹션의 경로를 따르고, 테이프 각도를 정직하게 유지해야 하며, 치우치면 박리 위치가 불안정해집니다. 광섬유 앰프의 설정값은 디버깅의 핵심입니다: 설정값을 무재료 상태의 감지값보다 200 정도 크게 조정하면, 재료가 있을 때 램프가 켜져 안정적으로 검출됩니다. 화면 파라미터는 다음 순서로 조정하는 것을 권장합니다: 작업 모드를 먼저 수동으로 전환하여 상재와 교체를 하고, 공급 위치를 라벨 크기에 맞춰 조정합니다. 공급 속도는 마운터 택트를 추구하지 않을 때 30–50으로 두면 공급이 더 안정적입니다. 라벨 크기가 작고 로봇 픽업이 느린 경우 공급 지연을 약간 추가할 수 있으며, 단위는 0.1 s입니다. 마운터와 연동할 때는 파라미터에서 통신 신호를 설정하고 신호선을 올바르게 연결합니다. 박리가 어려운 소형 라벨은 박리 블레이드를 각도가 더 작은 면으로 교체하여 사용할 수 있습니다.
자주 묻는 질문
Q: 라벨이 제 위치에 공급되지 않으면 어떻게 하나요? A: 공급 위치 값을 크게 하십시오. 값이 작으면 테이프가 충분히 공급되지 않고, 크면 라벨이 들뜨거나 너무 많이 공급되므로 실제 상태에 따라 작은 단위로 미세 조정하십시오.
Q: 광섬유가 재료를 감지하지 못하면? A: 작업 설정값이 무재료 상태의 감지값보다 200 정도 큰지 확인하십시오. 설정값이 낮으면 계속 재료 있음으로 판정하고, 높으면 재료 없음으로 오판합니다.
Q: 교체 시 어떻게 조작하나요? A: 수동 모드로 전환한 뒤 상재, 교체하십시오. 수동 모드에서는 단일 스텝 공급 또는 라벨 롤을 앞뒤로 조금 이동할 수 있으며, 교체 후 자동 모드로 전환하여 생산을 계속합니다.
Q: 공급 속도를 높인 후 박리가 불안정하면? A: 속도 변경 후 공급 위치를 함께 미세 조정해야 하며, 둘은 연동됩니다. 공급 안정성을 우선하고 그다음 속도를 논하십시오.
Q: 마운터와 연동할 수 있나요? A: 가능합니다. 화면 파라미터는 라벨 부착기와의 통신 신호 설정을 지원하며, 전제는 신호선을 올바르게 연결하는 것입니다. 선 순서와 신호 요구 사항은 배선 및 통신 설명을 참조하십시오.
애프터서비스와 예비 부품
제품은 출하 전에 고객이 제공한 샘플에 따라 파라미터를 조정하며, 수령 후 전원을 연결하면 바로 사용할 수 있습니다. 조작이 익숙하지 않은 부분은 온라인 원격 지도를安排할 수 있으며, 부품 교체가 필요할 때는 제품을 반송하여 처리합니다. 보증 기간은 구매일로부터 1년이며, 보증 기간 내 제품 자체 품질 문제로 인한 고장은 무상 수리를 제공합니다. 보증 기간 초과, 비授权 인원의 분해·조립, 용제·산알칼리 또는 습한 환경 접촉, 이상 외력 충돌 등의 경우는 무상 범위에 포함되지 않으며, 보증 기간 외에도 수리 서비스를 제공하며 실제 교체 부품과 공수로 청구합니다.
LFFUJI-100의 적합성 확인에는 두 가지 정보만 필요합니다: 운영 중인 FUJI NXT 기종과 라벨의 최대 폭입니다. 이 두 항목을潘兴隆(Kenny Pan), 영업 매니저, 휴대폰/위챗 +86 134 2139 1163, Sales@baxida-tech.com으로 보내주시면 장착 규격과 구성 리스트를 제공해 드립니다.