
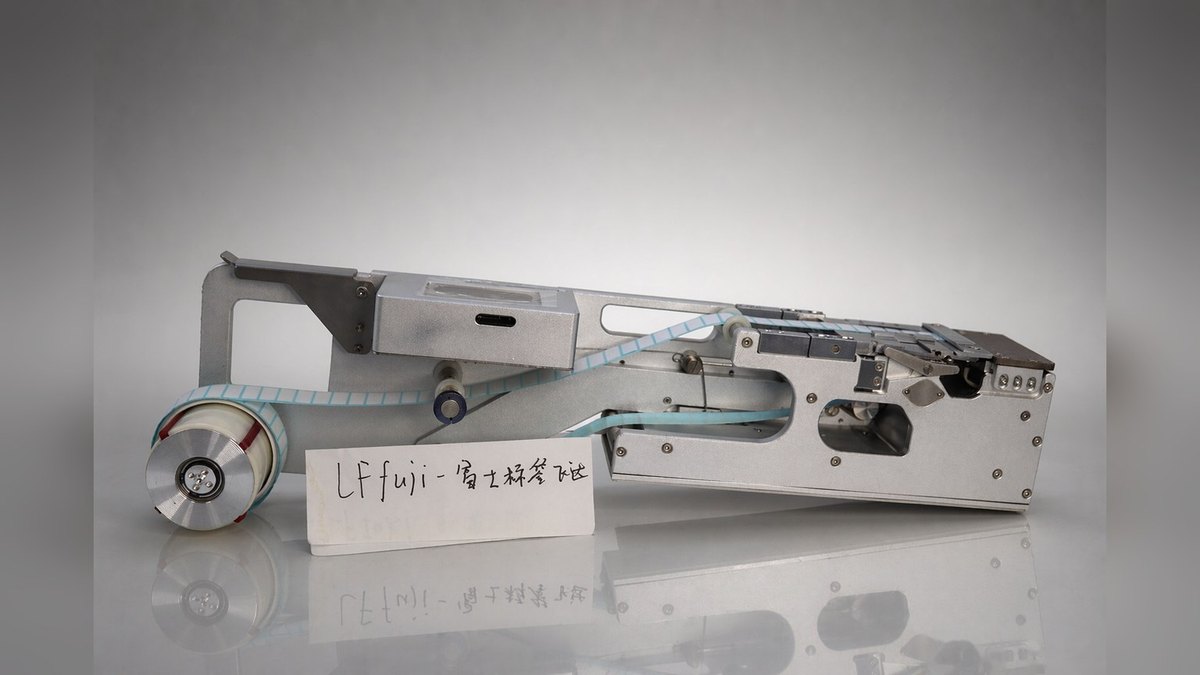
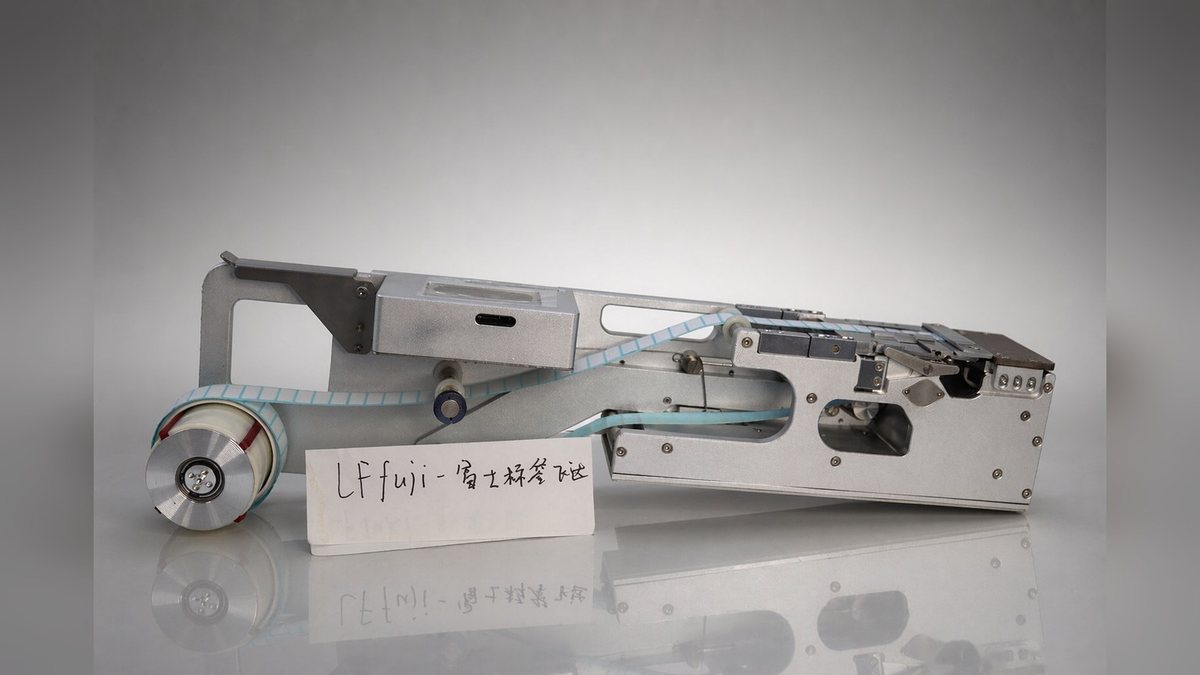
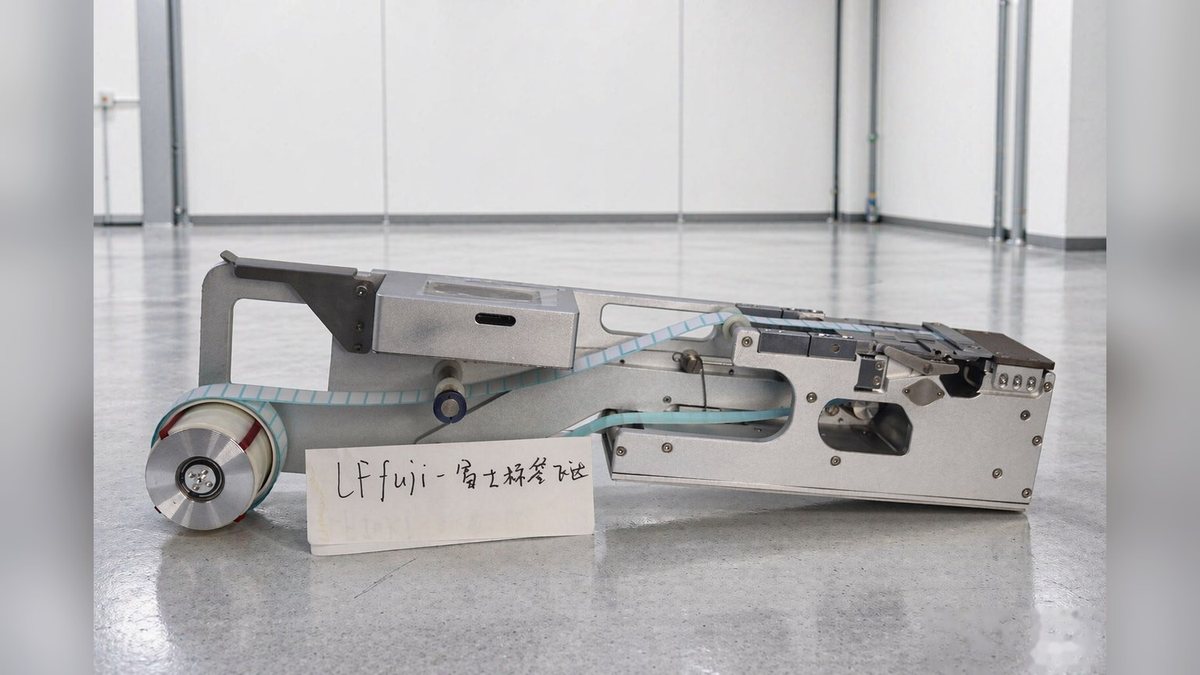
LFFUJI-100 是 BestFeeder 為 FUJI NXT 系列貼片機做的捲料標籤飛達,裝在貼片機原有的料站上,貼片頭取完標籤直接貼到板上。標籤寬度覆蓋 2–58 mm,標籤長度 L2–40 mm,單料道配一個光纖傳感器,機身 660 × 140 × 170 mm、重 5.6 kg。適合已經在跑 NXT、又不想把標籤工序單拎出來做的產線:FPC 補強鋼片、麥拉片、防塵網、銘牌標籤這類小片物料,都可以跟著貼片節拍一起上板。
主要參數
| 項目 | 數值 |
|---|---|
| 型號 | LFFUJI-100 |
| 適配機型 | FUJI NXT 系列 |
| 外形尺寸 | 660 × 140 × 170 mm |
| 重量 | 5.6 kg |
| 標籤寬度 | 2–58 mm |
| 標籤長度 | L2–40 mm |
| 料道數 | 1 |
| 光纖傳感器 | 1 |
| 工作電壓 | 24 V DC,電流需大於 2 A |
結構與配置
料帶路徑從標籤安裝軸套開始:料捲套上軸套後經過繞線輥軸,用擋圈給料捲限位,避免左右擺動。導向限寬滑塊負責橫向定位——鬆開裡面的機米螺絲即可按料捲寬度移動導向塊;隨後料帶穿過壓片,壓片的高度由四顆機米螺絲按標籤厚度調整。壓料蓋撥桿往下按打開壓料蓋,料帶夾在壓料蓋與主動軸之間,鬆開撥桿即夾緊。剝離後的空料帶由廢料帶回收軸套收走。面板一側是觸控螢幕,工作狀態、供料位置、供料速度、供料延時和生產數量都在屏上設定。整機單料道結構,機身長 660 mm,佔一個標準料站寬度。
適用場景
多品種、小批量的板子是這個型號的主要場合:一塊板上只有一個或幾個小標籤,用飛達隨貼片機上料,省掉單獨一台貼標機和一次上下料。產品換型頻繁時,標籤飛達跟著貼片程序一起切換,不需要額外排產。若標籤面積較大、貼附位置需要視覺對位,或者工件不是 PCB,則應改看貼標機產線。
安裝與調試
裝機前排確認料站可用高度與承重,LFFUJI-100 機身長 660 mm,裝位需留出這段長度。電源為 24 V,電流要大於 2 A,不要與大功率設備共用同一個電源插頭。穿料按上一節的路徑走,料帶角度保持正直,走偏會導致剝離位置不穩。光纖放大器的設定值是調試的重點:把設定值調到比無料狀態時的感應值大 200 左右,此時有料亮燈即為穩定檢測。屏上參數建議按這個順序調:工作模式先切手動做上料與換料,供料位置按標籤大小調到位;供料速度不追求貼片節拍時可以放在 30–50,供料更穩;標籤尺寸小、機械手取料慢的場合可加一點供料延時,單位是 0.1 s。需要與貼片機聯機時,在參數裡設定通訊信號並接好信號線。難剝離的小標籤可以把剝離刀片換到角度更小的一面使用。
常見問題
問:標籤送不到位怎麼辦? 答:加大供料位置數值。數值偏小料帶送不夠,偏大則標籤上翹或送太多,按實際狀態小步微調。
問:光纖檢測不到料? 答:檢查工作設定值是否比無料狀態的感應值大 200 左右,設定值偏低會一直判為有料,偏高則誤判無料。
問:換料時怎麼操作? 答:切到手動模式再上料、換料,手動模式下可單步送料或讓料捲前進、後退一小步,換完切回自動模式繼續生產。
問:供料速度調快後剝離不穩? 答:速度改變後供料位置要跟著微調,兩者是聯動的;優先保供料穩定,再談速度。
問:能跟貼片機聯動嗎? 答:可以。屏上參數支持設定與貼標機的通訊信號,前提是接好信號線,線序與信號要求可對照接線與通訊說明。
售後與備件
產品出貨前會根據客戶提供的樣品調好參數,收到後接上電源即可使用;操作不熟的地方可安排線上遠程指導,需要更換配件時把產品寄回處理。保修期自購買之日起一年,保修期內因產品本身質量問題導致的故障提供免費維修;超過保修期、非授權人員拆裝、接觸溶劑酸鹼或潮濕環境、異常外力衝撞等情形不在免費範圍內,保修期外仍可提供維修服務,按實際更換的配件與工時計費。
LFFUJI-100 的適配確認只需要兩個信息:你在跑的 FUJI NXT 機型,以及標籤的最大寬度。把這兩項發給潘興隆(Kenny Pan),銷售經理,手機/微信 +86 134 2139 1163,Sales@baxida-tech.com,我們會給出裝位口徑與配套清單。