
Kết luận
Báo giá qua lại vài vòng, phần lớn không phải vì giá không thống nhất được, mà vì bốn con số chưa được cung cấp đủ một lần: chiều rộng và chiều dài nhãn, quy cách cuộn và giấy đế, thương hiệu và model máy dán cùng vị trí trạm, lượng dùng mỗi ca và nhịp thay liệu. Bốn mục này tương ứng với cấp model, thiết lập bóc và cấp liệu, giao diện và hình dạng, số làn và số máy dự phòng. Chuẩn bị đủ rồi hỏi, model và giá thường chỉ một vòng là chốt được.
Một, chiều rộng và chiều dài nhãn: cấp model cắt theo mục này
Model feeder nhãn cuộn được phân đoạn theo chiều rộng nhãn. Lấy nền tảng Fuji làm ví dụ, LFFUJI-32 phủ 2–23 mm, LFFUJI-100 phủ 2–58 mm; nền tảng JUKI có LFJUKI-32 là 5–23 mm, LFJUKI-100 là 5–98 mm; nền tảng Panasonic chia ba cấp, LFPANA-32 là 2–23 mm, LFPANA-60 là 2–58 mm, LFPANA-100 là 2–98 mm. Chiều rộng rơi vào đoạn nào thì model định ở cấp đó.
Vì vậy đừng báo “khoảng 30 mm” — 30 mm vừa khít giữa hai cấp 23 và 58, báo cấp nào cũng sẽ phải quay lại xác nhận một lần. Hãy đưa giá trị đo thực tế hoặc bản vẽ nhãn: dài nhân rộng, khoảng cách từng tờ, hướng ra nhãn, bán kính góc bo. Chiều dài nhãn cũng phải nói, phạm vi chiều dài nhãn danh định của máy là L2–40 mm, nhãn vượt phạm vi cần xác nhận trước xem có chạy được không.
Nhãn rời là một cách tính khác: xem kích thước từng tờ nhãn và kích thước cả tờ giấy đế, không xem chiều rộng băng liệu.
Hai, quy cách cuộn và giấy đế: quyết định dao bóc và tốc độ khởi đầu
Cần ba đại lượng: đường kính trong lõi cuộn, đường kính ngoài cuộn, một cuộn chứa được bao nhiêu mét. Không có bảng thông số từ nhà sản xuất nhãn, dùng thước kẹp đo đường kính trong và ngoài cuộn, rồi nhân bước tiến từng tờ nhãn với số tờ một vòng là ước ra được lượng cuộn.
Chất liệu giấy đế nói riêng một câu. Giấy đế glassine và giấy đế PET trong suốt có độ truyền sáng và cảm giác bóc khác nhau, ảnh hưởng trực tiếp đến hai thiết lập: dao bóc dùng mặt nào, tốc độ cấp liệu bắt đầu thử từ giá trị nào. Cùng một feeder đổi một loại giấy đế, hai mục này thường phải điều chỉnh lại theo.
Ba, thương hiệu, model và vị trí trạm của máy dán: quyết định bản chuyên dụng hay bản tiêu chuẩn
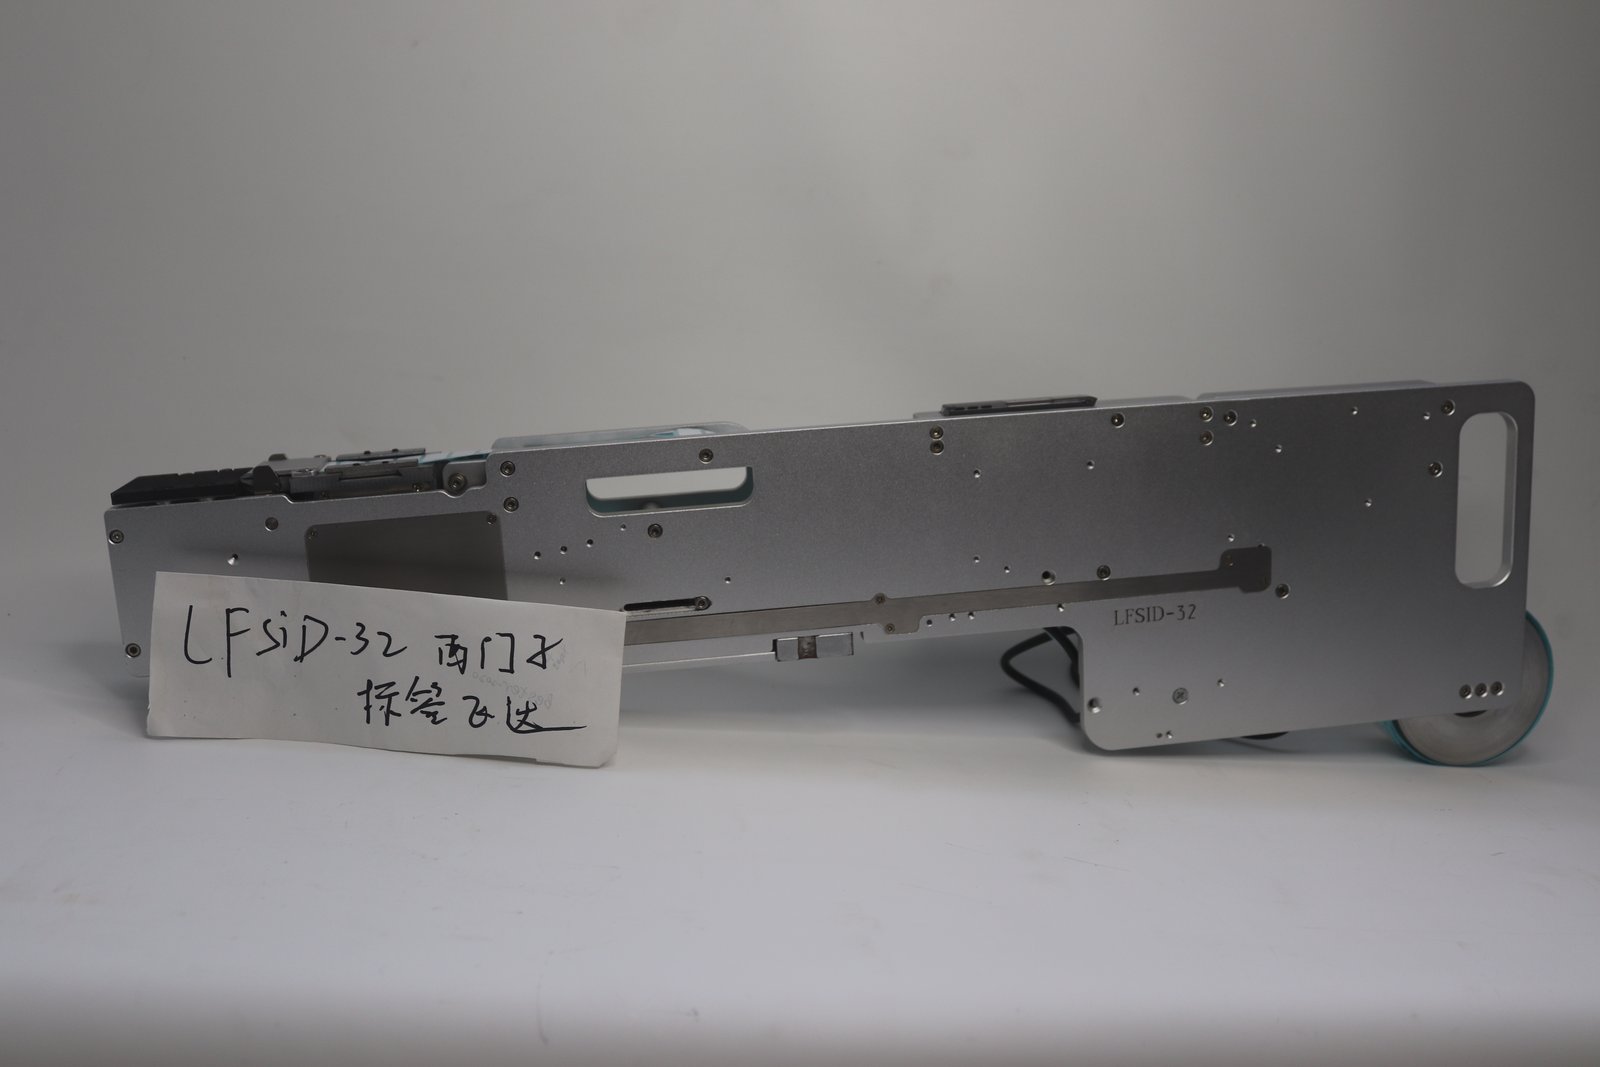
Cùng một thương hiệu, các dòng khác nhau có giao diện và hình dạng không dùng chung. Dòng YS và dòng YV của Yamaha được viết tách nhau ngay ở hậu tố model; phía ASM, LFSID-100 tương ứng dòng D, LFSIX-60 tương ứng dòng X; nền tảng Samsung (Hanwha) dùng LFSUMSUNG-60. Ghi đầy đủ model trên bảng tên máy, đừng chỉ ghi thương hiệu.
Vị trí trạm cũng phải nói: định lắp ở trạm nào, trạm liền kề có chỗ không, trên máy còn feeder nào khác cần dời không. Máy thân hẹp có thể tiết kiệm chỗ trong trạm nhỏ, nhưng phương án tiết kiệm chỗ phải biết kích thước hiện trường trước mới đưa ra được.
Bốn, lượng dùng mỗi ca và nhịp thay liệu: quyết định số làn và máy dự phòng
Một ngày mấy ca, mỗi ca tiêu thụ bao nhiêu tờ nhãn, thay liệu mấy lần, trên dây chuyền có mấy máy dán. Mấy con số này quyết định chọn mấy làn (số làn trong bảng model từ 1 làn đến 14 làn đều có) và kích thước cuộn; tổn thất thời gian dừng dây chuyền thay liệu thường đáng tính hơn chênh lệch giá thiết bị本身. Cách phối số lượng, có thể tham khảo một dây chuyền cần lắp mấy feeder nhãn.
Tiện thể nói rõ ba việc
- Đổi máy hay lần đầu lên dây: đã có thiết bị cùng loại đang dùng chưa, quyết định có cần cải máy, thêm dây tín hiệu, kèm phụ kiện lắp đặt không.
- Nhu cầu kết cấu đặc biệt: đục lỗ, lùi sau, bóc dưới, cắt, nhãn dễ xé — các kết cấu này trong bảng model đều có đoạn tương ứng, xác nhận theo chất liệu nhãn và cách bóc, đừng đợi đến giai đoạn báo giá mới phát hiện chọn là kết cấu thường.
- Nơi nhận hàng và loại tiền: trong nước báo giá theo Nhân dân tệ, xuất khẩu theo USD, điều kiện thương mại xác nhận theo nơi nhận hàng, điều khoản cụ thể lấy báo giá làm chuẩn.
Hai điểm làm lại thường gặp
- Chỉ báo chiều rộng không báo chiều dài: chọn đúng cấp chiều rộng, đến lúc nạp liệu mới phát hiện chiều dài nhãn vượt hành trình kết cấu lùi sau hoặc đục lỗ, kết cấu phải chọn lại.
- Lượng dùng báo theo đỉnh mùa cao điểm: báo số theo sản lượng ca đỉnh xuất hàng, model chọn lớn một cấp, ngày thường chạy lô nhỏ không cần lượng nạp lớn đến vậy, chọn model và cảnh dùng không khớp nhau.
Cách gọn việc: chụp ba tấm ảnh
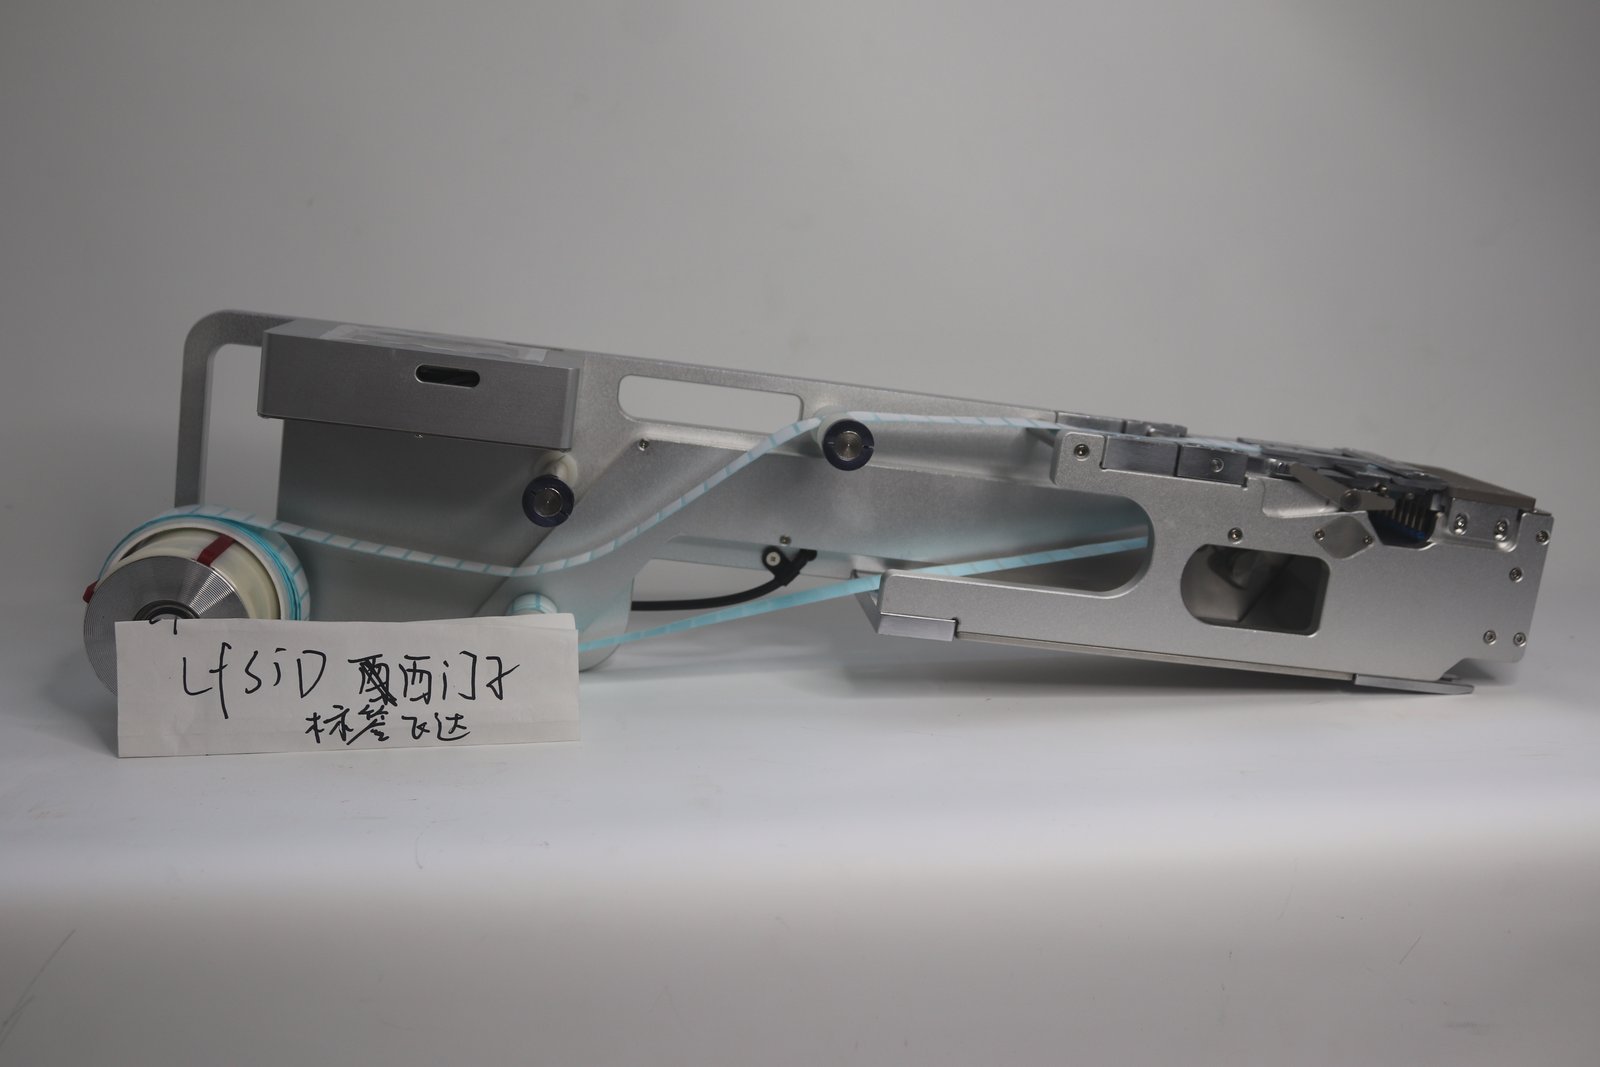
Cả cuộn nhãn, một tờ nhãn kèm giấy đế, bảng tên model máy dán, ba tấm ảnh điện thoại cộng một câu “mỗi ca dùng bao nhiêu”, cơ bản là định được model và giá. Hình ảnh chính xác hơn mô tả bằng chữ, cũng bớt hỏi qua lại.
Gửi cho chúng tôi kèm mấy mục này
| Mục | Cách đưa | Quyết định gì |
|---|---|---|
| Kích thước nhãn | Bản vẽ hoặc đo thực tế dài×rộng, khoảng cách từng tờ | Cấp model, có chạy được không |
| Chiều dài nhãn | Giá trị đo thực tế, ghi rõ có vượt 40 mm không | Kết cấu có cần đổi không |
| Quy cách cuộn | Đường kính trong, đường kính ngoài, lượng cuộn | Tần suất thay liệu, lượng nạp |
| Chất liệu giấy đế | Glassine / PET, kèm ảnh | Hướng dao bóc, tốc độ khởi đầu |
| Máy dán | Thương hiệu + model trên bảng tên + vị trí trạm | Bản chuyên dụng hay bản tiêu chuẩn, hình dạng |
| Lượng dùng | Số tờ mỗi ca, số lần thay liệu, số máy | Số làn, số máy dự phòng |
| Thiết bị hiện dùng | Có thiết bị cùng loại không, có cần cải máy không | Phụ kiện và khối lượng thi công |
Phân cấp model và nền tảng tương thích xem feeder nhãn; mục nào chưa chắc, gửi ảnh và tình hình hiện trường qua, xác nhận trước rồi báo giá.