
결론
화난(华南)의 이 EMS 공장은 4개의 SMT 라인을 보유하고 있으며, 다품종 소량 생산으로 하루 3~5회 라인 전환을 한다. 라벨은 기존에 후단에서 수작업으로 한 장씩 부착했고, 라인 전환 시 라벨 부착 공정은 배치를 기다려야 했으며, 부착이 어긋나면 재작업도 필요했다. LFSID-100S L/R을 장착한 후, 라벨은 부품과 동일한 실장 프로그램으로 진입하고, 자재 교체는 「라인 정지 후 수작업 대기」에서 「스테이션 릴 교체」로 바뀌었다.
생산 라인과 기존 라벨 부착 방식
4개 라인은 소량 주문을 처리하며, 동일 기판에는 보통 1~2개의 라벨 위치만 있다: 시리얼 번호 QR 코드, 모델 라벨, 일부 기종에는 인증 라벨 1장이 포함된다. 배치는 수십 장에서 수백 장까지이며, 라인 전환 빈도가 단일 라인 생산량보다 납기에 더 큰 영향을 미친다.
기존 방식은 라벨을 라인 외부에 두는 것이었다: 후단에 라벨 부착 공정을 두고, 기판 유형에 따라 수작업으로 정렬하여 부착했다. 라인 전환 시 이 공정은 이전 라인의 기판이 모두 지나가야 비로소 확보되었고, 라벨도 기종별로 다시 분류해야 했으며, 부착이 어긋나면 떼어내고 다시 부착해야 했고, 떼어낸 기판 표면에는 접착제가 남았다.
선정 및 구성
LFSID-100S L/R을 선택한 데에는 두 가지 직접적인 이유가 있다.
첫째는 라벨 크기 범위이다. 이 공장에서 사용 중인 라벨 폭은 10여 mm의 QR 코드부터 80여 mm의 모델 라벨까지 있으며, LFSID-100S의 적용 라벨 폭은 5–98 mm, 라벨 길이 L2–40 mm로, 한 기종으로 모든 사용 중인 자재를 커버할 수 있다. 본체 450 × 135 × 320 mm, 무게 8 kg으로, 스테이션 구조에 맞춰 인터페이스를 갖추고 표준 스테이션 위치에 장착된다. 열 수는 프로그램 내 라벨 종류에 따라 정하며, 1–8열 범위로 현재 주문 구조를 충분히 커버한다.
둘째는 스테이션 상부 공간이다. -S는 상부 디스플레이 단축 구조로, 본체 높이가 장축 구조보다 낮아 상단 열 스테이션에 장착할 때 기기 커버 내측에 닿지 않고 인접 스테이션의 픽업 경로도 방해하지 않는다. L 좌측 상부 공급과 R 우측 상부 공급 두 방향을 선택할 수 있어, 4개 라인의 스테이션 배치가 완전히 동일하지 않으므로 라인 전환 시 고정 스테이션에 국한될 필요가 없다.
장착 및 디버깅
장착은 네 단계로 나뉜다: 피더를 스테이션에 밀어 넣고 잠금, 실장기에서 픽업 신호와 진공 연결, 자재 통과, 광섬유 정렬. 스테이션 높이는 피더 표준 20 mm에 맞춰 교정하며, 높이가 맞지 않으면 노즐 픽업 높이도 어긋난다. 자재 통과는 박리 나이프 쪽으로 진행하며, 이형지가 가이드 블록 중앙을 통과하고 라벨은 위를 향한다. 광섬유의 작업 설정값은 이형지 투광도에 맞춰 조정하며, 판정 기준은 자재 없음 판독값 위에 둔다.
디버깅에서 시간이 비교적 많이 소요되는 두 가지: 첫째는 라벨 폭 등급 전환으로, 동일 피더에서 QR 코드에서 모델 라벨로 전환하려면 가이드 폭 제한 블록 세트를 교체하고 교체 후 광섬유를 다시 정렬해야 한다. 폭 차이가 큰 두 등급을 같은 날 반복 전환하는 경우 폭에 따라 피더 두 대를 배치한다. 둘째는 라벨 박리 위치로, 초도품은 눈금편으로 교정하여 박리 나이프 날부터 노즐 픽업 위치까지의 거리를 정확히 측정하고, 이후 라벨 폭을 전환할 때마다 재확인한다.
장착 후 변화
변화는 라인 전환 동작 순서에 있다: 기존에는 후단 수작업 라벨 부착 완료를 기다린 후 새 기종을 투입했으나, 이제는 프로그램이 새 모델로 전환되면 피더가 스테이션 주소를 따라가고, 라벨이 실장 과정에서 함께 부착되어 후단에서 별도로 라벨 부착 공정을 배치하지 않는다. 기존 라인에서 라벨 부착을 담당하던 인원은 육안 검사와 포장으로 전환되었다.
라벨 부착 위치는 장비 좌표에 의해 결정되며, 동일 기판 유형을 반복 생산할 때 위치가 일정하여 수작업 정렬의 편차가 없다. 초도품 검사는 PCBA 초도품과 함께 진행하며, 샘플링 검사 기록에는 라벨 위치 좌표와 박리 상태를 기록한다.
고객 승인 시 「후단에 전담 라벨 부착 위치를 두지 않음」을 확인했으며, 감축된 인원은 고객의 교대 근무 일정에 따른다. 라인 전환 시간과 수율은 고객 통계 기준에 따르며, 본문에서는 인용하지 않는다.
자주 묻는 질문
4개 라인에 각각 1대씩 배치해야 하나요? 주문 배치에 따라 다릅니다: 라인 전환 빈도가 높은 라인은 개별 배치하고, 전환이 적은 라인은 몇 대를 교대로 사용하며, 피더는 작업 지시에 따라 라인을 이동하고 인터페이스와 신호는 동일한 세트를 사용합니다.
-S 단축 구조와 장축 구조는 어떻게 선택하나요? 스테이션 상부 여유 공간과 인접 스테이션 간격을 확인합니다: 공간이 협소하고 상단 열 스테이션에 장착하는 경우 -S를 선택하고, 더 많은 자재 채널이 필요한 경우 장축 구조로 평가합니다.
라벨 폭을 자주 전환하는 경우 어떻게 하나요? 폭 차이가 큰 경우 폭에 따라 피더 두 대로 분리하고, 차이가 작은 경우 가이드 폭 제한 블록 세트를 교체한 후 광섬유를 정렬하고, 교체 후 라벨 박리 위치를 재확인합니다.
실장기 기종과 라벨 크기에 따른 적합성 확인이 필요하시면 직접 연락해 주십시오: 판싱룽(Kenny Pan) · 영업 매니저 · 전화/위챗 +86 134 2139 1163 · Sales@baxida-tech.com
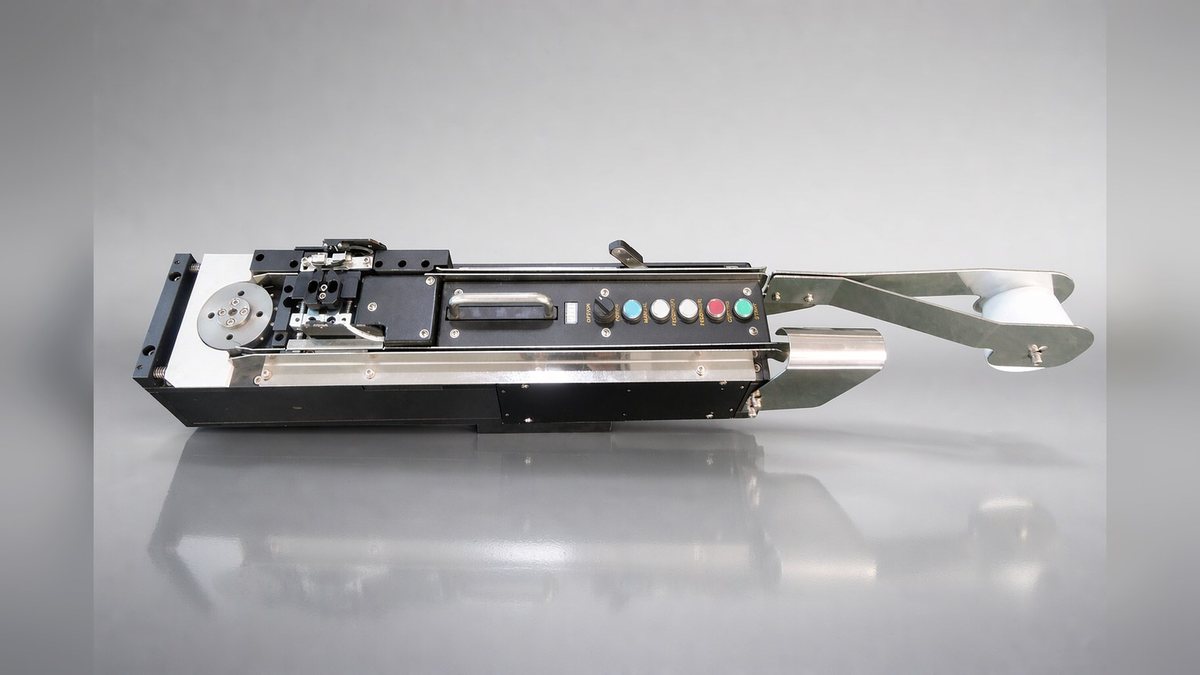
장비 실사: LFSID-100S L/R 롤 라벨 피더
본문은 전형적인 작업 조건의 시나리오 예시이며, 특정 고객 프로젝트가 아닙니다. 구체적인 구성은 선정 확인을 기준으로 합니다.