
結論
這家華南的 EMS 廠有四條 SMT 線,做多品種小批量,一天換線三到五次。標籤原來由尾段人工逐片貼,換線時貼標工位要等排、貼偏也要返工。裝上 LFSID-100S L/R 之後,標籤跟元件進同一份貼片程序,換料從「停線等人工」變成「站位換捲」。
產線與原來怎麼貼標
四條線跑小批量訂單,同一塊板通常只有一兩個標籤位:序號二維碼、型號標,少數機型帶一張認證標。批量從幾十片到幾百片,換線頻次比單線產量更影響交期。
原來的做法是標籤留在線外:尾段設一個貼標工位,標籤按板型手工對位貼。換線時這個工位要等上一條線的板走完才騰得出來,標籤也要重新按機型分料,貼偏了還得揭下來重貼,揭過的板面留膠。
選型與配置
選 LFSID-100S L/R 有兩個直接原因。
一是標籤尺寸跨度。這家廠在用的標籤寬從十幾毫米的二維碼到八十多毫米的型號標都有,LFSID-100S 的適用標籤寬 5–98 mm、標籤長 L2–40 mm,一支機型能覆蓋全部在用料。機身 450 × 135 × 320 mm、重 8 kg,按料站結構做接口,裝在標準料站位上。列數按程序裡的標籤種類定,1–8 列的範圍夠覆蓋現在的訂單結構。
二是站位上方的空間。-S 是上屏短結構,機身高度比長結構低,裝在靠上排的料站時不頂到機罩內側,也不擋相鄰料站的取料路徑。L 左上料與 R 右上料兩個方向可選,四條線的料站排布不完全一樣,換線時不必限定在固定站位。
上機與調試
裝機分四步:飛達推入料站並鎖緊、從貼片機取料信號和真空、穿料、對光纖。站位高度按飛達標準 20 mm 校,高度不對,吸嘴取料的高度也跟著偏。穿料走剝離刀那一側,底紙從導向塊中間過,標籤朝上;光纖的工作設定值按底紙透光調,判據放在無料讀數的上方。
調試中比較花時間的兩處:一是標籤寬度跨檔,同一支飛達從二維碼換到型號標要換一組導向限寬塊,換完重新對光纖;寬度差得多的兩檔同一天反覆切換,就按寬度配兩支。二是剝標位置,首件用刻度片校,把剝離刀口到吸嘴取料位的距離量準,之後每換一次標籤寬度複核一次。
上機後的變化
變化在換線的動作順序上:原來先等尾段人工貼標清線,再上新機型;現在程序切到新型號,飛達跟著料站地址走,標籤在貼裝過程中一起貼完,尾段不再單獨排貼標工位。原來那條線上做貼標的人轉到目檢和包裝。
貼標位置由設備座標決定,同一板型重複生產時位置一致,不再有手工對位的浮動。首件檢驗與 PCBA 首件一起做,抽檢記錄裡記的是標籤位座標與剝離狀態。
客戶驗收時確認「尾段不再設專職貼標位」,減下的人數按他們的排班走。換線時間與良率以客戶統計口徑為準,本文不引用。
常見問題
四條線要不要每條配一支? 看訂單排布:換線頻次高的線單獨配,換線少的幾支輪著用,飛達按工單隨線轉,接口和信號同一套。
-S 短結構和長結構怎麼選? 看料站上方淨空與相鄰料站間距:空間緊、裝在上排料站選 -S,需要更多料道的按長結構評估。
標籤寬度經常換怎麼辦? 跨度大的按寬度分兩支飛達,跨度小的換一組導向限寬塊再對光纖,換完複核剝標位置。
需要按貼片機機型與標籤尺寸核對適配,可直接聯繫我們:潘興隆(Kenny Pan)· 銷售經理 · 電話/微信 +86 134 2139 1163 · Sales@baxida-tech.com
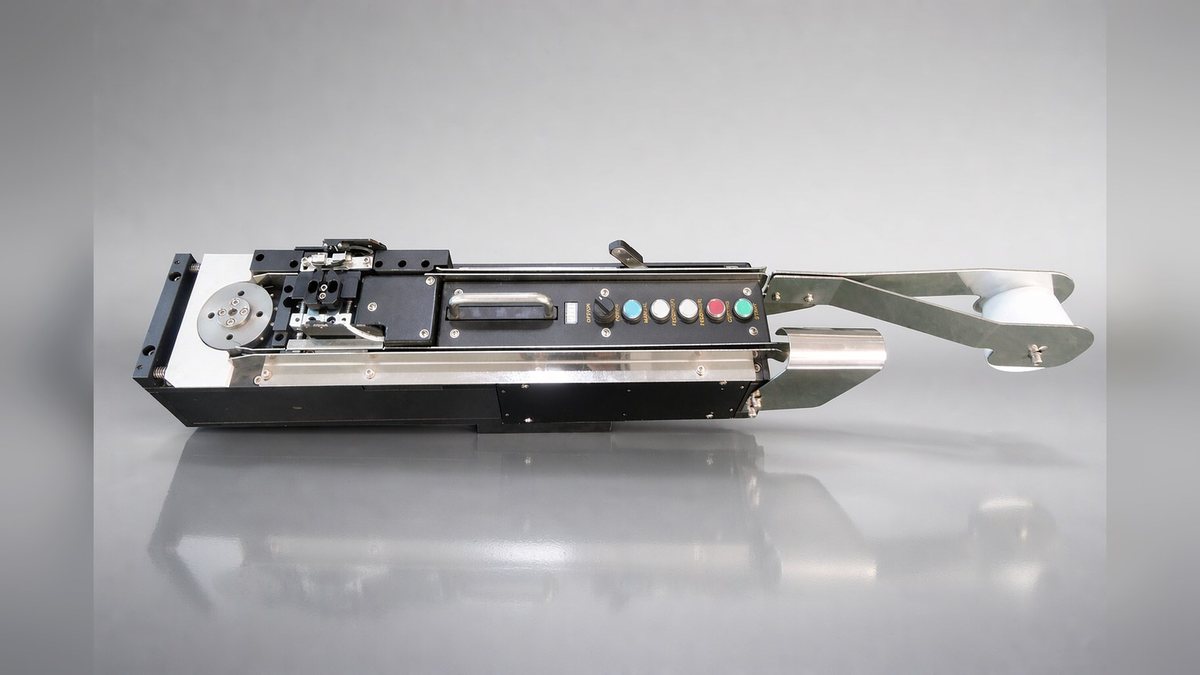
設備實拍:LFSID-100S L/R 捲料標籤飛達
本文為典型工況的場景化示意,非特定客戶項目;具體配置以選型確認為準。