
Fazit
Dieses EMS-Werk in Südchina betreibt vier SMT-Linien für kleine Losgrößen mit hoher Variantenvielfalt und rüstet drei- bis fünfmal pro Tag um. Labels wurden bisher im Endbereich manuell Stück für Stück aufgeklebt; beim Umrüsten musste die Etikettierstation auf die Freigabe warten, und bei Schieflage war Nacharbeit nötig. Nach der Montage des LFSID-100S L/R laufen Labels und Bauteile im selben Bestückungsprogramm; der Materialwechsel wird vom „Linienstopp und Warten auf manuelle Arbeit" zum „Spulenwechsel am Feederplatz".
Produktionslinien und bisheriges Etikettieren
Die vier Linien fertigen Kleinserien; pro Leiterplatte gibt es meist nur ein oder zwei Labelpositionen: Seriennummer-QR-Code, Typenschild, bei einigen Modellen ein Zertifizierungslabel. Die Losgrößen reichen von einigen Dutzend bis einigen Hundert Stück; die Umrüsthäufigkeit beeinflusst die Liefertermine stärker als der Ausstoß einer einzelnen Linie.
Bisher blieben die Labels außerhalb der Linie: Im Endbereich war eine Etikettierstation eingerichtet, an der Labels passend zum Boardtyp manuell ausgerichtet und aufgeklebt wurden. Beim Umrüsten konnte diese Station erst frei werden, nachdem die Boards der vorigen Linie durchgelaufen waren; zudem mussten die Labels neu nach Modell sortiert werden. Bei Schieflage musste das Label abgezogen und neu aufgeklebt werden, wobei Kleberückstände auf der Boardoberfläche blieben.
Auswahl und Konfiguration
Für den LFSID-100S L/R gab es zwei unmittelbare Gründe.
Erstens die Spannweite der Labelgrößen. Die im Werk verwendeten Labels reichen von QR-Codes mit etwas über zehn Millimetern Breite bis zu Typenschildern mit über achtzig Millimetern. Der LFSID-100S deckt eine Labelbreite von 5–98 mm und eine Labellänge von L2–40 mm ab; ein Modell deckt alle eingesetzten Materialien ab. Das Gehäuse misst 450 × 135 × 320 mm bei 8 kg Gewicht, die Schnittstelle ist auf die Feederplatzstruktur ausgelegt, montiert wird auf einem Standard-Feederplatz. Die Spaltenzahl richtet sich nach den Labelarten im Programm; der Bereich von 1–8 Spalten deckt die aktuelle Auftragsstruktur ab.
Zweitens der Raum über dem Feederplatz. Die -S-Variante ist eine kurze Bauform mit oberem Display; die Gehäusehöhe ist geringer als bei der langen Bauform, sodass sie bei Montage auf den oberen Feederplätzen nicht an die Innenseite der Abdeckung stößt und den Entnahmeweg benachbarter Feederplätze nicht blockiert. L (links oben) und R (rechts oben) sind als zwei Richtungen wählbar; da die Feederplatzanordnung der vier Linien nicht identisch ist, muss beim Umrüsten nicht auf einen festen Platz beschränkt werden.
Montage und Einrichtung
Die Montage erfolgt in vier Schritten: Feeder in den Feederplatz schieben und verriegeln, Entnahmesignal und Vakuum vom Bestückungsautomaten abgreifen, Material einfädeln, Lichtwellenleiter justieren. Die Feederplatzhöhe wird nach dem Feederstandard von 20 mm eingestellt; bei falscher Höhe verschiebt sich auch die Entnahmehöhe der Düse. Das Einfädeln erfolgt auf der Seite der Abzugsklinge, das Trägerpapier läuft mittig durch den Führungsblock, das Label zeigt nach oben; der Arbeitswert des Lichtwellenleiters wird auf die Lichtdurchlässigkeit des Trägerpapiers abgestimmt, das Kriterium liegt oberhalb des Messwerts bei fehlendem Material.
Zwei Punkte nehmen beim Einrichten mehr Zeit in Anspruch: Erstens die Labelbreitenstufen – wechselt derselbe Feeder vom QR-Code zum Typenschild, muss ein Satz Führungsbreitenbegrenzer getauscht und danach der Lichtwellenleiter neu justiert werden; werden zwei stark abweichende Breitenstufen am selben Tag wiederholt gewechselt, werden zwei Feeder nach Breite zugeordnet. Zweitens die Abzugsposition – beim Erststück wird mit einem Skalenblech kalibriert, der Abstand von der Abzugsklinge zur Entnahmeposition der Düse genau gemessen und danach bei jedem Labelbreitenwechsel erneut geprüft.
Veränderungen nach der Montage
Die Veränderung liegt in der Reihenfolge der Umrüstschritte: Bisher wurde zuerst auf die manuelle Etikettierung im Endbereich und das Leerlaufen der Linie gewartet, dann das neue Modell aufgelegt; jetzt wird das Programm auf den neuen Typ umgeschaltet, der Feeder folgt der Feederplatzadresse, die Labels werden während des Bestückungsprozesses mit aufgeklebt, und im Endbereich wird keine separate Etikettierstation mehr eingeplant. Die bisher mit dem Etikettieren befasste Person wechselte zur Sichtprüfung und Verpackung.
Die Etikettierposition wird durch die Gerätekoordinaten bestimmt; bei wiederholter Fertigung desselben Boardtyps ist die Position identisch, es gibt keine Schwankungen durch manuelles Ausrichten mehr. Die Erststückprüfung erfolgt zusammen mit der PCBA-Erststückprüfung; im Stichprobenprotokoll werden Labelpositionskoordinaten und Abzugszustand erfasst.
Bei der Abnahme durch den Kunden wurde bestätigt, dass „im Endbereich keine dedizierte Etikettierposition mehr eingerichtet wird"; die eingesparte Personenzahl richtet sich nach deren Schichtplan. Umrüstzeit und Ausbeute gelten nach der Statistik des Kunden und werden in diesem Artikel nicht zitiert.
Häufige Fragen
Braucht jede der vier Linien einen eigenen Feeder? Das hängt von der Auftragsverteilung ab: Linien mit hoher Umrüstfrequenz erhalten einen eigenen Feeder, bei Linien mit geringer Umrüstfrequenz rotieren mehrere Feeder; der Feeder wandert mit dem Fertigungsauftrag durch die Linien, Schnittstelle und Signal bleiben dieselben.
Wie wählt man zwischen -S-Kurzform und langer Bauform? Nach dem Freiraum über dem Feederplatz und dem Abstand benachbarter Feederplätze: Bei engem Raum und Montage auf oberen Feederplätzen die -S-Variante wählen; wenn mehr Materialkanäle benötigt werden, die lange Bauform prüfen.
Was tun bei häufigem Labelbreitenwechsel? Bei großer Spannweite zwei Feeder nach Breite aufteilen; bei geringer Spannweite einen Satz Führungsbreitenbegrenzer tauschen und den Lichtwellenleiter neu justieren, danach die Abzugsposition prüfen.
Für die Abstimmung mit Bestückungsautomatenmodell und Labelgröße kontaktieren Sie uns direkt: Pan Xinglong (Kenny Pan) · Vertriebsleiter · Telefon/WeChat +86 134 2139 1163 · Sales@baxida-tech.com
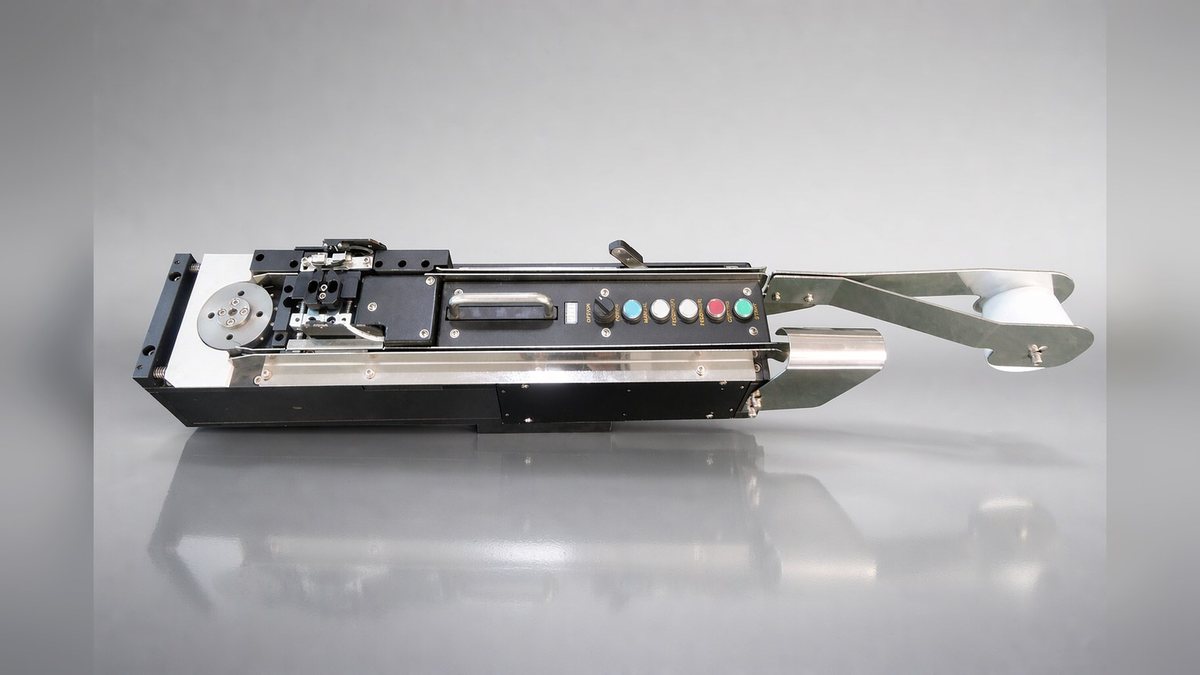
Geräteaufnahme: LFSID-100S L/R Rollenlabel-Feeder
Dieser Artikel ist eine szenariobasierte Darstellung typischer Betriebsbedingungen und kein spezifisches Kundenprojekt; die konkrete Konfiguration richtet sich nach der Auswahlbestätigung.