
Kết luận
Nhà máy EMS tại Hoa Nam này có bốn line SMT, làm đa chủng loại số lượng nhỏ, một ngày đổi line ba đến năm lần. Nhãn trước đây do công đoạn cuối dán thủ công từng miếng, khi đổi line trạm dán nhãn phải chờ xếp hàng, dán lệch cũng phải làm lại. Sau khi lắp LFSID-100S L/R, nhãn cùng linh kiện vào chung một chương trình dán chip, thay liệu từ “dừng line chờ thủ công” chuyển thành “thay cuộn tại trạm”.
Line sản xuất và cách dán nhãn ban đầu
Bốn line chạy đơn hàng số lượng nhỏ, cùng một bo mạch thường chỉ có một hai vị trí nhãn: mã QR số sê-ri, nhãn model, một số ít model có thêm một nhãn chứng nhận. Số lượng từ vài chục đến vài trăm miếng, tần suất đổi line ảnh hưởng đến thời hạn giao hàng nhiều hơn sản lượng một line.
Cách làm ban đầu là để nhãn ngoài line: công đoạn cuối đặt một trạm dán nhãn, nhãn được căn chỉnh thủ công theo loại bo mạch. Khi đổi line, trạm này phải chờ bo mạch của line trước đi hết mới giải phóng được, nhãn cũng phải phân liệu lại theo model, dán lệch còn phải bóc ra dán lại, bề mặt bo mạch đã bóc để lại keo.
Chọn model và cấu hình
Chọn LFSID-100S L/R có hai lý do trực tiếp.
Một là độ rộng nhãn trải rộng. Nhãn đang dùng tại nhà máy này từ mã QR rộng mười mấy milimét đến nhãn model rộng hơn tám mươi milimét đều có, LFSID-100S có độ rộng nhãn áp dụng 5–98 mm, chiều dài nhãn L2–40 mm, một model có thể bao phủ toàn bộ liệu đang dùng. Thân máy 450 × 135 × 320 mm, nặng 8 kg, giao diện theo cấu trúc trạm cấp liệu, lắp trên trạm cấp liệu tiêu chuẩn. Số cột xác định theo loại nhãn trong chương trình, phạm vi 1–8 cột đủ bao phủ cấu trúc đơn hàng hiện tại.
Hai là không gian phía trên trạm cấp liệu. -S là cấu trúc ngắn có màn hình trên, chiều cao thân máy thấp hơn cấu trúc dài, khi lắp ở trạm cấp liệu hàng trên không chạm vào mặt trong nắp máy, cũng không chắn đường lấy liệu của trạm cấp liệu liền kề. Có hai hướng L nạp liệu bên trái và R nạp liệu bên phải để chọn, cách bố trí trạm cấp liệu của bốn line không hoàn toàn giống nhau, khi đổi line không cần giới hạn ở trạm cố định.
Lắp máy và hiệu chỉnh
Lắp máy chia bốn bước: đẩy feeder vào trạm cấp liệu và khóa chặt, lấy tín hiệu cấp liệu và chân không từ máy dán chip, xỏ liệu, căn quang sợi. Chiều cao trạm căn theo tiêu chuẩn feeder 20 mm, chiều cao không đúng thì chiều cao lấy liệu của đầu hút cũng lệch theo. Xỏ liệu đi phía dao bóc, giấy đế đi qua giữa khối dẫn hướng, nhãn hướng lên; giá trị cài đặt làm việc của quang sợi điều theo độ xuyên sáng của giấy đế, tiêu chí đặt phía trên giá trị đọc khi không có liệu.
Hai chỗ mất thời gian hơn trong hiệu chỉnh: một là độ rộng nhãn trải qua nhiều mức, cùng một feeder từ mã QR đổi sang nhãn model phải thay một bộ khối giới hạn độ rộng dẫn hướng, thay xong căn lại quang sợi; hai mức chênh lệch độ rộng nhiều mà chuyển đổi lặp lại trong cùng một ngày thì phối hai cây theo độ rộng. Hai là vị trí bóc nhãn, miếng đầu tiên căn bằng tấm chia độ, đo chính xác khoảng cách từ miệng dao bóc đến vị trí lấy liệu của đầu hút, sau đó mỗi lần đổi độ rộng nhãn kiểm tra lại một lần.
Thay đổi sau khi lên máy
Thay đổi nằm ở trình tự động tác khi đổi line: trước đây chờ công đoạn cuối dán nhãn thủ công xong line trước, rồi mới lên model mới; nay chương trình chuyển sang model mới, feeder đi theo địa chỉ trạm cấp liệu, nhãn được dán xong cùng trong quá trình dán chip, công đoạn cuối không còn xếp trạm dán nhãn riêng. Người làm dán nhãn trên line đó trước đây chuyển sang kiểm tra mắt và đóng gói.
Vị trí dán nhãn do tọa độ thiết bị quyết định, khi sản xuất lặp lại cùng loại bo mạch vị trí nhất quán, không còn dao động do căn chỉnh thủ công. Kiểm tra miếng đầu tiên làm cùng với miếng đầu tiên PCBA, trong biên bản lấy mẫu ghi tọa độ vị trí nhãn và trạng thái bóc.
Khi nghiệm thu khách hàng xác nhận “công đoạn cuối không còn đặt vị trí dán nhãn chuyên trách”, số người giảm được đi theo ca làm việc của họ. Thời gian đổi line và tỷ lệ tốt lấy theo tiêu chí thống kê của khách hàng, bài viết này không trích dẫn.
Câu hỏi thường gặp
Bốn line có cần mỗi line một cây không? Xem bố trí đơn hàng: line có tần suất đổi line cao thì lắp riêng, mấy line đổi line ít thì mấy cây dùng luân phiên, feeder chuyển theo line theo lệnh sản xuất, giao diện và tín hiệu cùng một bộ.
Cấu trúc ngắn -S và cấu trúc dài chọn thế nào? Xem khoảng trống phía trên trạm cấp liệu và khoảng cách trạm cấp liệu liền kề: không gian chật, lắp ở trạm hàng trên thì chọn -S, cần nhiều đường liệu hơn thì đánh giá theo cấu trúc dài.
Độ rộng nhãn thường xuyên thay đổi thì sao? Trải rộng nhiều thì chia hai cây feeder theo độ rộng, trải rộng ít thì thay một bộ khối giới hạn độ rộng dẫn hướng rồi căn quang sợi, thay xong kiểm tra lại vị trí bóc nhãn.
Cần đối chiếu适配 theo model máy dán chip và kích thước nhãn, có thể liên hệ trực tiếp với chúng tôi: Phan Hưng Long (Kenny Pan) · Giám đốc kinh doanh · Điện thoại/WeChat +86 134 2139 1163 · Sales@baxida-tech.com
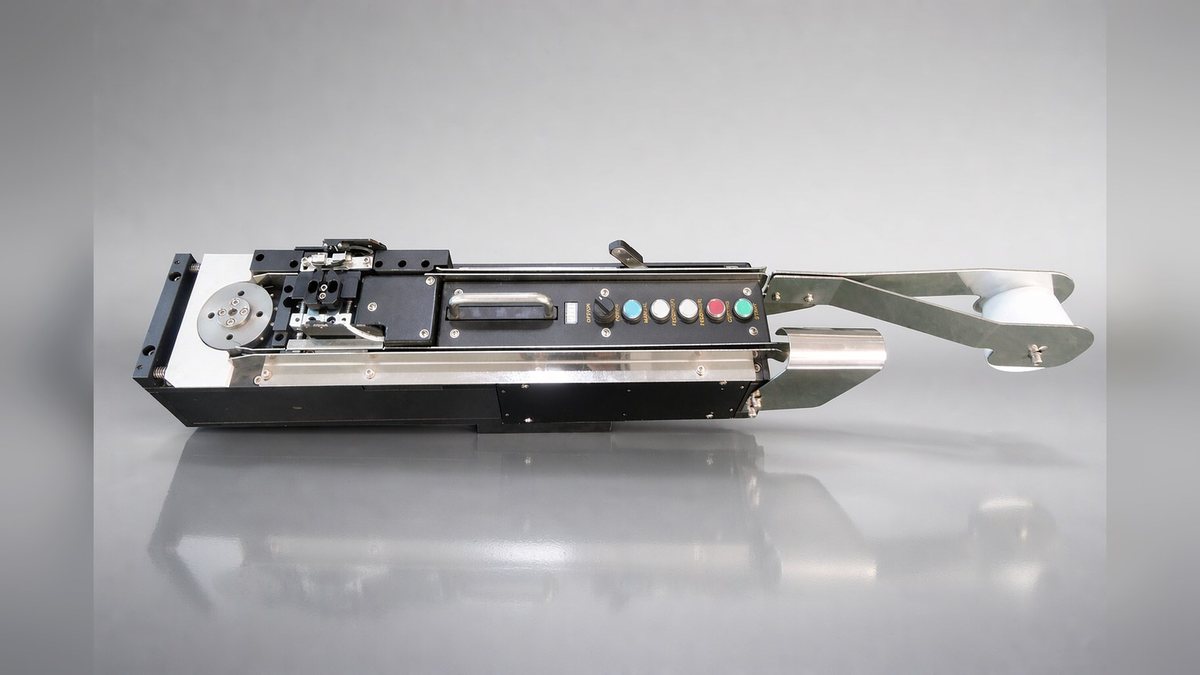
Ảnh thực tế thiết bị: Feeder nhãn cuộn LFSID-100S L/R
Bài viết này là minh họa theo tình huống điều kiện làm việc điển hình, không phải dự án khách hàng cụ thể; cấu hình cụ thể lấy theo xác nhận chọn model làm chuẩn.