
결론
라벨 피더에서 실제로 마모되는 부분은 모터와 화면이 아니라 세 위치입니다: 박리와 배출의 블레이드와 수취 플랫폼, 가이드와 압착의 폭 제한 슬라이더와 압착편, 감지용 광섬유 헤드. 이 세 곳을 일간, 주간, 월간 세 단계로 확인하면 대부분의 마모를 카물림과 위치 이탈 전에 발견할 수 있습니다. 알람이 울린 뒤에 처리하면 이미 라벨 여러 장이 연속 폐기된 경우가 많습니다.
아래 기준은 BestFeeder 무작위 설명서의 조작 및 유지보수 항목에서 가져온 것입니다. 구조는 각 기종 간에 일관됩니다: 상부 디스플레이 모델 LFSID-100(라벨 폭 2–98 mm, 열 수 1–14)과 전용 모델 LFJUKI-32, LFSUMSUNG-60의 재료 경로, 광섬유 설정값, 공급 속도와 지연 세 가지 파라미터의 조정 로직은 동일하며, 차이는 본체 치수와 장착 인터페이스에 있습니다.
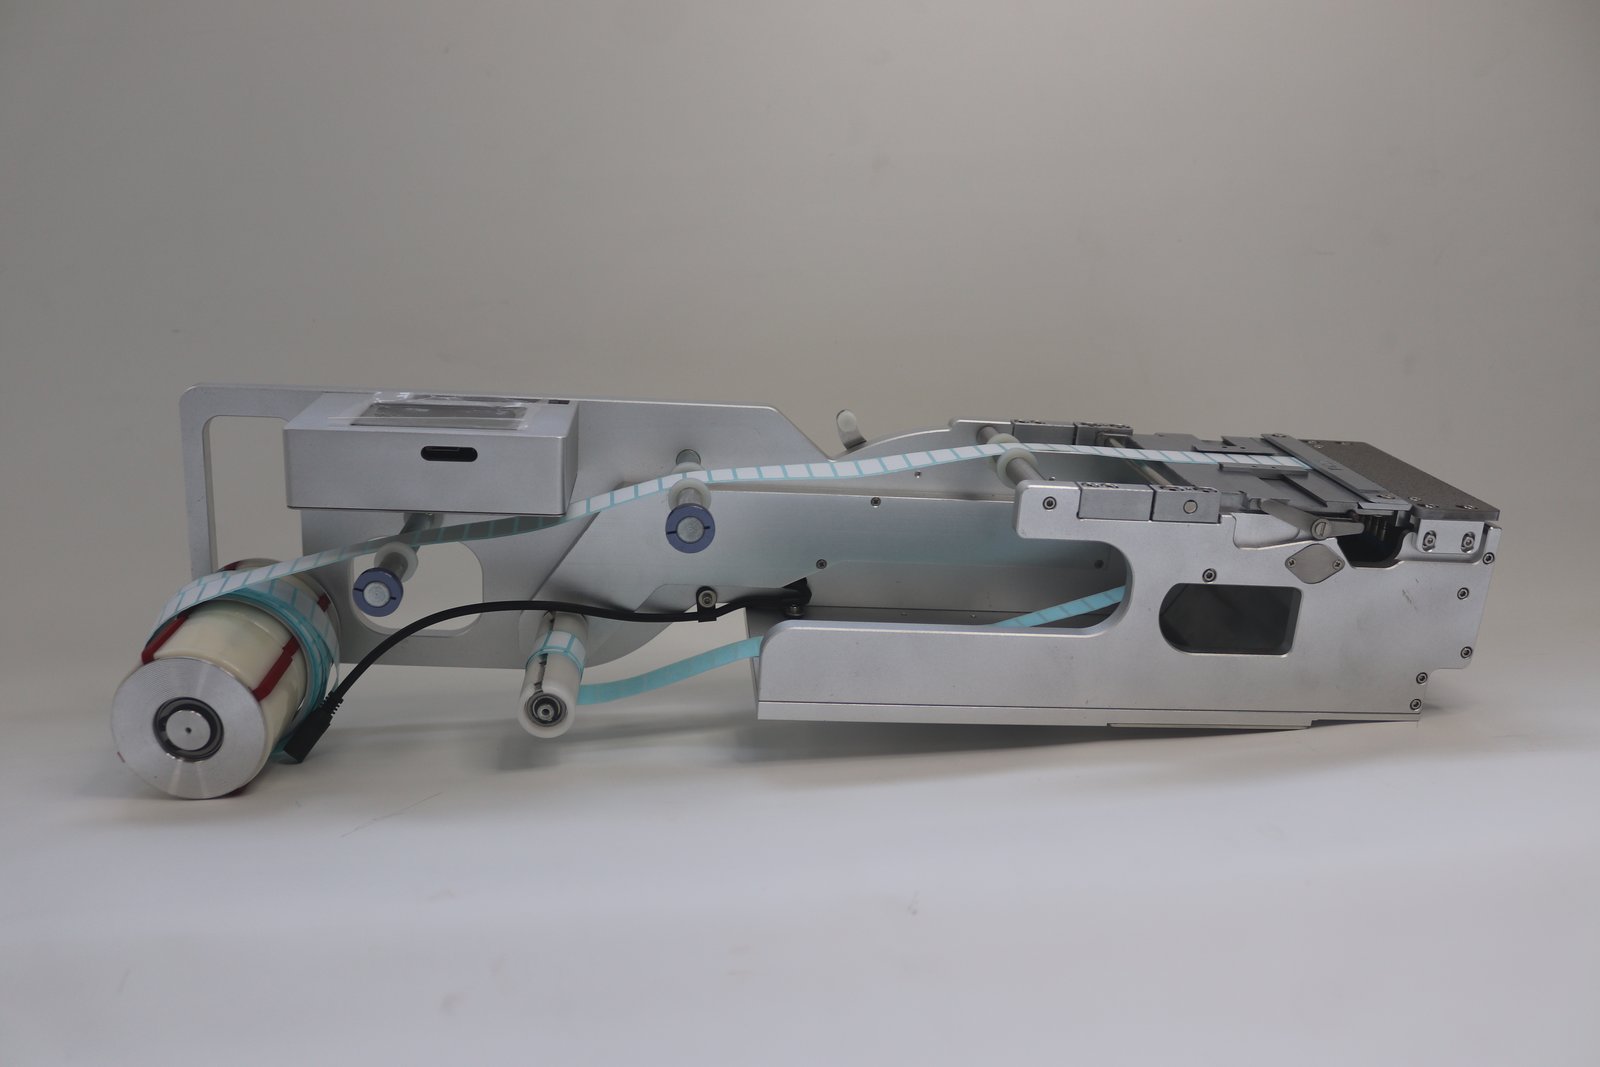
그림: 피더 공급기 외관(공장 실촬)
세 위치, 각각 한 구간 담당
| 위치 | 주요 부품 | 먼저 나타나는 증상 |
|---|---|---|
| 박리와 배출 | 박리 블레이드, 접착 방지 플랫폼, 수취 플랫폼 | 박리가 불완전, 이형지에 라벨이 딸려 나옴 |
| 가이드와 압착 | 가이드 폭 제한 슬라이더, 압착편, 롤 제한 스토퍼 | 재료 테이프 좌우 흔들림, 라벨 정지 위치 이탈 |
| 감지 | 광섬유 헤드와 증폭기 | 재료 없음에도 정지 안 함, 또는 빈 위치에서 재료 있음으로 오보 |
세 곳의 마모 규칙은 다릅니다: 블레이드는 서서히 무뎌지고, 슬라이더와 스토퍼는 서서히 풀리며, 광섬유 헤드는 서서히 오염됩니다. 따라서 점검 주기도 같아서는 안 됩니다.
일간 점검: 3분에 세 가지 확인
시동 전에 간단히 확인하며, 공구는 필요 없습니다.
- 재료 테이프 직진. 롤에서 배출대까지 재료 테이프가 비스듬히 가는지 확인합니다. 비스듬한 테이프는 이후 모든 위치 이탈 문제의 근원이며, 설명서에서도 재료 걸기 주의사항 첫 번째 항목으로 꼽고 있습니다.
- 광섬유 램프. 라벨이 있는 위치에서 램프가 켜지면 감지가 정상입니다. 작업 설정값이 감지값보다 낮으면 피더가 재료 없음으로 보고하는데, 이는 설정 문제이지 부품 고장이 아닙니다.
- 재료대 청결. 접착 방지 플랫폼과 수취 플랫폼에 잔류 접착제, 종이 부스러기, 분진이 없는지 확인합니다. 오염물이 있으면 라벨 배출 시 들뜸이 발생합니다.
주간 점검: 가조정 부품 한 번씩 리셋
매주 가조정 부품 두 개를 현재 소재에 맞춰 한 번씩 리셋합니다. 목적은 “작동 중 저절로 풀리는 것"을 방지하는 것입니다.
가이드 폭 제한 슬라이더. 육각 렌치로 내부의 세트 스크루를 풀고, 롤 폭에 맞춰 가이드 블록을 적절한 위치로 옮긴 후 다시 조입니다. 폭이 다른 소재로 교체한 뒤 가이드 블록을 리셋하지 않은 것이 재료 테이프 좌우 흔들림의 흔한 원인입니다.
압착편 높이. 압착편의 세트 스크루 네 개를 풀고, 라벨 두께에 맞춰 높이를 조정합니다. 너무 세게 조이면 라벨 배출이 뻑뻑해지고, 너무 느슨하면 얇은 라벨이 딸려 갑니다.
겸사겸사 외장, 터치스크린, 접착 방지 플랫폼을 마른 부드러운 천으로 한 번 닦습니다. 설명서의 요구 사항은 휘발성 물질이 없는 천이며, 알코올 계열 용제는 이 기준에 포함되지 않습니다.
월간 점검: 마모도 보고, 체결도 본다
- 박리 블레이드 날. 결손이나 권刃이 있으면 박리가 좋았다 나빴다 하며, 이형지에 간혹 라벨이 딸려 나옵니다. 박리가 어려운 소형 라벨은 부품을 교체하지 않고 블레이드를 각도가 더 작은 면으로 뒤집어 계속 사용할 수 있으며, 설명서에 이 용법이 제시되어 있습니다.
- 폐기물 회수축 부시. 손으로 돌려 원활한지, 이형지가 감겨 있지 않은지 확인합니다. 회수축이 뻑뻑하면 재료 테이프를 뒤로 당겨 공급 부족처럼 나타납니다.
- 충돌 흔적. 박리 블레이드와 수취 플랫폼이 충돌을 받은 경우 위치 정밀도와 박리 안정성이 모두 저하됩니다. 설명서는 이 두 곳의 충돌과 오염을 명확히 금지하며, 일상적으로 피더를 들고 놓을 때도 피더 간 상호 충돌을 방지해야 합니다.
- 케이블과 커넥터. 신호선과 전원 커넥터에 헐거움, 피복 손상이 없는지 확인합니다.
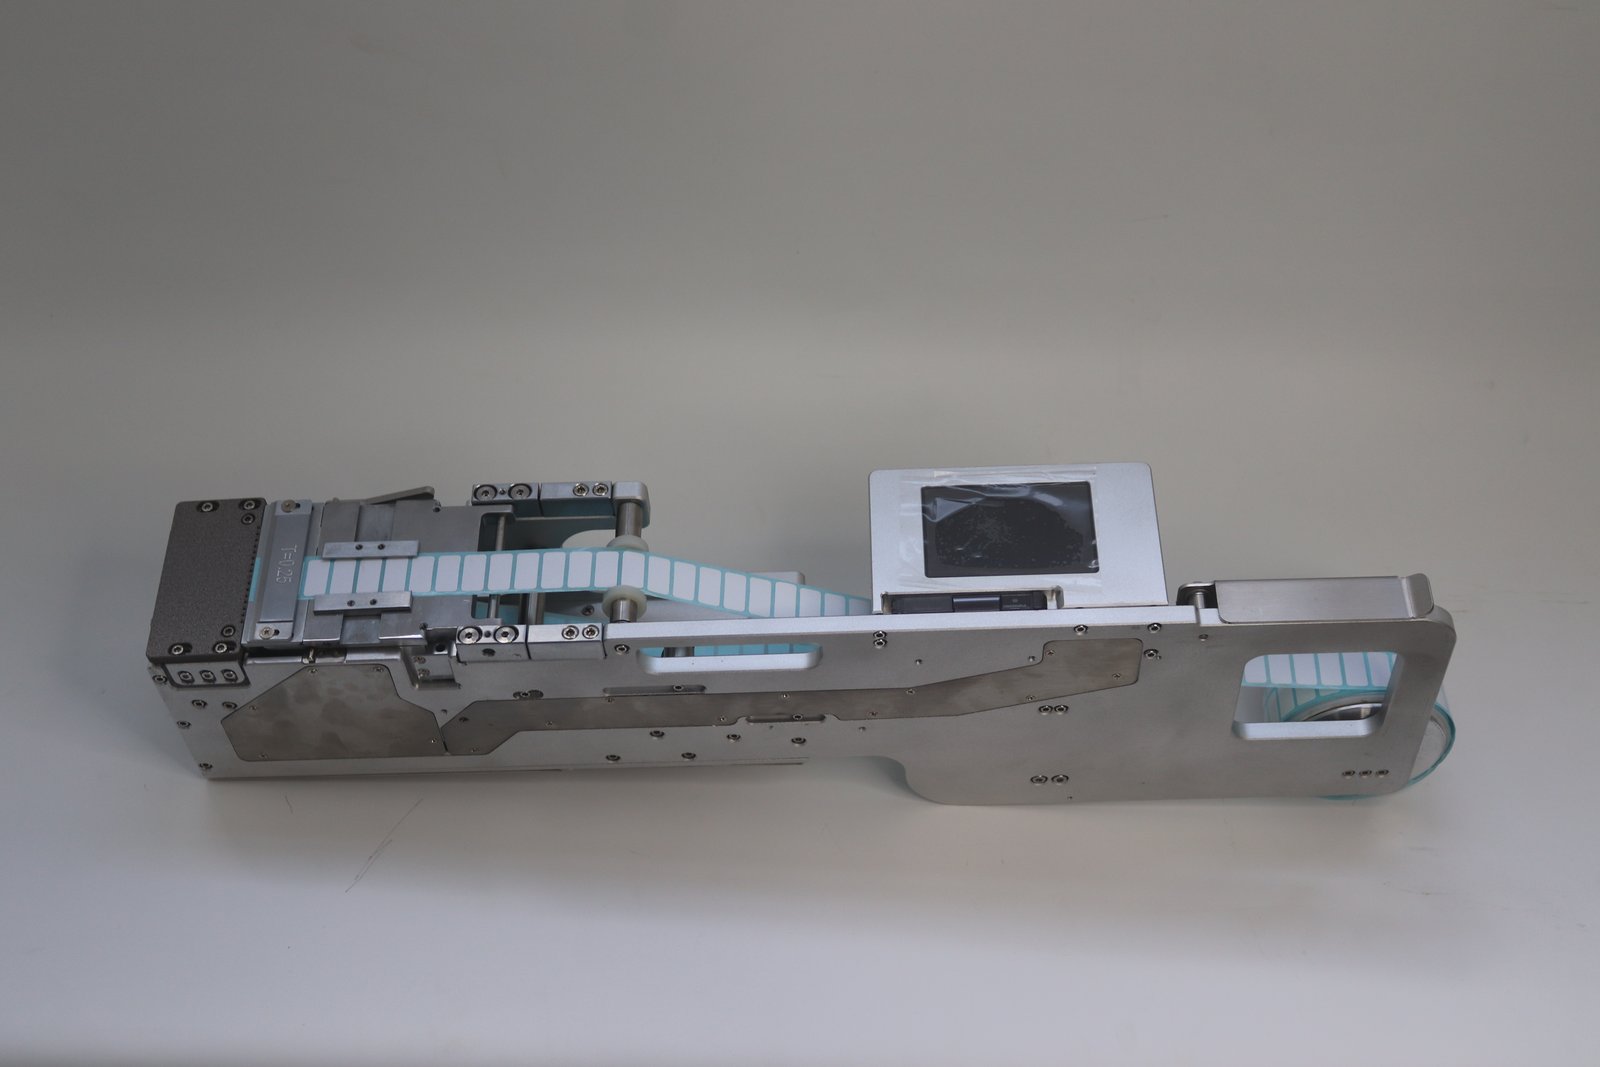
그림: 공급기 구조(공장 실촬)
증상 대 부품: 세 가지 상황의 대응
| 증상 | 먼저 확인 | 다음 확인 |
|---|---|---|
| 재료 테이프가 안 움직임, 모터 공회전 | 재료 경로상의 가조정 부품이 제 위치인지 | 박리 블레이드가 이형지를 물고 있는지 |
| 라벨 공급 부족 또는 횟수 편차 | 광섬유 작업 설정값 | 공급 위치와 공급 지연 |
| 박리 불량, 이형지에 라벨 딸림 | 블레이드 날과 블레이드 각도 | 재료 테이프 장력과 압착편 높이 |
먼저 “부품"과 “파라미터"를 분리하십시오: 가조정 부품이 제 위치가 아닐 때 공급 속도를 바꾸면 문제가 다른 양상으로 나타날 뿐입니다.
사용상의 몇 가지 규율
이 항목들은 소모품은 아니지만 소모성 부품의 수명을 직접 결정하며, 설명서에 하나하나 명시되어 있습니다:
- 전원 24 V, 전류는 2 A 초과 필요, 대전력 설비와 전원 플러그를 공유하지 마십시오.
- 공급기를 직사광선 및 기타 열원에 직접 노출하지 마십시오.
- 설치, 수리, 추가 또는 분해·조립은 권한 있는 기관이나 인원에게 맡기십시오.
- 강하게 충돌하지 마십시오. 공급기 간 또는 다른 물체와의 충돌로 인한 미세 손상은 기능과 성능에 직접 영향을 미칩니다.
직접 손대지 않아도 되는 경우
서보, 메인보드, 통신 설정은 현장 유지보수 범위에 속하지 않습니다. 내부 파라미터가 변경된 후에는 피더의表现이 기계 고장과 매우 유사하여排查에 시간이 많이 걸립니다. 이런 경우 설명서의 기준에 따라 원제조사 원격 지도를 받고, 부품 교체가 필요하면 반품 처리합니다.
기종별 라벨 폭 단계, 열 수, 본체 치수를 확인해야 하는 경우 라벨 피더 페이지를 참조하십시오. 시트재와 접착지류 보조재는 다른 공급 구조를 사용하며, 시트 라벨 피더를 참조하십시오.