
Kết luận
Phần thực sự bị mài mòn của feeder nhãn không nằm ở động cơ và màn hình, mà ở ba vị trí: lưỡi dao bóc tách và bàn nhận liệu ở phần bóc tách và ra liệu, khối trượt giới hạn chiều rộng và tấm ép ở phần dẫn hướng và ép chặt, đầu quang sợi dùng để kiểm tra. Ba chỗ này được kiểm tra theo ba mức ngày, tuần, tháng, phần lớn hao mòn có thể phát hiện trước khi biến thành kẹt liệu và lệch vị trí; đợi đến khi báo động mới xử lý thì thường đã liên tiếp làm hỏng vài nhãn.
Các tiêu chuẩn dưới đây lấy từ phần vận hành và bảo trì trong sách hướng dẫn đi kèm của BestFeeder. Kết cấu nhất quán giữa các model: model màn hình trên LFSID-100 (chiều rộng nhãn 2–98 mm, số cột 1–14) và các model chuyên dụng LFJUKI-32, LFSUMSUNG-60 có đường dẫn liệu, giá trị cài đặt quang sợi, tốc độ cấp liệu và độ trễ ba nhóm tham số có logic điều chỉnh giống nhau, khác biệt ở kích thước thân máy và giao diện vị trí lắp.
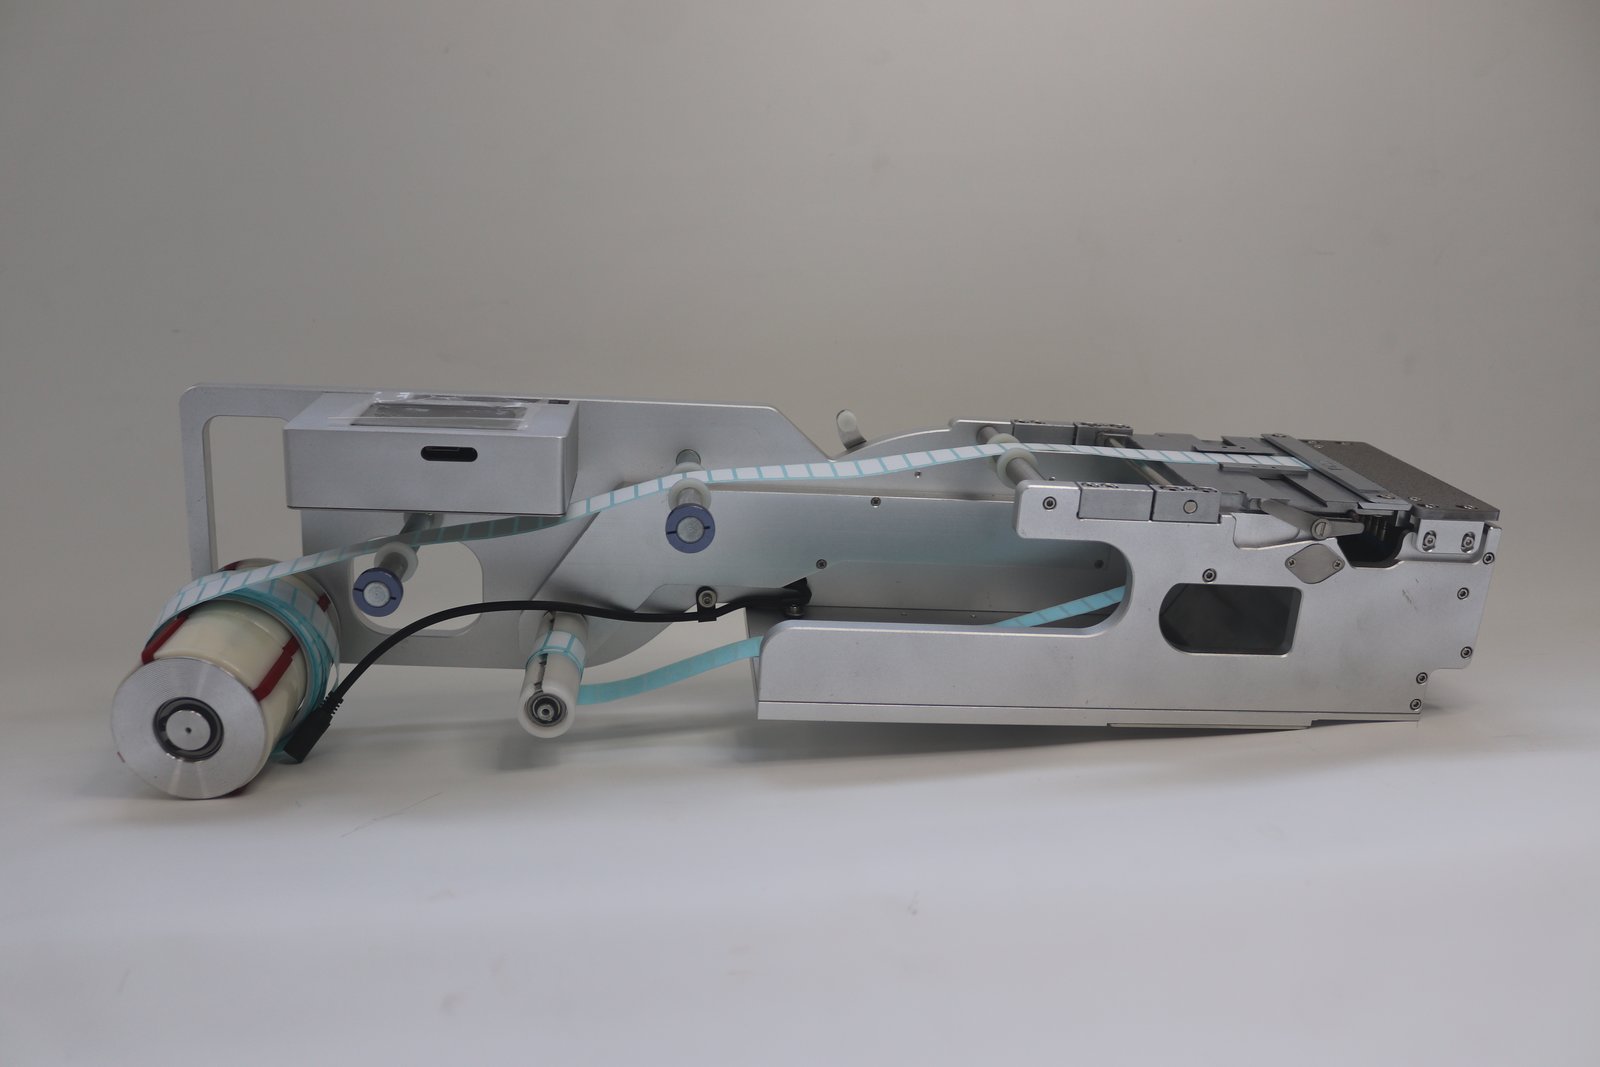
Hình: Ngoại quan feeder cấp liệu (ảnh chụp thực tế trong xưởng)
Ba vị trí, mỗi vị trí phụ trách một đoạn
| Vị trí | Bộ phận chính | Triệu chứng xuất hiện trước |
|---|---|---|
| Bóc tách và ra liệu | Lưỡi dao bóc tách, bàn chống dính, bàn nhận liệu | Bóc tách không sạch, giấy nền mang theo nhãn khi ra liệu |
| Dẫn hướng và ép chặt | Khối trượt giới hạn chiều rộng dẫn hướng, tấm ép, vòng chặn giới hạn cuộn liệu | Dải liệu lắc trái phải, vị trí dừng nhãn bị lệch |
| Kiểm tra | Đầu quang sợi và bộ khuếch đại | Không có liệu mà không dừng máy, hoặc vị trí trống báo nhầm có liệu |
Quy luật hao mòn của ba chỗ khác nhau: lưỡi dao từ từ cùn, khối trượt và vòng chặn từ từ lỏng, đầu quang sợi từ từ bẩn. Vì vậy nhịp kiểm tra cũng không nên giống nhau.
Kiểm tra ngày: ba phút xem ba thứ
Xem tiện trước khi khởi động máy, không cần dụng cụ.
- Dải liệu đi thẳng. Từ cuộn liệu đến bàn ra liệu, dải liệu có đi xiên không. Dải liệu xiên là nguồn gốc của mọi vấn đề lệch vị trí về sau, sách hướng dẫn liệt kê nó ở điều đầu tiên trong phần lưu ý xỏ liệu.
- Đèn quang sợi. Vị trí có nhãn thì đèn sáng, nghĩa là kiểm tra bình thường. Khi giá trị cài đặt làm việc thấp hơn giá trị cảm ứng, feeder sẽ báo không có liệu, đây thuộc vấn đề cài đặt, không phải bộ phận hỏng.
- Bàn liệu sạch. Trên bàn chống dính và bàn nhận liệu có keo dư, mảnh giấy, bụi không. Khi có vật bẩn, nhãn ra liệu sẽ bị vểnh đầu.
Kiểm tra tuần: động vào một lần các bộ phận điều chỉnh được
Mỗi tuần đặt lại một lần hai bộ phận điều chỉnh được theo vật liệu hiện tại, để phòng “chạy một lúc tự lỏng”.
Khối trượt giới hạn chiều rộng dẫn hướng. Dùng cờ lê lục giác mở vít định vị bên trong, di chuyển khối dẫn hướng đến vị trí phù hợp theo chiều rộng cuộn liệu, rồi khóa lại. Đã thay liệu có chiều rộng khác mà không đặt lại khối dẫn hướng, là nguồn gốc phổ biến của việc dải liệu lắc trái phải.
Chiều cao tấm ép. Nới lỏng bốn vít định vị của tấm ép, điều chỉnh chiều cao theo độ dày nhãn. Ép quá chặt nhãn ra liệu bị sượng, ép quá lỏng nhãn mỏng sẽ bị cuốn theo.
Tiện thể lau một lượt vỏ máy, màn hình cảm ứng, bàn chống dính bằng khăn khô mềm. Yêu cầu của sách hướng dẫn là khăn không chứa chất bay hơi, dung môi cồn không nằm trong tiêu chuẩn này.
Kiểm tra tháng: xem hao mòn, cũng xem độ siết chặt
- Lưỡi cắt của dao bóc tách. Khi có khuyết hoặc lưỡi bị cong, việc bóc tách lúc tốt lúc không, giấy nền thỉnh thoảng mang theo nhãn. Với nhãn nhỏ khó bóc, có thể trước tiên không thay bộ phận, lật lưỡi dao sang mặt có góc nhỏ hơn để tiếp tục dùng, sách hướng dẫn có đưa ra cách dùng này.
- Ống lót trục thu hồi phế liệu. Xoay tay một chút, xem có trơn tru không, có giấy nền quấn không. Trục thu hồi bị sượng sẽ kéo dải liệu về phía sau, biểu hiện giống như cấp liệu không đến vị trí.
- Dấu va chạm. Dao bóc và bàn nhận liệu đã bị va chạm thì độ chính xác vị trí và độ ổn định bóc tách đều giảm. Sách hướng dẫn yêu cầu rõ ràng hai chỗ này tránh va chạm và bẩn, khi lấy và đặt feeder hàng ngày cũng phải phòng feeder va chạm lẫn nhau.
- Cáp và đầu nối. Đầu nối dây tín hiệu và nguồn có bị lỏng, bong vỏ không.
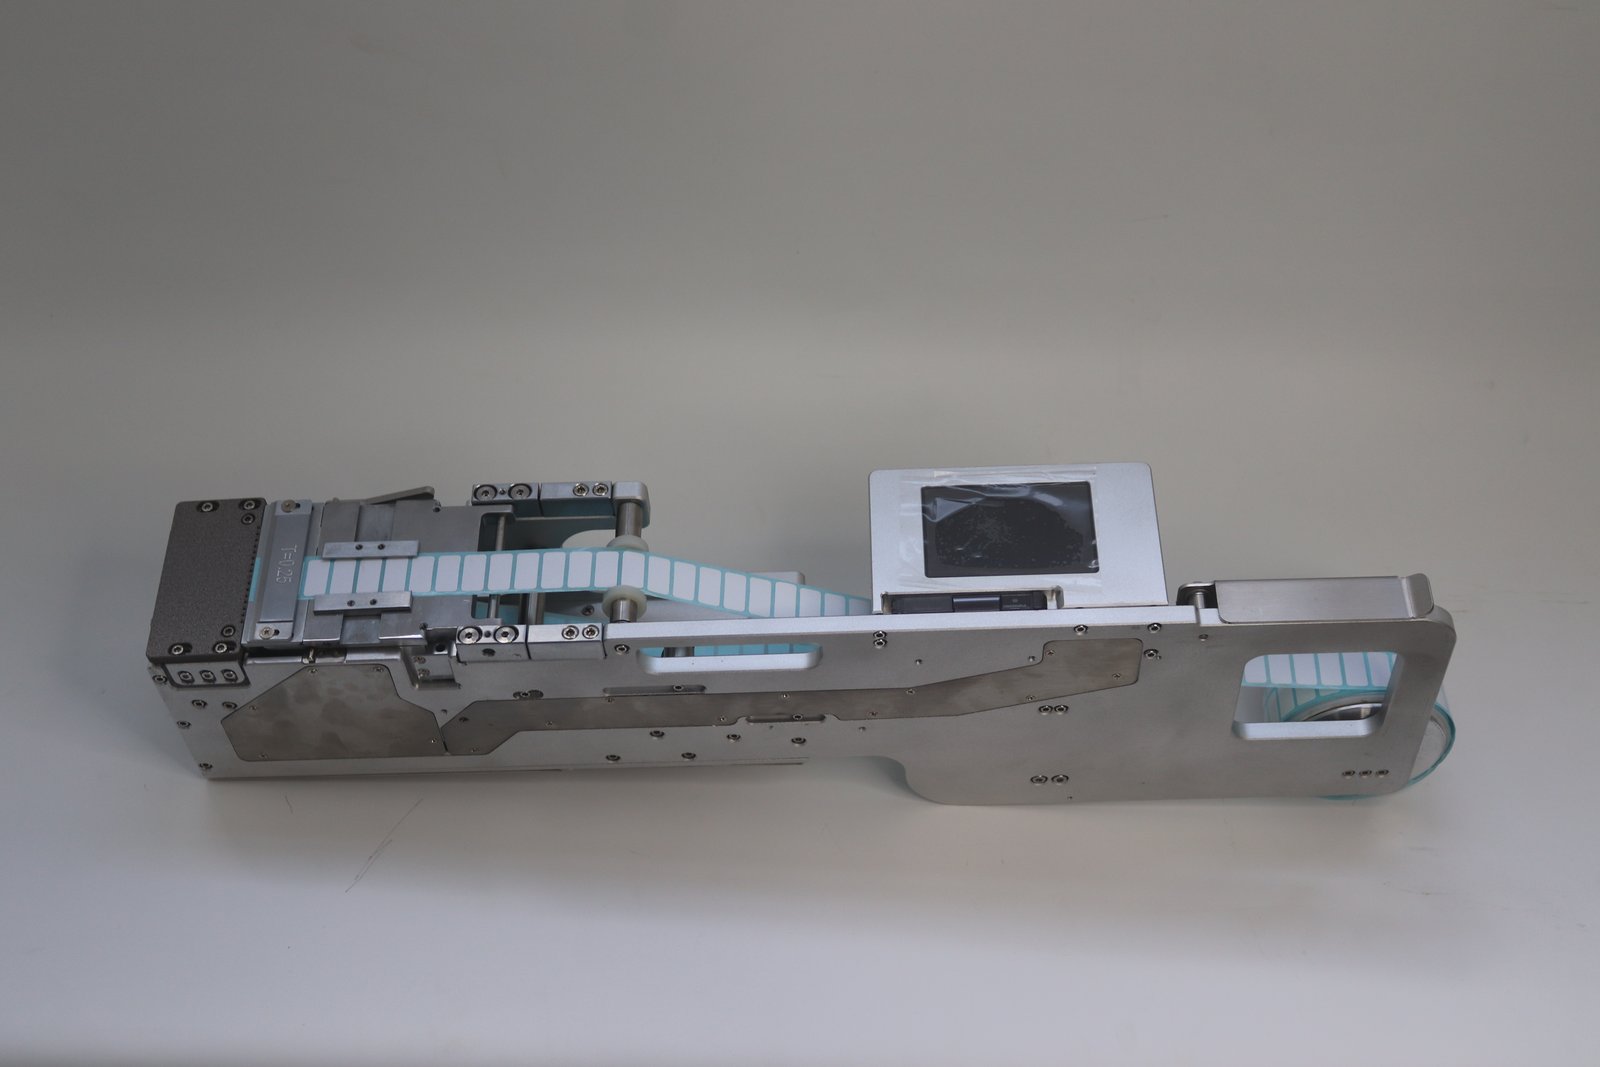
Hình: Kết cấu feeder cấp liệu (ảnh chụp thực tế trong xưởng)
Đối chiếu triệu chứng với bộ phận: ba trường hợp khớp số
| Triệu chứng | Kiểm tra trước | Kiểm tra sau |
|---|---|---|
| Dải liệu không chạy, động cơ quay không tải | Bộ phận điều chỉnh được trên đường dẫn liệu có đúng vị trí không | Lưỡi dao bóc tách có kẹt giấy nền không |
| Nhãn không đến vị trí hoặc số lần bị lệch | Giá trị cài đặt làm việc của quang sợi | Vị trí cấp liệu và độ trễ cấp liệu |
| Bóc tách không sạch, giấy nền mang theo nhãn | Lưỡi cắt và góc lưỡi dao | Lực căng dải liệu và chiều cao tấm ép |
Trước tiên tách “bộ phận” và “tham số” ra: khi bộ phận điều chỉnh được chưa đúng vị trí mà thay đổi tốc độ cấp liệu, chỉ khiến vấn đề xuất hiện với dạng khác.
Vài kỷ luật trong sử dụng
Mấy điều này không thuộc vật tư tiêu hao, nhưng trực tiếp quyết định tuổi thọ của bộ phận dễ hao mòn, sách hướng dẫn ghi rõ từng điều:
- Cấp nguồn 24 V, dòng điện cần lớn hơn 2 A, không dùng chung ổ cắm nguồn với thiết bị công suất lớn.
- Không để feeder cấp liệu tiếp xúc trực tiếp với ánh nắng mặt trời và các nguồn nhiệt khác.
- Việc lắp đặt, sửa chữa, thêm hoặc tháo lắp, giao cho cơ quan hoặc nhân viên được ủy quyền xử lý.
- Không va chạm mạnh, hư hại nhỏ do feeder va chạm với nhau hoặc với vật khác sẽ trực tiếp ảnh hưởng đến chức năng và hiệu suất.
Khi nào không cần tự làm
Servo, bo mạch chủ và cài đặt truyền thông không thuộc phạm vi bảo trì tại chỗ. Sau khi tham số bên trong bị thay đổi, biểu hiện của feeder sẽ rất giống hỏng cơ khí, việc khắc phục sẽ đi vòng rất xa. Những trường hợp này đi theo tiêu chuẩn của sách hướng dẫn là hướng dẫn từ xa của nhà máy, cần thay bộ phận thì gửi trả xử lý.
Cần đối chiếu theo model về mức chiều rộng nhãn, số cột và kích thước thân máy, xem trang feeder nhãn; vật liệu phụ dạng tấm và băng keo giấy đi theo một kết cấu cấp liệu khác, xem feeder nhãn dạng tấm.